
IC载板热机械分析膨胀测试
旗下实验室资质

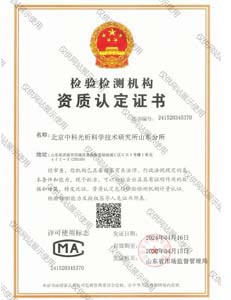
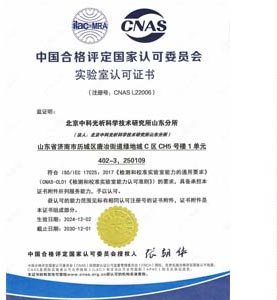
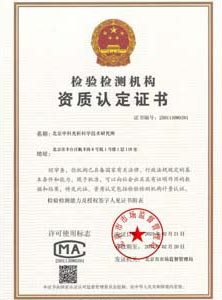
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
随着半导体封装技术的飞速发展,集成电路(IC)载板作为连接芯片与印刷电路板(PCB)的关键桥梁,其性能直接决定了电子产品的可靠性与寿命。在IC载板的众多性能指标中,热机械性能尤为关键,特别是热膨胀系数(CTE)的匹配性,是防止封装失效的核心因素。IC载板热机械分析膨胀测试正是基于这一需求而开展的检测项目,旨在精准评估材料在温度变化环境下的尺寸稳定性。
IC载板通常由核心材料(如BT树脂、ABF、PI等)、铜箔及多种介质层组成,这些材料的热膨胀系数各不相同。在实际工作环境中,电子器件会经历频繁的通电发热与断电冷却循环,这种热循环会导致载板内部产生显著的热应力。如果IC载板的热膨胀系数与硅芯片或外部PCB的热膨胀系数差异过大,就会在焊点处产生巨大的剪切应力,最终导致焊点断裂、分层、开裂等严重故障。因此,通过IC载板热机械分析膨胀测试,准确测定材料在不同温度区间的线性膨胀系数及玻璃化转变温度,对于材料选型、结构设计及可靠性验证具有不可替代的指导意义。
热机械分析是一种在程序控制温度下,测量物质在非振动负荷下的形变与温度关系的技术。在IC载板测试中,TMA主要用来测量材料的线性热膨胀系数、玻璃化转变温度以及尺寸变化率。该测试能够模拟IC载板在回流焊、高温老化及实际工作状态下的热机械行为,帮助研发工程师识别材料的潜在缺陷,优化封装工艺,从而提升最终产品的良率与可靠性。
此外,随着5G通信、人工智能及高性能计算设备的普及,IC载板正朝着高密度、高多层、细间距方向发展,这对材料的尺寸稳定性提出了更为严苛的要求。高密度互连结构使得细微的膨胀变形都可能造成线路短路或断路。因此,IC载板热机械分析膨胀测试不仅是质量控制环节的必选项,更是推动封装基板技术迭代创新的重要技术支撑。通过该测试,企业可以建立完善的热管理数据库,为解决复杂的封装热匹配问题提供科学依据。
检测样品
IC载板热机械分析膨胀测试适用于多种类型、多种材质的封装基板及其原材料。根据材料的形态与加工阶段,检测样品主要涵盖以下几个类别:
- 基板核心材料: 包括BT树脂基板、ABF(Ajinomoto Build-up Film)积层材料、PI(聚酰亚胺)柔性基板、玻璃纤维布增强的环氧树脂材料等。这些核心介质材料的热膨胀性能直接决定了载板的整体尺寸稳定性。
- 金属化层材料: 主要为铜箔、镍层、金层等导电金属材料。由于金属与有机介质层的热膨胀系数差异巨大,测试金属层的热行为对于分析界面应力至关重要。
- 半固化片: 在多层板压合工艺中使用的半固化片材料,其流动性与固化收缩特性会通过热机械分析进行评估,以预测压合后的尺寸变化。
- 成品IC载板: 经过钻孔、电镀、层压、表面处理等完整工艺流程的成品载板。对成品进行测试可以综合评估结构设计、工艺残留应力对热膨胀性能的影响。
- 特定结构样品: 如HDI(高密度互连)基板、任意层互连基板、封装用玻璃基板等新型结构材料。
在制样过程中,为了确保测试结果的准确性与可重复性,样品的尺寸、形状及预处理条件均需严格控制。通常需要将样品切割成标准尺寸,并进行烘干处理以去除水分对测试结果的干扰。
检测项目
IC载板热机械分析膨胀测试涵盖了一系列关键的热机械性能参数,这些参数能够全面表征材料在热场作用下的物理行为。主要的检测项目包括:
- 线性热膨胀系数(CTE): 这是测试的核心指标,包括玻璃化转变温度以下的CTE(alpha 1)和玻璃化转变温度以上的CTE(alpha 2)。CTE值的大小直接反映了材料受热膨胀、受冷收缩的程度,是判断材料与芯片热匹配性的关键依据。
- 玻璃化转变温度: 通过TMA测试曲线上的拐点或膨胀系数突变点确定。Tg是聚合物材料从玻璃态向高弹态转变的温度,超过Tg后,材料的力学性能和热膨胀系数会发生显著变化。IC载板的工作温度必须低于材料的Tg值以保证可靠性。
- 尺寸变化率: 测量样品在特定温度范围内的总膨胀量或收缩量,用于评估载板在回流焊等剧烈温差环境下的尺寸稳定性。
- 热机械滞后效应分析: 在升温和降温循环中,分析材料膨胀与收缩曲线的不重合现象,评估材料的粘弹性和内应力变化。
- 软化温度: 针对某些特定涂层或介质材料,测定其发生明显塑性变形的温度点。
- Z轴膨胀特性: 对于多层IC载板,Z轴方向的热膨胀往往会导致镀覆孔的断裂,因此Z轴CTE的测试对于评估通孔可靠性极为重要。
通过上述项目的综合检测,可以构建出IC载板完整的热机械性能画像,为工程设计提供详实的数据支撑。
检测方法
IC载板热机械分析膨胀测试遵循严格的标准化操作流程,以确保数据的科学性与性。检测方法主要依据国际及行业标准进行,测试过程通常包含样品制备、仪器校准、程序设定、数据采集与分析等步骤。
首先,在样品制备阶段,需从待测IC载板或原材料中截取具有代表性的试样。对于各向异性材料,需分别制取X、Y、Z三个方向的试样以测试不同方向的CTE。样品表面应平整、无裂纹、无明显缺陷,且需经过恒温恒湿预处理,消除环境应力与水分影响。标准测试方法通常参考IPC-TM-650 2.4.24C(玻璃化温度和热膨胀系数的测定)或ASTM E831标准。
其次,将制备好的样品置于热机械分析仪的样品台上。测试探头(通常为石英探头)以微小的恒定压力接触样品表面。仪器在程序控制下,按照设定的升温速率(通常为5℃/min或10℃/min)对样品进行加热。在加热过程中,石英探头感知样品厚度的微小变化,并通过高灵敏度的位移传感器实时记录形变数据。测试温度范围通常设定为室温至200℃或更高,以覆盖材料的工作温度区间及回流焊峰值温度。
数据处理阶段,仪器自动绘制“温度-形变”曲线。通过计算曲线线性段的斜率,结合样品初始长度,计算得出线性热膨胀系数。对于玻璃化转变温度,则通过计算膨胀曲线的切线交点或利用CTE曲线的突变点来确定。对于复杂的层状结构,测试中还会引入多次热循环,以观察材料的膨胀行为是否趋于稳定,并分析不可逆形变。此外,针对不同的测试需求,还可采用拉伸模式、弯曲模式等不同的TMA测试模式,以获取更丰富的力学状态下的热行为信息。
检测仪器
IC载板热机械分析膨胀测试的核心设备是热机械分析仪。该仪器是集精密机械、微电子控制、热分析技术于一体的高端检测设备,主要由以下几个关键系统组成:
- 高精度位移传感器系统: 通常采用线性可变差动变压器(LVDT)技术,能够检测纳米级的尺寸变化,分辨率可达0.005微米,确保了对微小热膨胀量的精准捕捉。
- 程序控温炉体: 提供均匀、稳定的热环境,控温范围通常覆盖-150℃至1000℃,能够实现快速升温和准确恒温。
- 样品加载系统: 配备不同类型的石英探头(如平头探头、针状探头),可施加恒定的静态力,适应不同形状和硬度的样品。
- 气体控制系统: 可通入惰性气体(如氮气、氩气)作为保护气氛,防止样品在高温下发生氧化分解,保证测试环境的纯净。
- 数据采集与分析软件: 能够实时显示温度-形变曲线,自动计算CTE、Tg等参数,并支持数据的导出与对比分析。
除了TMA主机外,实验室通常还配备精密切割机、研磨抛光机用于样品制备,以及恒温恒湿箱用于样品预处理。高精度的热机械分析仪能够通过消除机械摩擦、热漂移等系统误差,提供具有极高重复性和准确性的测试数据,是IC载板研发与质控实验室不可或缺的精密仪器。
应用领域
IC载板热机械分析膨胀测试的应用领域极为广泛,贯穿于半导体封装产业链的各个环节,尤其在高端电子产品制造中发挥着举足轻重的作用。
- 半导体封装设计与研发: 在倒装芯片、球栅格阵列(BGA)、芯片级封装(CSP)等先进封装设计中,工程师利用TMA测试数据建立热应力模型,优化载板结构与材料配方,解决芯片翘曲问题。
- 载板原材料制造: 对于基板材料供应商而言,该测试是新产品开发与品质控制的关键手段。通过测试不同批次材料的CTE一致性,确保原材料供应的稳定性。
- 可靠性工程与失效分析: 在电子产品的环境应力筛选(ESS)和高加速寿命测试(HALT)中,IC载板热机械分析膨胀测试数据是预测焊点疲劳寿命的重要输入参数。当发生分层或断裂失效时,测试数据有助于分析是否因CTE失配导致。
- 工艺优化: 在SMT表面贴装工艺中,回流焊温度曲线的设定需参考载板的热膨胀特性。通过测试,工艺工程师可以调整焊接温度曲线,减少由于热冲击造成的载板翘曲和焊点缺陷。
- 移动终端与高性能计算: 智能手机、平板电脑、服务器等产品对小型化、高性能的追求推动了IC载板的迭代,该测试技术保障了高密度互连载板在严苛工作环境下的可靠性。
- 汽车电子: 随着汽车电动化、智能化发展,车规级IC对耐高温、高湿环境的要求极高,该测试是车规级封装基板通过AEC-Q100等标准认证的重要支撑。
常见问题
问题一:IC载板热机械分析膨胀测试的检测周期是多久?
一般情况下,IC载板热机械分析膨胀测试的检测周期为7-15个工作日。具体的检测时间会受到多种因素的影响,例如检测项目的数量(如仅测CTE还是同时测试多个方向及Tg)、样品制备的难易程度、样品数量多少以及实验室当前的排期情况。如果客户有加急需求,实验室可根据实际情况提供加急服务,最快可在3-5个工作日内出具测试结果,但这通常需要提前沟通确认。
问题二:IC载板热机械分析膨胀测试的检测价格是多少?
IC载板热机械分析膨胀测试的检测价格并非固定不变,而是根据具体的测试方案进行报价。影响价格的主要因素包括:检测项目的复杂程度(如单一方向CTE测试与三维CTE全分析的价格不同)、测试标准的要求(是否需要特定的国际标准)、样品数量以及客户对检测周期的要求(是否加急)。为了获取准确的报价,建议客户提供详细的测试需求,我们的技术团队将根据具体情况评估后提供的报价方案。
问题三:IC载板热机械分析膨胀测试需要什么资质?
进行IC载板热机械分析膨胀测试,必须依托具备资质的第三方检测机构。我们旗下拥有CMA(中国计量认证)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的实验室管理体系、技术能力及检测设备均达到了国家级认可标准。我们的团队在电子材料热分析领域拥有丰富的经验,能够严格按照国际及行业标准开展测试,确保数据的公正性与性,为客户提供具有公信力的检测服务。
问题四:为什么要测试IC载板的Z轴热膨胀系数?
测试Z轴热膨胀系数对于评估IC载板的可靠性至关重要。在多层IC载板中,Z轴方向主要涉及导通孔和通孔结构,这些孔壁通常镀有铜层。由于铜的热膨胀系数通常远高于基板介质材料,当载板受热时,Z轴方向的剧烈膨胀会对孔壁铜层产生巨大的拉应力。如果Z轴CTE过大,极易导致孔壁铜层断裂、拐角处微裂纹扩展,最终造成电气互连失效。因此,控制Z轴CTE是保证导通孔互连可靠性的关键。
问题五:样品的吸湿性会对测试结果产生影响吗?
样品的吸湿性会对IC载板热机械分析膨胀测试结果产生显著影响。大部分IC载板基材(如环氧树脂、BT树脂)都具有吸湿性,吸收的水分在加热过程中会发生汽化或体积膨胀,导致测试曲线出现虚假的膨胀峰或台阶,干扰对真实CTE和Tg值的判定。因此,在进行正式测试前,必须对样品进行严格的烘干预处理(如105℃烘干2小时),并在干燥器中冷却至室温,以消除水分对测试精度的干扰。
问题六:如何通过膨胀测试曲线确定玻璃化转变温度?
在TMA膨胀测试中,玻璃化转变温度的确定主要依据“温度-形变”曲线的特征变化。在玻璃化转变过程中,聚合物材料的分子链段开始运动,自由体积增加,导致热膨胀系数发生突变。在测试曲线上,这表现为曲线斜率的突然增大。常用的确定方法是切线法:分别在Tg前后的线性段做切线,两条切线的交点即为玻璃化转变温度。此外,也可以通过CTE对温度的一阶导数曲线上的峰值点或拐点来辅助确定,从而提高判读的准确性。
问题七:升降温速率对测试结果有何影响?
升降温速率是TMA测试中的关键参数,对测试结果有明显影响。较高的升温速率会导致样品内外产生温差,由于热传导滞后,样品内部的实际温度可能低于环境温度,从而导致测得的Tg值偏高;同时,快速升温可能掩盖一些细微的热松弛过程,使曲线转折点变得不明显。反之,升温速率过慢虽然能提高分辨率,但会延长测试时间,且可能导致聚合物发生额外的热历史老化。因此,遵循标准规定的升温速率(通常为5℃/min或10℃/min)是保证数据可比性的前提。
注意:因业务调整,暂不接受个人委托测试。
以上是关于IC载板热机械分析膨胀测试的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


