
塑料色差检测报告
旗下实验室资质

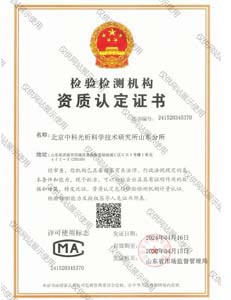
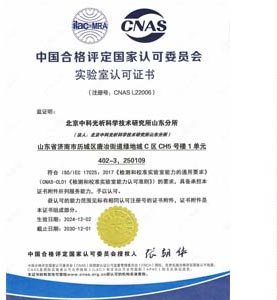
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
塑料色差检测报告是针对塑料制品颜色品质进行评估的技术文件,通过科学的检测手段和标准化的测试流程,对塑料样品的颜色参数进行准确测量和分析。随着现代工业对产品外观质量要求的不断提高,塑料色差检测已成为塑料加工、汽车制造、电子电器、包装材料等行业质量控制体系中不可或缺的重要环节。
色差是指两个颜色在颜色空间中的差异程度,通常用ΔE值来表示。在塑料制品生产过程中,由于原材料批次差异、生产工艺参数波动、添加剂配比变化等因素,往往会导致产品颜色出现不同程度的偏差。塑料色差检测报告能够客观、量化地反映这种颜色差异,为生产企业提供可靠的质量判定依据,帮助客户及时发现并解决颜色控制问题。
从技术原理角度来看,塑料色差检测基于国际照明委员会(CIE)制定的颜色空间理论体系。常用的颜色空间包括CIELAB颜色空间、CIELCH颜色空间等。在CIELAB颜色空间中,L*代表明度,取值范围0-100;a*代表红绿轴,正值表示红色方向,负值表示绿色方向;b*代表黄蓝轴,正值表示黄色方向,负值表示蓝色方向。通过测量样品的L*、a*、b*值,并与标准样品或标准色板进行对比,即可计算出两者之间的色差值ΔE。
塑料色差检测报告的应用价值主要体现在以下几个方面:首先,为原材料采购提供质量验收依据,确保批次间颜色一致性;其次,为生产过程提供监控手段,及时发现和纠正生产偏差;再次,为客户提供客观的产品质量证明文件,增强市场竞争力;最后,为质量争议提供技术仲裁依据,减少贸易纠纷。
在实际检测过程中,塑料色差检测受到多种因素的影响,包括样品表面状态、测量几何条件、光源类型、观察者角度等。因此,的塑料色差检测报告需要明确标注检测条件,确保检测结果的可重复性和可比性。同时,检测实验室应具备相应的资质能力和完善的质保体系,以保证检测数据的准确性和性。
检测样品
塑料色差检测报告适用的样品范围十分广泛,涵盖了各种形态和类型的塑料材料制品。根据样品的形态特点和检测需求,可将检测样品分为以下几大类别:
- 塑料粒子:包括各种热塑性塑料颗粒、色母粒、填充改性颗粒等。这类样品通常需要压制成标准样片后进行检测,检测结果可用于原材料入库检验和生产配方调整。
- 塑料板材:包括PP板、PE板、PVC板、ABS板、亚克力板等各类塑料板材产品。板材样品表面相对平整,适合直接进行色差测量,可评估板材的整体颜色均匀性。
- 塑料管材:包括PVC管、PPR管、PE管等管材制品。由于管材为曲面结构,需要采用特殊的测量方式或制备平面样片,确保测量结果的准确性。
- 塑料薄膜:包括PE薄膜、PP薄膜、PVC薄膜、复合薄膜等。薄膜样品需要特别注意背景对测量的影响,通常采用白色标准背景进行测量。
- 注塑制品:包括各类塑料外壳、塑料零件、塑料配件等。这类样品形状多样,需要选择合适的测量位置,必要时可多点测量取平均值。
- 挤出制品:包括塑料型材、塑料条、塑料棒等挤出成型产品。需要关注挤出方向上的颜色均匀性,以及表面光泽对颜色测量的影响。
- 塑料片材:包括吸塑片材、热成型片材等,这类样品表面状态相对均匀,适合进行色差检测。
- 塑料制品表面处理件:包括喷涂塑料件、电镀塑料件、印刷塑料件等。这类样品需要考虑表面处理层对颜色的影响,测量时应避开缺陷部位。
在进行塑料色差检测前,样品的制备和处理至关重要。样品应具有代表性,能够真实反映批量产品的颜色特征。对于颗粒状样品,建议按照标准规定的条件进行压片制样,确保样片表面平整、无气泡、无杂质。对于成型制品,应选择颜色均匀、表面光洁的区域进行测量,避开浇口、熔接线、飞边等可能影响测量结果的部位。样品在检测前应进行清洁处理,去除表面的灰尘、油污等污染物,并按照标准规定的条件进行状态调节,确保样品处于稳定的状态。
检测项目
塑料色差检测报告涵盖的检测项目丰富多样,能够全面评估塑料制品的颜色品质特征。根据检测目的和客户需求,主要包括以下检测项目:
- 色差值(ΔE):这是塑料色差检测的核心指标,用于量化评价样品与标准之间的颜色差异程度。常用的色差计算公式包括ΔE*ab、ΔE*94、ΔE*00、ΔE*CMC等,不同公式适用于不同的应用场景。
- 明度值(L*):表示颜色的明暗程度,是颜色三要素之一。明度值的检测有助于评估样品颜色的深浅变化,对于需要控制产品明度的应用具有重要意义。
- 色度值(a*、b*):表示颜色在红绿轴和黄蓝轴上的位置,反映颜色的色相特征。通过分析a*、b*值的变化,可以判断颜色偏向红色、绿色、黄色还是蓝色方向。
- 色相角:在CIELAB颜色空间中,色相角表示颜色的色调方向,以度为单位,取值范围0°-360°。色相角的检测有助于准确描述颜色的色调特征。
- 彩度值(C*):表示颜色的鲜艳程度或饱和度,彩度值越高,颜色越鲜艳。彩度检测对于需要控制产品鲜艳度的应用非常关键。
- 色牢度:评估塑料制品颜色在各种环境条件下的稳定性,包括耐光色牢度、耐热色牢度、耐摩擦色牢度等。
- 颜色均匀性:评估同一产品或同一批次产品内部颜色的均匀程度,通过多点测量分析颜色分布的一致性。
- 批次间一致性:评估不同生产批次产品之间的颜色差异,确保产品颜色在时间维度上的稳定性。
- 同色异谱指数:评估在不同光源条件下颜色变化的程度,对于可能在多种照明环境下使用的产品尤为重要。
- 黄变指数:专门针对白色或浅色塑料制品的检测项目,评估材料黄变的程度,常用于老化评价。
检测项目的选择应根据实际应用需求和质量控制目标来确定。对于常规的质量验收,通常选择色差值、明度值、色度值等基本项目;对于品质提升和质量改进,可能需要增加颜色均匀性、批次间一致性等项目;对于特定应用场景,如同色异谱评价、黄变评估等,则需要针对性地选择专项检测项目。的检测机构可以根据客户的具体需求,提供定制化的检测方案设计服务。
检测方法
塑料色差检测报告采用科学规范的检测方法,确保检测结果的准确性和可靠性。目前常用的检测方法主要包括以下几种:
- 分光光度法:这是目前应用最广泛的塑料色差检测方法,通过测量样品在可见光波段(通常为400nm-700nm)的光谱反射率,计算样品的颜色参数。该方法具有测量精度高、重复性好、可溯源性强等优点,适用于各类塑料样品的颜色检测。
- 光电积分法:采用带有滤光器的光电探测器,模拟标准观察者颜色匹配函数,直接测量样品的三刺激值。该方法测量速度快,但精度相对较低,适用于要求不太高的快速检测场合。
- 目视比色法:在标准光源条件下,由经过训练的观察者对样品和标准进行目视比较,判断颜色差异。该方法作为仪器检测的补充,能够更直观地反映人眼对颜色的感知。
- 色差公式计算法:根据测量得到的颜色参数,采用标准规定的色差公式计算色差值。常用的色差公式包括CIELAB色差公式、CMC色差公式、CIE94色差公式、CIEDE2000色差公式等。
在进行塑料色差检测时,需要严格控制各项测试条件。首先是光源条件,常用的标准光源包括D65光源(代表平均日光)、A光源(代表白炽灯)、F系列光源(代表荧光灯)等。不同光源下,同一颜色可能呈现不同的外观,因此检测报告中必须明确标注所使用的光源类型。
其次是几何测量条件,常用的测量几何条件包括45°/0°(45°入射,0°接收)、0°/45°(0°入射,45°接收)、d/8°(漫射入射,8°接收)等。不同的几何条件适用于不同类型的样品,选择不当可能影响测量结果。
样品的准备和处理也是检测方法的重要组成部分。对于粉末状、颗粒状样品,需要按照标准规定的方法制备平整的测试面;对于不规则形状的样品,需要选择合适的测量部位或采用特殊的测量夹具;对于透明或半透明样品,需要考虑背景的影响,采用标准背景进行测量。
检测方法的标准化是保证检测结果可比性的关键。塑料色差检测遵循多项国家和国际标准,这些标准对测试方法、仪器要求、样品准备、数据处理等方面都作出了明确规定,检测机构应严格按照标准规定开展检测工作。
检测仪器
塑料色差检测报告依托的检测仪器设备,实现颜色参数的准确测量。目前常用的检测仪器主要包括以下几类:
- 分光测色仪:这是进行塑料色差检测的核心仪器,能够测量样品在整个可见光波段的光谱反射率,并通过积分计算得到各项颜色参数。按照测量孔径可分为小孔径(如8mm)、中孔径(如25mm)、大孔径(如50mm)等不同规格,可根据样品特点选择合适的测量口径。
- 色差计:一种相对简化的颜色测量仪器,测量速度快,操作简便,适用于生产线上的快速检测。虽然精度不如分光测色仪,但对于常规的质量控制具有实用价值。
- 色彩色差仪:集成了颜色测量和色差计算功能的一体化仪器,能够直接显示样品的颜色参数和与标准之间的色差值,使用便捷,广泛应用于现场检测。
- 分光光度计:高精度的光谱测量仪器,能够测量更宽波段范围内的光谱特性,除颜色参数外,还可用于分析材料的其他光学性能。
- 标准光源箱:提供多种标准光源的照明环境,用于目视比色和同色异谱评价。常用的光源包括D65、A、F2、F11等,可模拟不同的照明条件。
- 光泽度仪:用于测量样品表面的光泽度,表面光泽会影响颜色的视觉效果,因此在进行色差检测时常需要同时测量光泽度。
- 标准白板:用于仪器校准的白色标准物质,具有已知的光谱反射率数据,是保证测量结果准确可靠的基础。
- 压片机:用于将塑料颗粒、粉末等样品压制成标准样片,确保测试面的平整度和一致性。
检测仪器的性能直接影响检测结果的准确性。的检测实验室应配备满足标准要求的高精度检测设备,并建立完善的仪器管理制度。仪器应定期进行校准和维护,确保处于良好的工作状态。对于分光测色仪等核心设备,应使用有证标准物质进行期间核查,监控仪器性能的稳定性。
仪器的选择应根据检测需求来确定。对于高精度的颜色传递和质量仲裁,应选用高精度的分光测色仪;对于生产线上的快速检测,可选用便携式色差计;对于特殊样品的测量,如透明样品、荧光样品等,需要选用具有相应功能的专用仪器。检测机构应根据客户需求和样品特点,选择最适合的检测仪器和测量方案。
应用领域
塑料色差检测报告在众多行业领域具有广泛的应用价值,为产品质量控制和贸易往来提供重要技术支撑。主要应用领域包括:
- 汽车工业:汽车内饰件、外饰件的塑料部件颜色一致性是影响整车品质的重要因素。从仪表板、门板、座椅到保险杠、后视镜等,都需要严格控制颜色,确保各部件之间颜色协调统一。塑料色差检测报告为汽车零部件的颜色管控提供了科学依据。
- 电子电器行业:电视机外壳、电脑机箱、手机壳、家电外壳等塑料制品的颜色直接影响产品的市场竞争力。通过色差检测,确保产品外观颜色符合设计要求,提高产品档次和品牌形象。
- 包装材料行业:塑料包装袋、塑料瓶、塑料容器等包装产品的颜色是品牌识别的重要元素。特别是食品、化妆品等行业的包装,对颜色一致性的要求非常高,色差检测是确保包装质量的重要手段。
- 建筑材料行业:塑料门窗、塑料管材、塑料地板等建筑材料的颜色关系到整体装修效果。批量生产的产品需要保证颜色的一致性,色差检测报告是验收的重要依据。
- 玩具行业:塑料玩具的颜色是产品安全性和美观性的重要组成部分。特别是婴幼儿玩具,对颜色的稳定性和安全性有严格的要求,色差检测是质量控制的重要环节。
- 医疗器械行业:医疗用塑料制品的颜色可能涉及功能标识和安全提示,对颜色准确性有较高要求。塑料色差检测有助于确保医疗器械的颜色符合相关标准和法规要求。
- 日用品行业:各类塑料制品如塑料家具、塑料餐具、塑料容器等,颜色是产品竞争力的重要因素,通过色差检测确保产品质量。
- 塑料原料行业:塑料粒子、色母粒等原料的颜色质量直接影响下游产品的颜色。原料供应商通过色差检测报告向客户证明产品质量,促进贸易往来。
- 塑料改性行业:改性塑料产品的颜色控制是产品质量的重要组成部分。通过色差检测,监控改性过程中的颜色变化,确保产品颜色稳定。
随着消费者对产品外观品质要求的不断提高,塑料色差检测的重要性日益凸显。越来越多的企业将色差检测纳入质量管理体系,建立完善的颜色控制系统。从原材料进厂检验、生产过程监控到成品出厂检验,全流程的颜色管控已成为高品质产品生产的标配。塑料色差检测报告作为客观的质量证明文件,在供应链管理、质量追溯、贸易结算等方面发挥着越来越重要的作用。
常见问题
问题一:塑料色差检测报告的检测周期是多久?
塑料色差检测报告的检测周期一般为7-15个工作日。具体检测周期会受到多种因素的影响,包括检测项目的数量、样品的数量、检测方法的复杂程度等。如果仅进行常规的色差值检测,周期相对较短;如果涉及色牢度、同色异谱等专项检测,由于需要进行老化、光照等处理,周期会相应延长。此外,样品的状态、是否需要制备样片、是否需要特殊的前处理等也会影响检测进度。对于有紧急需求的客户,检测机构通常可以提供加急服务,在确保检测质量的前提下缩短检测周期。建议客户在送检前与检测机构充分沟通,了解具体的检测周期,合理安排时间。
问题二:塑料色差检测报告的检测价格是多少?
塑料色差检测报告的检测价格受多种因素影响,主要包括:检测项目的数量和复杂程度、检测方法的选择、样品数量、检测周期要求等。常规的色差检测项目价格相对经济,而涉及专项检测的项目由于需要更多的仪器时间和人工投入,费用会有所不同。此外,是否需要加急服务、是否需要提供技术咨询服务等也会影响整体费用。由于不同客户的具体需求差异较大,建议客户在送检前与检测机构联系沟通,明确检测需求后获取具体的报价方案。
问题三:塑料色差检测报告测试需要什么资质?
我们旗下拥有CMA和CNAS资质,具备开展塑料色差检测的能力。我们的检测实验室建立了完善的质量管理体系,配备了高精度的检测仪器设备,拥有一支经验丰富的技术团队。实验室的技术能力范围涵盖了塑料材料的颜色检测、光学性能检测等多个领域,能够满足不同客户的检测需求。我们的团队熟悉各类塑料材料的特性和检测标准,能够为客户提供从样品准备到结果解读的全程技术服务。在检测过程中,我们严格遵循标准规定的检测方法,确保检测结果的准确性和可靠性,为客户提供、的技术支持。
问题四:塑料色差检测报告采用什么标准?
塑料色差检测通常采用国家标准、行业标准或国际标准进行检测。常用的标准包括:GB/T 3979-2008《物体色的测量方法》、GB/T 7921-2008《均匀色空间和色差公式》、GB/T 11186.1-1989《涂膜颜色的测量方法 第一部分 原理》、ISO 11664-4《色度学 第4部分:CIE 1976 L*a*b*颜色空间》、ASTM D2244《计算仪器测量的颜色容差的标准实施规程》等。具体采用哪个标准,需要根据客户的检测目的、产品应用领域、客户要求等因素来确定。在检测报告中,会明确标注所采用的检测标准,确保检测结果的规范性和可比性。
问题五:塑料色差检测报告中的色差值如何判定?
塑料色差检测报告中的色差值判定需要结合具体的应用要求和行业惯例来进行。通常,色差值ΔE小于1时,人眼难以察觉颜色差异;ΔE在1-2之间时,属于可接受范围,经过训练的观察者可能察觉到细微差异;ΔE在2-3之间时,颜色差异较为明显;ΔE大于3时,颜色差异显著。但需要注意的是,不同行业、不同产品对色差的容忍度不同。例如,汽车行业对外观件的颜色要求较高,通常要求ΔE小于1;而一些对颜色要求不高的工业产品,可接受的色差范围可能更宽。检测报告中通常会提供具体的色差数值,由客户根据自身的产品标准和质量要求进行判定。
问题六:塑料颗粒和塑料制品的色差检测有什么区别?
塑料颗粒和塑料制品在色差检测上存在一定的区别。塑料颗粒作为原材料,通常需要先制备成标准样片才能进行检测。制备过程包括使用压片机将颗粒加热压制成表面平整的样片,或者使用注塑机制成标准试片。这样可以消除颗粒形态、表面状态等因素对测量的影响,获得更准确的颜色数据。而成品塑料制品通常可以直接测量,但需要考虑产品形状、表面状态等因素的影响。对于异形件,可能需要选择平整的测量部位或使用特殊夹具;对于表面有纹理的产品,测量结果可能包含纹理对颜色的影响。因此,在检测报告中会详细说明样品状态、制备方法和测量条件,确保检测结果的准确表达。
问题七:如何选择合适的色差公式?
选择合适的色差公式需要考虑具体的应用场景和行业惯例。常用的色差公式各有特点:CIELAB色差公式(ΔE*ab)是最基础的色差公式,计算简单,应用广泛,但与人眼感知的相关性不够理想;CMC色差公式考虑了色相、明度、彩度对色差感知的不同贡献,与人眼感知的相关性更好,在纺织行业应用较多;CIE94色差公式是CIE推荐的改进公式,计算相对简便,适用于多种应用场合;CIEDE2000色差公式是目前最先进的色差公式之一,充分考虑了人眼颜色感知的各种特性,与人眼感知的相关性最佳,但计算相对复杂。在实际应用中,应根据行业惯例、客户要求、标准规定等因素来选择合适的色差公式,并在检测报告中明确标注所使用的公式,便于结果的比较和判定。
注意:因业务调整,暂不接受个人委托测试。
以上是关于塑料色差检测报告的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


