技术概述
桶形游动自锁螺母是航空航天紧固件体系中的一类重要产品,其外形呈圆桶状,通过安装座或托板结构实现“游动”安装,能够在一定范围内自动调整与螺栓的同心度,补偿孔位加工偏差和结构变形,广泛应用于飞机蒙皮、口盖、壁板、支架及电子设备舱等部位的连接。此类螺母依靠收口变形段、椭圆收口或非金属嵌件等结构产生锁紧力,即使在剧烈振动、冲击和温度交变环境下,也能保持连接不松动。
自锁力矩是衡量桶形游动自锁螺母防松能力的核心性能指标,指在无轴向载荷状态下,螺母沿试验螺栓拧入或拧出时所产生的阻力矩。自锁力矩过大,会导致装配困难、螺纹损伤甚至螺栓扭断;自锁力矩过小,则无法有效防松,紧固连接可能在服役过程中松脱失效,直接威胁飞行安全。因此,航空航天用桶形游动自锁螺母在出厂检验、入厂复验、定型鉴定及工艺改进等环节,均需按照GJB 715.30及相关航标、NASM 1312-20等规范对自锁力矩进行严格测定。
自锁力矩测定的基本原理是:将螺母安装在规定精度等级的试验螺栓上,在不施加轴向载荷的条件下,以受控转速反复拧入和拧出若干次,实时记录每次循环中的最大力矩值,并依据首次拧入力矩上限和末次拧出力矩下限进行合格性判定。该项试验能够真实反映螺母锁紧结构的工艺稳定性与防松耐久性,是航空紧固件质量控制中不可或缺的一环。
检测样品
检测样品应为状态完好、未经使用的桶形游动自锁螺母成品,取样应具有批次代表性。送检时需注意以下事项:
- 样品应随机抽取自同一生产批次,表面处理(镀镉、镀锌镍、钝化等)完整,无磕碰、划伤、螺纹损伤等缺陷;
- 样品数量应满足标准规定的最小样本要求,并适当预留复测备样,一般建议每批不少于8~15件,具体依据产品规范确定;
- 试验用螺栓应为标准规定的试验螺栓或经认可的配套螺栓,螺纹精度、表面硬度与镀层状态需符合相应技术条件;
- 样品在送检前应保持原始包装,避免与油脂、腐蚀性介质接触;除产品规范另有规定外,试验前需按标准要求去除表面润滑剂;
- 委托方应提供产品图号、执行标准、规格、表面处理状态及验收技术条件等信息,以便制定准确的试验方案。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
围绕自锁力矩测定,核心检测项目及关联项目如下:
- 首次拧入力矩:螺母第一次在试验螺栓上全行程拧入过程中的最大力矩,用于控制装配阻力上限;
- 各次拧出力矩:第1次至第5次(或标准规定次数)拧出过程中的最大力矩,用于评价锁紧性能的保持情况;
- 末次(第5次)拧出力矩:多次循环后的残余自锁力矩,是判定防松性能是否合格的关键指标;
- 力矩一致性:同批样品各次力矩的波动情况,用于评估收口工艺的稳定性与均匀性;
- 配套关联项目:外观与尺寸检验、螺纹检验、镀层厚度、氢脆性能试验、盐雾腐蚀试验、振动试验以及温度交变后的自锁力矩复测等。
其中,首次拧入力矩不得超过标准规定的上限值,末次拧出力矩不得低于标准规定的下限值,两项条件须同时满足,方可判定该件样品的自锁性能合格。
检测方法
自锁力矩测定通常参照GJB 715.30《紧固件试验方法 自锁螺母的自锁力矩》及NASM 1312-20等标准执行,典型试验流程如下:
- 样品预处理:使用清洗剂或超声清洗方式去除螺母与试验螺栓表面的油污和润滑剂,清洗后自然晾干,过程中不得损伤螺纹与收口部位;
- 环境调节:样品在实验室受控环境下放置足够时间,确保样品温度与试验环境均衡;
- 装夹固定:通过专用夹具限制游动螺母的周向转动,但不约束其游动对中特性,装夹力不得使螺母产生附加变形;
- 拧入拧出循环:以标准规定的转速将试验螺栓拧入螺母至全螺纹啮合并露出规定牙数,随后反向拧出,如此连续循环5次或按产品规范规定的次数,全过程不施加任何轴向载荷;
- 数据采集:由扭矩测量系统实时记录每次循环的最大拧入力矩和最大拧出力矩,必要时保存力矩变化曲线;
- 结果判定:对照产品规范给出的首次拧入力矩上限和末次拧出力矩下限逐件判定,任一项超出范围即判定该件不合格;
- 批合格评价:按抽样方案统计该批样品的合格情况,综合给出批合格或不合格的结论。
对于有特殊服役要求的产品,还可在高低温环境下、盐雾腐蚀或振动试验之后追加自锁力矩复测,以考核极端工况下螺母防松性能的保持能力。
检测仪器
自锁力矩测定结果的准确性与仪器设备的状态密切相关,常用设备包括:
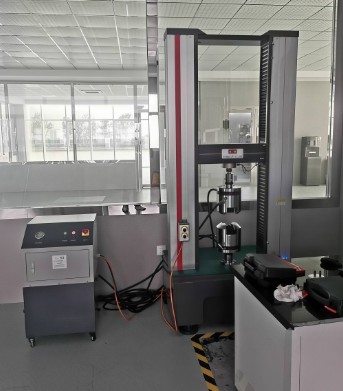
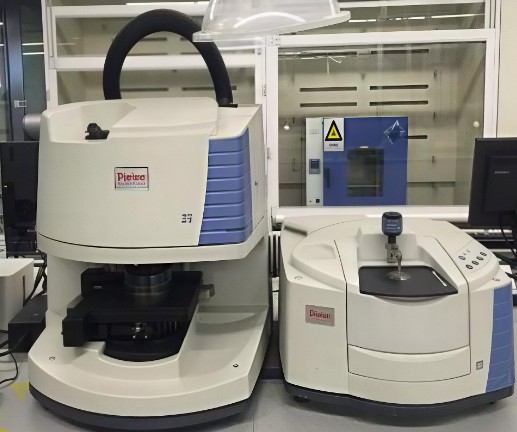
- 数显扭矩测试仪:配备高精度扭矩传感器,量程与精度等级应与被测螺母规格匹配,并具备力矩数据记录与曲线输出功能;
- 电动拧紧试验机:转速连续可调且运行稳定,满足标准对拧入拧出速度的控制要求;
- 专用夹持工装:针对桶形游动结构设计,能够可靠固定螺母并保持其浮动对中特性;
- 扭矩校准装置:用于试验前后对扭矩测量系统进行校准核查,保证量值溯源可靠;
- 超声波清洗机及清洗剂:用于样品和试验螺栓的表面除油预处理;
- 恒温恒湿及高低温试验设备:用于样品环境调节和特殊温度条件下的自锁力矩试验;
- 辅助量具:螺纹塞规、千分尺、投影仪等,用于试验前后样品螺纹及尺寸状态核查。
应用领域
航空航天用桶形游动自锁螺母自锁力矩测定服务主要面向以下领域:
- 军用与民用飞机:机身蒙皮、口盖、壁板、地板、支架及管路夹持等部位连接件的防松性能评价;
- 航空发动机与辅助动力装置:外部管路、附件安装等防松要求高的连接件质量检验;
- 运载火箭与导弹:弹体结构、级间段、仪器舱等高振动环境下的紧固件质量控制;
- 卫星与航天器:结构舱板、设备支架、天线压紧释放机构等紧固件的防松能力验证;
- 机载电子设备:电子机箱、模块插箱中浮动螺母连接的防松可靠性评估;
- 科研院所与高等院校:新型紧固件研制、收口工艺优化及试验方法验证等科研用途。
常见问题
问题一:航空航天用桶形游动自锁螺母自锁力矩测定的检测周期是多久?
一般情况下,航空航天用桶形游动自锁螺母自锁力矩测定的检测周期为7-15个工作日。实际周期会受多方面因素影响:检测项目数量越多,如在高低温、盐雾或振动试验后追加自锁力矩复测,周期相应延长;送检样品数量较大或批次较多时,试验排期也会顺延;试验方法的复杂程度不同,例如需要设计制作专用夹具或进行较长时间预处理的,耗时也各有差异。若项目进度紧张,可与工程师沟通加急安排,实验室将视排产情况优先处理,尽量压缩交付时间。
问题二:航空航天用桶形游动自锁螺母自锁力矩测定的检测价格是多少?
检测费用没有统一的固定标准,通常根据具体检测方案确定。影响价格的主要因素包括:检测项目的数量与类型,例如仅做常温自锁力矩,还是叠加高低温、振动、盐雾后复测等项目;采用的试验方法与执行标准;送检样品的规格与数量;要求的检测周期是常规还是加急;以及是否需要定制专用试验夹具等。不同组合下的费用差异较大,建议在送检前与我们的技术工程师充分沟通检测需求,获取针对性的检测方案和正式报价。
问题三:自锁力矩测定不合格的常见原因有哪些?
常见原因主要包括:一是收口工艺不稳定,收口量过大会导致首次拧入力矩超过上限,收口量不足或收口位置偏移则会使末次拧出力矩低于下限;二是材料硬度偏低或热处理不当,多次循环后收口部位塑性变形衰减过快;三是表面处理层过厚或不均匀,改变了螺纹啮合状态;四是试验前未按标准要求去除润滑剂,或螺纹存在磕碰、毛刺等损伤;五是试验螺栓精度不满足要求,导致力矩数据失真。通过复测并结合工艺排查,可以定位主要原因并指导生产改进。
问题四:测定自锁力矩时为什么必须去除表面润滑剂?
因为润滑剂会显著降低螺纹副之间的摩擦系数,使测得的拧入和拧出力矩偏小,无法真实反映螺母锁紧结构本身产生的阻力矩。标准中通常规定,除产品规范明确允许保留某种规定的润滑状态外,试验前应对螺母和试验螺栓进行清洗除油处理,以保证试验条件统一、数据可比。去除润滑剂后测得的力矩值,才是评价收口结构自锁能力的有效依据。
问题五:自锁力矩测定与振动试验之间有什么关系?
两者是相辅相成的防松性能考核手段。自锁力矩测定从“锁紧能力”的角度进行评价,操作简便、数据直观,是生产检验和入厂复验的主要手段;振动试验则从“松脱后果”的角度进行考核,通过施加规定频率和量级的振动,检验紧固连接在动态激励下是否松动失效。通常先进行自锁力矩测定以筛选锁紧能力不足的产品,再对关键部位产品实施振动试验验证。部分技术条件还要求在振动试验前后分别测定自锁力矩,以评价自锁性能的保持率。
问题六:自锁力矩测定报告一般包含哪些内容?
检测报告通常包括:样品信息(名称、规格、图号、批次、表面处理状态、数量)、委托方信息、检测依据标准、试验设备信息、试验环境条件(温度、湿度)、试验条件(转速、循环次数、试验螺栓状态)、每个样品各次循环的最大拧入力矩和最大拧出力矩数据、判定依据与合格性结论等。报告经审核签发后交付委托方,如对报告内容或格式有特殊要求,可在委托检测时提前说明,实验室将按照约定内容完成交付。