技术概述
铸钢件是以钢液浇注成型获得的金属构件,凭借其高强度、高韧性以及良好的综合力学性能,被广泛应用于工程机械、能源电力、轨道交通、船舶制造、矿山冶金等重要工业领域。由于铸造过程中金属液溶解气体的析出、型腔排气不畅、涂料及砂型发气、凝固收缩等多种原因,铸钢件内部极易产生气孔缺陷。气孔属于典型的体积型缺陷,多呈圆形、椭圆形或不规则孔洞状,破坏了金属基体的连续性,显著降低铸件的承载能力、疲劳寿命和致密性,严重时会导致承压铸件泄漏或关键结构件早期失效。
相控阵超声检测(PAUT)是近年来发展迅速并逐步成熟的一种先进无损检测技术。其核心原理是通过阵列探头中的多个压电晶片,按照预先设定的时间延迟法则依次激发和接收超声波,利用波的干涉叠加效应在工件内部实现声束的电子偏转、电子聚焦和动态变焦,从而在不移动或少移动探头的情况下,对工件内部某一区域进行多角度、多深度的扇形扫描成像。
与传统单晶探头超声检测相比,相控阵超声检测在铸钢件气孔缺陷检测中具有以下显著优势:一是声束角度连续可调,可对气孔等近球形缺陷实现多角度入射,大幅提高检出概率;二是声束可聚焦于不同深度,有效改善粗晶铸钢材料中缺陷回波的信噪比;三是一次扫查覆盖区域广,检测效率高,特别适合大型铸件的大面积普查;四是检测结果以扇形扫描图像、B扫描图像等可视化形式呈现,缺陷的位置、尺寸、分布直观清晰,便于定量评价和档案留存;五是检测数据可全程记录,便于追溯和复现。
检测样品
本检测服务适用于各类碳素钢、低合金钢、高合金钢及不锈钢铸件,常见检测样品包括但不限于:
- 阀门类铸件:闸阀、截止阀、止回阀、球阀、蝶阀的阀体、阀盖、阀瓣等承压件;
- 泵类铸件:泵体、泵壳、叶轮、泵盖等过流部件;
- 能源装备铸件:汽轮机缸体、阀门壳体、水轮机转轮、导叶、锅炉部件等;
- 工程机械铸件:挖掘机斗齿座、支重轮、履带板、车桥壳体、平衡重支架等;
- 轨道交通铸件:转向架构架、车钩钩体、缓冲器壳体、制动部件等;
- 船舶与海工铸件:艉轴管、锚链附件、系泊部件、海水阀门等;
- 矿山冶金铸件:磨机端盖、衬板座、轧机机架、破碎机壳体等;
- 其他各类形状复杂、内部质量要求高的铸钢结构件。
送检样品一般需要提供铸件的材质牌号、热处理状态、外形尺寸、壁厚范围及关键检测部位等信息。若能提供铸造图纸和验收标准,将有助于制定更加精准的检测工艺方案。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
针对铸钢件气孔缺陷,可开展的检测项目主要包括:
- 内部气孔缺陷检测:对铸件指定部位进行扫查,发现内部气孔、针孔、皮下气孔等体积型缺陷;
- 气孔缺陷定位:确定气孔在铸件坐标系中的平面位置和埋藏深度,为缺陷分析和返修提供依据;
- 气孔缺陷定量:测量气孔的当量尺寸、显示长度、面积及距表面距离,评定缺陷超标与否;
- 气孔密集程度评价:统计单位面积或体积内气孔的数量与分布,评估密集性气孔区域;
- 缺陷性质辅助判定:结合回波动态特征和成像形态,对气孔、夹渣、缩孔、缩松、裂纹等缺陷进行区分;
- 铸件致密性综合评价:对承压铸件关键区域进行完整性评价,判定是否符合相关验收等级;
- 验收等级评定:依据相关产品标准、订货技术协议或设计文件要求,对检测结果进行分级评定。
检测方法
铸钢件气孔缺陷相控阵超声检测通常按照以下流程实施:
首先是检测准备阶段。检测人员需了解铸件的材质、壁厚、铸造工艺、热处理状态及检测要求,编制相控阵超声检测工艺卡,明确探头参数、楔块型号、扫查方式、灵敏度基准和验收标准。扫查面应进行清理打磨,去除氧化皮、飞边、毛刺和影响耦合的局部凹凸,确保表面状态满足耦合要求。
其次是系统校准阶段。利用标准试块和对比试块对仪器系统进行校准,包括声速测定、楔块延迟校准、角度增益补偿(ACG)和时间校正增益(TCG)等,使不同角度、不同深度的声束具有可比的灵敏度基准。对于铸钢件这种衰减较大的材料,还需进行材质衰减补偿。
再次是扫查检测阶段。将探头耦合于工件表面,沿预定扫查轨迹移动,实时观察扇形扫描(S扫描)图像。针对铸钢件晶粒粗大、声衰减明显的特点,通常选用较低频率的相控阵探头,并结合聚焦法则提高信噪比。对疑似气孔显示,可采用固定角度的A扫描、B扫描结合动态回波分析,必要时采用全聚焦方法(TFM/FMC)对缺陷区域进行精细化成像,提高小尺寸气孔的检出率和定量精度。
最后是结果评定阶段。依据相关验收标准对缺陷显示进行分类、定量和评级,判定铸件合格与否。对超标缺陷标注位置,指导返修,返修后可对原缺陷区域进行复检确认。检测全过程数据记录留存,形成完整可追溯的检测档案。
检测仪器
本检测服务配备的仪器设备主要包括:
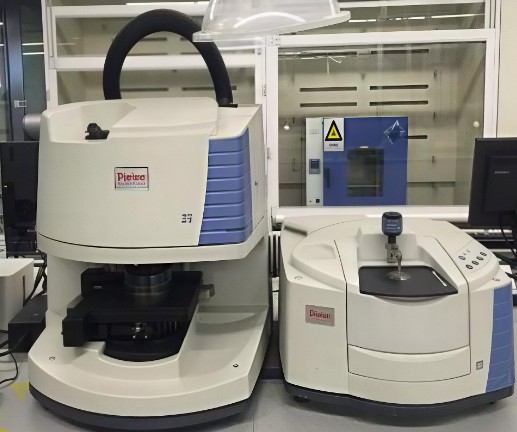
- 多通道相控阵超声检测仪:支持扇形扫描、线性扫描、动态聚焦及全聚焦成像(TFM/FMM)等模式,具备高采样率和大容量数据记录功能;
- 相控阵探头:配备多种频率(如1MHz、2MHz、2.5MHz、5MHz)、多种晶片数量(16、32、64晶片)的阵列探头,适配不同壁厚和表面曲率的铸件;
- 斜楔与水浸附件:针对不同检测角度和曲面耦合需求选配楔块,必要时采用水浸聚焦检测方式;
- 编码器与扫查装置:配备轮式编码器和扫查架,实现缺陷位置的精确定位与数据成像;
- 标准试块与对比试块:包括CS系列标准试块、RB系列对比试块以及带横孔、平底孔的校准试块,用于系统校准与灵敏度设定;
- 耦合剂:根据铸件表面状态选用甘油、机油或专用耦合膏,保证稳定耦合。
所有仪器设备均定期进行期间核查和维护保养,确保量值溯源可靠、性能状态稳定,为检测数据的准确性提供硬件保障。
应用领域
铸钢件气孔缺陷相控阵超声检测技术的应用领域十分广泛,主要包括:
- 石油化工行业:反应器、换热器、管道阀门等承压铸件的质量验收和在役检验;
- 电力能源行业:汽轮机、水轮机、锅炉等发电设备铸件的出厂检测和定期检验;
- 轨道交通行业:转向架、车钩、制动系统等关键铸钢件的安全评估;
- 船舶制造行业:船用阀门、轴系部件、甲板机械铸件的入级检验;
- 工程机械与矿山机械行业:大型结构件铸钢件的批量抽检和出厂检验;
- 冶金装备行业:轧机、破碎机、磨机等重型铸件的内部质量评价;
- 科研与工艺改进:为铸造工艺优化、浇注系统改进提供缺陷分布数据支持。
常见问题
问题一:铸钢件气孔缺陷相控阵超声检测的检测周期是多久?
一般为7-15个工作日。实际检测周期受多种因素影响,包括检测项目的数量、送检样品的数量与规格、铸件结构的复杂程度、检测方法的难易程度(是否需要多角度扇扫、全聚焦成像或缺陷复验),以及客户是否有加急需求等。对于数量较少、检测方案明确的常规样品,周期可适当缩短;对于大型复杂铸件或多部位扫查的情况,周期可能相应延长。如有明确的交期要求,建议提前与技术顾问沟通,以便合理安排排期。
问题二:铸钢件气孔缺陷相控阵超声检测的检测价格是多少?
检测价格受多方面因素综合影响,主要包括检测项目的数量与范围、采用的检测方法与技术手段、样品数量与单件规格、铸件结构复杂程度、扫查部位数量,以及检测周期要求(是否需要加急服务)等。由于不同客户的检测需求差异较大,价格无法一概而论。建议您提供铸件的材质、尺寸、图纸、检测部位及验收要求等详细信息,由技术顾问进行评估后给出针对性的报价方案,欢迎联系咨询。
问题三:铸钢件表面粗糙会对相控阵超声检测造成影响吗?
会有明显影响。铸钢件表面粗糙、存在氧化皮或局部凹凸不平时,会造成耦合不良、声能损失增大,同时在近表面区域产生杂乱回波,降低缺陷检测的信噪比,甚至造成近表面气孔的漏检。因此检测前应对扫查面进行打磨清理,去除氧化皮、粘砂、飞边和毛刺,使表面满足耦合条件。对于近表面皮下气孔的检测,还可选用高频率、小晶片聚焦探头或采用延迟块技术,改善近表面分辨能力。
问题四:相控阵超声检测能够发现多小的气孔缺陷?
对气孔的检出能力与气孔的尺寸、埋藏深度、取向、铸件晶粒度以及所选仪器参数等多种因素有关。一般来说,探头频率越高、聚焦效果越好,对小尺寸气孔的分辨能力越强。但铸钢件晶粒粗大,材料衰减明显,过高的频率会使草状回波增多、穿透能力下降,因此需要综合权衡选择合适的频率和聚焦法则。工程实践中,通过优化探头参数、聚焦深度和扫查策略,并配合全聚焦成像等先进算法,通常可实现对毫米级气孔缺陷的有效检出和定量评价。
问题五:气孔与夹渣、缩松等缺陷在相控阵图像上如何区分?
气孔属于体积型孔洞缺陷,其内壁与基体声阻抗差异大,回波形态相对规则,在扇形扫描图像上多呈现为孤立的点状或近似圆形显示,且当声束从不同角度入射时,回波高度变化相对平缓,动态回波特征较为一致。夹渣的回波边界往往不规则,回波幅度较低且杂乱,显示形状多变。缩松则常在铸件热节部位呈区域性弥散分布,图像上表现为连续或断续的片状、带状显示群。检测人员可结合缺陷显示形态、动态回波特征、埋藏深度及铸造工艺位置等信息,对缺陷性质进行综合分析判断,必要时辅以射线检测进行对比验证。
问题六:铸钢件晶粒粗大、衰减严重导致回波信号弱怎么办?
可以采取多项措施加以改善:一是降低探头频率,选用低频阵列探头增强声束穿透能力,抑制粗晶散射噪声;二是优化聚焦法则,将声束聚焦于重点检测深度区域,提高该区域的缺陷回波信噪比;三是改善耦合状态,确保扫查面平整、耦合剂充足稳定;四是对于厚大铸件,可建议在正火或退火热处理细化晶粒后再进行检测,降低材质衰减;五是采用全聚焦方法等先进成像算法,通过合成孔径处理提升粗晶材料中缺陷成像的清晰度。对于特别难检的部位,还可与射线检测等其他方法联合使用,相互补充验证,确保检测结果的完整性和可靠性。