
三坐标平面度测定
旗下实验室资质

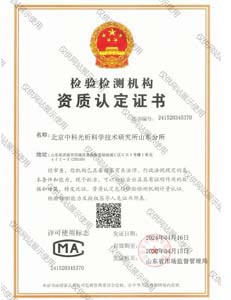
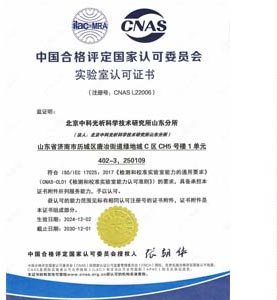
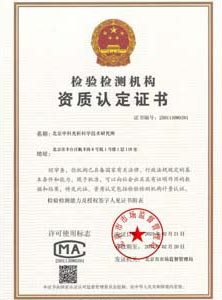
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
三坐标平面度测定是指利用三坐标测量机对工件实际表面的平面度误差进行准确测量与评定的检测技术。平面度是几何公差中形状公差的重要项目之一,它描述的是被测实际表面对其理想平面的变动量,其公差带是距离为公差值的两平行平面之间的区域。在机械制造、精密加工等领域,平面度直接影响零件的装配精度、密封性能和使用寿命,因此平面度测定是质量控制环节中不可或缺的一环。
三坐标测量机以三个相互垂直的坐标轴为基础,通过测头系统对被测表面上的若干测点进行空间坐标采集,再由测量软件按照一定的评定算法对测点数据进行分析处理,计算得出平面度误差值。与传统的水准仪法、平晶干涉法、指示表法等平面度检测手段相比,三坐标平面度测定具有通用性强、测量效率高、数据可追溯、可同步获得多项几何量结果等优势,尤其适用于形状复杂、精度要求高、需要全面形位分析的精密零部件。
目前三坐标平面度测定主要依据GB/T 1958《产品几何技术规范(GPS)几何公差 检测与验证》、GB/T 11337《形状和位置公差 平面度误差检测》以及ISO 1101等相关标准执行,评定结果可满足大多数工业场景对平面度评价的需求。
检测样品
三坐标平面度测定的适用对象十分广泛,凡是具有平面特征且对平面度有评价需求的零部件均可作为检测样品,常见的检测样品包括:
- 各类机械加工零件,如法兰端面、箱体结合面、支架安装面、轴承座端面等;
- 机床与设备基础件,如机床工作台、立柱导轨面、滑块安装面等;
- 计量器具与基准平台,如大理石平板、铸铁检验平台、角尺测量面、V形块工作面等;
- 模具类零件,如注塑模具分型面、压铸模模板面、冲压模垫板面等;
- 发动机与动力系统零件,如缸体缸盖结合面、缸盖进排气面、油底壳结合面等;
- 密封配合件,如泵体密封面、阀体密封面、换热器管板面等;
- 电子及新材料零件,如陶瓷基板、半导体设备载具、精密夹具定位面等。
送检样品一般要求被测表面清洁、无明显毛刺与磕碰伤,样品尺寸与重量在测量机行程和承载范围之内。对于大型或超重工件,可提前与实验室沟通,安排龙门式测量机或现场测量等合适的检测方案。
检测项目
围绕三坐标平面度测定,可开展的检测项目主要包括:
- 平面度误差值测定:对被测表面采集测点后,按规定的评定方法计算平面度误差,判断其是否在图纸公差范围内;
- 测点坐标与偏差分布分析:输出各测点的三维坐标及相对于评定基准平面的偏差值,形成偏差云图,直观展示表面高低起伏情况;
- 最大偏差点定位:识别平面度最大偏差发生的位置,为工艺改进和返修提供数据依据;
- 不同评定方法结果对比:分别按最小区域法、最小二乘法、对角线平面法、三远点平面法评定平面度,满足不同图纸标注与验收要求;
- 平面度等级评定:对照平板、平尺等计量器具的相关标准,对被检工作面进行准确度等级判定;
- 相关几何量综合测量:在测定平面度的同时,可同步开展尺寸、角度、平行度、垂直度、位置度等项目的检测。
检测方法
三坐标平面度测定的通用流程为:样品预处理与恒温、测量方案制定、测头校准、建立坐标系、测点采集、数据评定、结果输出,具体方法要点如下:
- 样品预处理:清除被测表面的油污、切屑与毛刺,将样品在恒温实验室环境中充分均温,减少温度梯度引起的变形误差;
- 测头校准:使用标准球对测头进行校准,确定测针球心与测头系统之间的位置关系,准确补偿测针半径对测量结果的影响;
- 测点布置:根据被测平面尺寸、加工纹理方向和精度要求选择布点方案,常用方式包括等距栅格布点、对角线布点、米字形布点及截面扫描布点,测点数量与分布直接影响平面度评定的可靠性;
- 坐标系统建立:以零件的设计基准或工艺基准建立工件坐标系,确保测量结果与图纸评价体系保持一致;
- 数据采集:采用触发式测头逐点触发或扫描式测头连续扫描的方式获取表面测点数据,扫描方式能够获得更密集的点云,更真实地反映表面形貌;
- 平面度评定:将测点数据导入评价软件,按最小区域法、最小二乘法、对角线平面法或三远点平面法进行评定,计算平面度误差数值;
- 环境控制:整个测量过程在恒温恒湿环境下进行,实验室温度一般控制在20摄氏度附近,并记录环境条件用于不确定度分析。
在评定方法选择上,当图纸或验收标准有明确规定时按规定执行;未明确规定时,最小区域法因其符合最小条件原则、评定结果客观唯一而被优先采用,最小二乘法则因计算稳定、便于自动处理而在扫描数据评价中应用广泛。
检测仪器
三坐标平面度测定所依托的主要仪器设备包括:
- 桥式三坐标测量机:应用最广泛的机型,测量精度高,适用于中小型精密零件的平面度测定;
- 龙门式三坐标测量机:行程大、承载能力强,适合大型基础件、机身床身类零件的检测;
- 便携式关节臂测量机与激光跟踪仪:适用于现场或在机测量,可解决大型工件无法搬运上机的难题;
- 测头系统:包括触发式测头、扫描式测头、非接触激光测头和影像测头等,可根据表面材质、反光特性和精度要求灵活配置;
- 测针与标准球附件:不同直径、长度和形状的测针组合,以及用于测头校准的标准球、球规等;
- 测量软件:具备坐标系建立、测点采集、平面度评定、图形化分析及报告输出等功能;
- 环境保障设施:恒温恒湿系统、隔振地基、温度监测装置等,为高精度测量提供稳定的环境条件。
所有测量设备均按照周期检定与期间核查的要求进行管理,确保仪器示值误差和探测误差处于受控范围内,从而保证平面度测定数据的准确可靠。
应用领域
三坐标平面度测定服务覆盖众多行业领域:
- 汽车制造:发动机缸体缸盖、变速箱壳体、离合器压盘、制动盘等零件结合面与工作面的平面度控制;
- 航空航天:机身结构件、发动机安装边、法兰盘、精密支架等零件的平面度检测;
- 机床与装备制造:机床工作台、导轨、立柱、滑座等基础件的平面度验收与精度评估;
- 模具制造:注塑模、压铸模、冲压模的分型面与模板平面度检测,保障合模精度;
- 能源与动力:泵阀密封面、法兰密封面、换热器管板、燃气轮机壳体结合面的平面度测定;
- 电子与半导体:陶瓷基板、设备载具、精密夹具定位面的平面度控制;
- 计量与科研:平板、平尺等计量器具的定期检定与校准,高校及科研院所的形位误差研究测试。
常见问题
问题一:三坐标平面度测定的检测周期是多久?
三坐标平面度测定的检测周期一般为7-15个工作日。实际周期会受到多种因素的影响,包括检测项目的数量、样品数量、检测方法的复杂程度、是否需要绘制偏差分布图或开展多方法评定对比,以及实验室当前的任务排期等。若样品数量较多或需要同步开展其他几何量项目,周期可能相应延长;对于有紧急需求的客户,可与实验室沟通安排加急处理,在保证数据质量的前提下尽量缩短检测周期。
问题二:三坐标平面度测定的检测价格是多少?
三坐标平面度测定的价格受多方面因素综合影响,无法一概而论。主要影响因素包括检测项目的具体内容与数量、所采用的检测方法与评定方式、样品的尺寸重量与装夹难度、单次送检的样品数量、对检测周期的要求以及是否需要附加数据分析服务等。一般来说,检测项目越多、方法越复杂、周期要求越紧迫,相应的人力与设备投入越大。如需了解具体报价,欢迎联系我们的技术顾问,提供样品信息和检测需求后,将为您定制检测方案并给出针对性报价。
问题三:三坐标平面度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,相关能力范围覆盖几何量检测领域,可开展三坐标平面度测定等形位公差检测项目。实验室配备了高精度三坐标测量机等先进仪器设备,拥有一支经验丰富的技术团队,从样品接收、方案制定、数据测量到结果审核均建立了规范的质量控制流程,能够保证检测结果的准确性、可靠性和可追溯性,为客户的来料检验、过程控制和出厂验收提供有力的数据支持。
问题四:三坐标平面度测定前样品需要做哪些准备?
送检前建议做好以下准备工作:一是清洁被测表面,去除油污、灰尘、切屑和毛刺,避免异物影响测点数据;二是检查被测面是否存在磕碰、划伤、锈蚀等缺陷,必要时提前说明;三是让样品在实验室恒温环境中充分均温,使样品整体温度与实验室环境温度一致,减少热变形对测量结果的影响;四是如有图纸或技术要求,请一并提供,明确平面度公差值、基准要求和评定方法,以便实验室制定准确的检测方案。
问题五:平面度测量的测点数量和布点方式如何确定?
测点数量与布点方式需要综合考虑被测平面的尺寸大小、加工方式、表面纹理方向和精度要求等因素。一般来说,被测平面尺寸越大、精度要求越高,所需测点数量越多;对于刮研、研磨类表面,布点应兼顾纹理方向;常见的布点方式有等距栅格布点、对角线布点和米字形布点等。采用扫描式测头进行截面扫描或区域扫描时,可获得密集点云,能更真实地反映表面形貌。具体方案由实验室工程师根据标准要求和样品实际情况确定,以确保评定结果的代表性与可靠性。
问题六:平面度评定中的最小区域法和最小二乘法有什么区别?
两种方法的区别主要体现在基准平面的确定原则上。最小区域法以包容全部测点且宽度为最小的两平行平面作为评定基准,符合最小条件原则,评定出的平面度误差值最小且结果唯一,是仲裁检测和验收评定的首选方法;最小二乘法则以各测点偏差平方和最小的平面作为评定基准,计算过程稳定、便于软件自动处理,在扫描点云数据的快速评价中应用广泛,但评定结果通常略大于最小区域法。当图纸或验收标准对评定方法有明确规定时,应按规定方法执行。
问题七:影响三坐标平面度测定准确性的因素有哪些?
影响测量准确性的因素主要包括:一是环境温度,温度偏离标准温度或样品存在温度梯度会引起热变形,因此测量需在恒温环境下进行并保证充分均温;二是测头校准,测针半径补偿的准确性直接影响测点坐标精度;三是测点数量与分布,布点过稀可能遗漏表面局部的高低起伏;四是样品装夹,装夹力过大或支承不当会造成弹性变形,应合理选择支承位置并避免过定位;五是测量机自身精度,包括示值误差与探测误差;六是评定方法的选择,不同评定方法得到的结果存在差异。实验室通过规范操作、设备周期检定和环境控制等手段对这些影响因素进行有效管控,确保测定数据准确可靠。
注意:因业务调整,暂不接受个人委托测试。
以上是关于三坐标平面度测定的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


