
渗碳淬火层硬度分析
旗下实验室资质

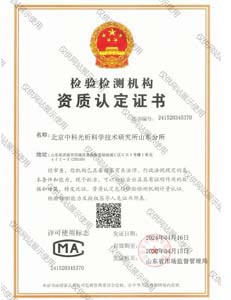
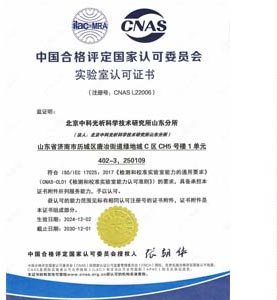
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
渗碳淬火是一种典型的化学热处理表面强化工艺,其原理是将低碳钢或低碳合金钢零件置于富碳介质中加热至奥氏体化温度(通常为900℃~950℃),使活性碳原子渗入零件表面形成高碳渗层,随后进行淬火和低温回火,最终获得"表面高硬度、心部高韧性"的性能组合。经渗碳淬火处理的零件表面硬度一般可达58HRC~63HRC,而心部仍保持良好的韧性与塑性,这种独特的性能梯度使零件兼具优异的耐磨性、抗疲劳性和抗冲击能力。
渗碳淬火层硬度分析是评价渗碳淬火工艺质量的核心手段。渗碳层的硬度分布直接反映了渗碳浓度、淬火冷却效果、回火制度等工艺参数是否合理,是判定零件能否满足服役要求的关键依据。若表面硬度不足,零件在使用中易发生早期磨损、接触疲劳剥落;若硬度梯度过陡或有效硬化层深度不够,则可能导致表层压溃、疲劳裂纹萌生;若表面出现网状碳化物、残余奥氏体过多或脱碳、内氧化等缺陷,硬度测试结果也会出现异常。因此,通过系统化的硬度分析,可以全面评价渗碳淬火层的质量状态,为工艺优化、来料验收、失效分析和产品认证提供科学数据支撑。
检测样品
渗碳淬火层硬度分析适用的样品范围十分广泛,凡采用渗碳、碳氮共渗等表面硬化工艺处理的钢铁零件均可进行检测,常见样品包括:
- 齿轮类:变速箱齿轮、差速器齿轮、减速机齿轮、蜗杆、齿圈等;
- 轴类:传动轴、凸轮轴、曲轴轴颈、花键轴、机床主轴等;
- 轴承类:轴承套圈、滚动体、等速万向节、轮毂轴承单元等;
- 其他零件:活塞销、气门挺杆、摇臂、离合器分离轴承、液压件柱塞、链条销轴、纺机专件、石油钻具接头等;
- 常用材料牌号:20CrMnTi、20Cr、20CrMo、20CrMnMo、20CrNi2Mo、20Cr2Ni4A、17CrNiMo6、8620H、8617H等低碳合金结构钢。
送检样品一般要求保留原始热处理状态,避免磕碰、二次加热或表面污染。取样时应在零件具有代表性的部位截取横截面试样,对于齿轮通常取轮齿法向截面,对于轴类零件取垂直于轴线的横截面,以保证硬度梯度测量结果的准确性和代表性。
检测项目
渗碳淬火层硬度分析涵盖的检测项目主要包括以下内容:
- 表面硬度:评价渗碳淬火后零件表层的硬化效果,判断是否达到设计硬度要求;
- 心部硬度:评价零件心部的强度与韧性匹配情况,检验淬透性是否合适;
- 有效硬化层深度(CHD):依据硬度法测定自表面至硬度降至界限值(通常为550HV1)处的垂直距离;
- 硬度梯度曲线:沿渗层深度方向逐点测量硬度,绘制硬度随深度变化的分布曲线,评价硬度过渡的平缓程度;
- 总硬化层深度:从表面到硬度与基体硬度无明显差异处的深度;
- 硬度均匀性:对同一零件不同部位或同批次多个零件进行硬度比对,评价工艺一致性;
- 过共析层、共析层与过渡区硬度分布:辅助判定渗碳浓度梯度是否合理。
检测方法
渗碳淬火层硬度分析以硬度法为主、金相法为辅,具体方法选择取决于检测项目、试样状态和技术要求:
1. 显微维氏硬度法(硬度梯度法):这是测定有效硬化层深度的标准方法,依据GB/T 9450《钢件渗碳淬火硬化层深度的测定和校核》及ISO 2639执行。在经过抛光的横截面试样上,采用HV1(9.807N试验力)压痕,在垂直于表面的直线上每隔规定距离(通常0.1mm)逐点测量,绘制硬度梯度曲线,采用内插法确定硬度降至550HV1界限值处的深度,即有效硬化层深度。该方法精度高、重现性好,是仲裁检验的首选方法。
2. 维氏硬度法:依据GB/T 4340.1及ASTM E384,采用较大试验力测定渗层表面或截面不同深度的硬度,适用于硬度梯度平缓或层深较大的样品。
3. 洛氏硬度法:依据GB/T 230.1及ASTM E18,采用HRC标尺直接测定零件表面硬度,操作快捷,适用于大批量零件的过程检验与验收检验;对于渗层较薄的薄件,可采用表面洛氏HR15N、HR30N标尺测量。
4. 金相法(辅助方法):将试样经侵蚀后置于金相显微镜下观察渗层组织,根据过共析层、共析层及过渡区的组织特征估算硬化层深度,同时可检查碳化物形态、残余奥氏体量、表层脱碳与内氧化等缺陷,与硬度测试结果相互印证。
5. 便携式硬度法:对于大型零件或现场检测场合,可采用里氏硬度计等便携设备进行表面硬度筛查,但需注意修正换算误差,仲裁时仍应以台式硬度计测量为准。
检测仪器
为保证渗碳淬火层硬度分析结果的准确性与可追溯性,检测过程配备齐全的仪器设备:
- 显微维氏硬度计:配备自动转塔与压痕自动测量系统,用于HV0.5、HV1等小试验力硬度梯度测试;
- 数显维氏硬度计:用于较大试验力的维氏硬度测定;
- 洛氏硬度计及表面洛氏硬度计:用于HRC、HR15N等标尺的表面硬度测试;
- 金相显微镜:配有明暗场、图像采集与分析系统,用于渗层组织观察及缺陷判定;
- 金相制样设备:包括精密切割机、热镶嵌机、预磨机、抛光机等,用于制备高质量横截面试样;
- 腐蚀装置与耗材:采用硝酸酒精溶液等侵蚀剂显示渗层组织;
- 标准硬度块与图像分析软件:用于仪器日常校验及硬度梯度曲线的自动绘制与数据处理。
应用领域
渗碳淬火层硬度分析在众多工业领域发挥着重要作用:
- 汽车制造:变速箱齿轮、差速器锥齿轮、等速万向节、活塞销等关键件的质量控制与供应商来料检验;
- 轴承行业:轴承套圈、滚动体的硬化层深度与硬度均匀性验证;
- 工程机械:减速机齿轮、回转支承、销轴类零件的工艺评价;
- 航空航天:航空齿轮、作动器零件等高可靠性要求的硬化层检测;
- 风电装备:偏航齿圈、变桨轴承等大型渗碳件的硬化层深度分析;
- 轨道交通与农机装备:机车齿轮、农机传动件的热处理质量验收;
- 科研与失效分析:新材料研发、新工艺验证以及磨损、疲劳、剥落等失效原因诊断。
常见问题
问题一:渗碳淬火层硬度分析的检测周期是多久?
渗碳淬火层硬度分析的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多(如同时测试硬度梯度、有效硬化层深度、心部硬度及金相组织),所需时间越长;样品数量大、批次多时制样和测试工作量相应增加;金相制样难度大(如大模数齿轮、异形件)也会延长周期。此外,若客户对数据有复核、复验要求,或需要加急服务,可与实验室提前沟通,实验室将根据实际情况安排优先测试并适当缩短交付时间。
问题二:渗碳淬火层硬度分析的检测价格是多少?
渗碳淬火层硬度分析的费用受多种因素综合影响,主要包括:检测项目的种类与数量(单项表面硬度测试与包含硬度梯度曲线、有效硬化层深度、金相组织的综合分析方案费用差异较大)、采用的检测方法及执行标准、样品数量与制样难度、是否需要加急服务等。为获得准确的报价,建议客户提供零件图纸、技术要求、材料牌号及检测需求等信息,我们的技术团队将据此制定针对性检测方案并提供详细报价,欢迎联系咨询。
问题三:渗碳淬火层硬度分析测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属硬度测试、硬化层深度测定、金相分析等相关领域。实验室配备显微维氏硬度计、洛氏硬度计、金相显微镜等仪器设备,测试方法依据现行有效的国家标准和国际标准建立并定期验证,确保检测结果科学、准确、可追溯。同时,我们拥有一支经验丰富的金属材料检测团队,能够为客户提供从样品制备、硬度测试到结果分析的一站式技术服务。
问题四:什么是有效硬化层深度?为什么以550HV1为界限值?
有效硬化层深度是指渗碳或碳氮共渗淬火零件自表面至硬度达到规定界限值处的垂直距离,按照GB/T 9450和ISO 2639的规定,界限值通常取550HV1。选择550HV1作为界限,是因为该硬度水平大致对应于渗层中马氏体组织约占50%的位置,是硬化层与心部组织之间的关键过渡界限,与零件的接触疲劳和耐磨性能密切相关。测定时采用HV1试验力在抛光横截面上逐点打硬度,通过内插法准确确定界限硬度对应的深度值。
问题五:渗碳淬火后表面硬度偏低的可能原因有哪些?
表面硬度偏低通常与以下因素有关:渗碳浓度不足导致表层含碳量偏低;淬火冷却速度不够或淬火介质老化,表层未获得足够的马氏体组织;回火温度过高或保温时间过长造成硬度下降;表层残余奥氏体量过多;表面脱碳或内氧化削弱了表层硬化效果;渗后冷却不当产生组织缺陷等。出现硬度偏低时,建议结合金相分析和硬度梯度测试综合判定原因,并核查渗碳炉碳势控制、淬火槽冷却性能及回火工艺参数。
问题六:硬度梯度曲线能反映哪些质量问题?
硬度梯度曲线是渗层质量最直观的表达方式。通过曲线可以判断:表面硬度是否达标、最高硬度点是否恰在表面(若最高硬度出现在次表层,可能存在轻微脱碳或残余奥氏体影响);硬度下降是否平缓(梯度过陡易产生表层剥落);有效硬化层深度是否满足图纸要求;心部硬度是否在合理范围内;渗碳浓度分布是否均匀合理。工程实践中常将硬度梯度曲线与金相组织观察结合,用于工艺调试、批量一致性评价和失效件诊断。
问题七:渗碳淬火层硬度分析对送检样品有什么要求?
送检样品应保持原始热处理状态,严禁磕碰、重新加热或酸洗。硬度法测定硬化层深度需要截取包含完整渗层的横截面试块,样块尺寸以能稳定镶嵌和磨抛为宜;若零件较大不便整体送检,可由供需双方协商确定取样部位并做好标记。委托时应尽量提供材料牌号、热处理工艺、渗碳时间、设计要求的表面硬度与硬化层深度等信息,以便实验室制定合理的试验方案,确保检测结果的准确性与代表性。
注意:因业务调整,暂不接受个人委托测试。
以上是关于渗碳淬火层硬度分析的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


