技术概述
粉末沉积尺寸精度检测是现代制造业中一项至关重要的质量控制技术,主要应用于增材制造、热喷涂、冷喷涂等先进加工工艺领域。随着工业生产对产品精度要求的不断提高,粉末沉积工艺所形成的涂层或成形件的尺寸精度直接影响最终产品的性能和使用寿命,因此建立科学、系统的检测体系具有重要的工程意义。
粉末沉积技术是指通过特定工艺方法将粉末材料沉积在基体表面或逐层堆积成形的技术总称。该技术涵盖激光熔覆、等离子喷涂、冷气动力喷涂、电弧喷涂以及选区激光熔融等多种工艺路线。在沉积过程中,受粉末特性、工艺参数、设备状态等多重因素影响,沉积层的几何尺寸会产生一定偏差,这种偏差若超出允许范围,将导致产品报废或性能下降。
尺寸精度检测的核心目标在于量化评估粉末沉积层与设计模型之间的几何偏差,包括沉积厚度、宽度、长度、轮廓度以及三维形貌等参数。通过精确测量和数据分析,可以识别工艺缺陷、优化工艺参数、保证产品质量稳定性。现代检测技术已从传统的接触式测量发展为非接触式光学测量、激光扫描、工业CT等多技术融合的综合检测体系。
从技术发展历程来看,粉末沉积尺寸精度检测经历了手工测量、机械式三坐标测量、光学投影测量,直至目前的数字化智能检测阶段。现代检测系统结合了高精度传感器、图像处理算法、人工智能分析等先进技术,实现了检测效率与精度的双重提升,为粉末沉积工艺的工业化应用提供了坚实的技术支撑。
检测样品
粉末沉积尺寸精度检测适用的样品类型广泛,涵盖多种工艺路线形成的沉积层制品。根据沉积工艺和应用场景的不同,检测样品可分为以下几大类别:
热喷涂涂层样品:包括等离子喷涂、火焰喷涂、电弧喷涂、超音速火焰喷涂等工艺制备的金属涂层、陶瓷涂层及复合涂层样品,主要用于评估涂层厚度均匀性和表面轮廓精度。
冷喷涂沉积样品:通过高压气体加速粉末颗粒撞击基体形成的沉积层,需检测沉积层厚度、结合界面形态及边缘轮廓精度。
激光熔覆再制造样品:激光熔覆工艺修复的机械零部件,需检测熔覆层与基体的结合质量、熔覆层厚度及修复区域的几何精度。
增材制造成形件:采用选区激光熔融、电子束熔融、激光近净成形等工艺制备的金属零件,需检测成形件的尺寸偏差、几何公差及表面质量。
功能梯度材料样品:通过粉末沉积制备的成分梯度或结构梯度材料,需检测梯度过渡区的厚度分布及界面几何特征。
样品在送检前应满足一定的制备要求,以确保检测结果的准确性和代表性。样品表面应保持清洁,无油污、灰尘及其他污染物,必要时应进行无损清洗处理。样品应具有足够的稳定性,在检测过程中不发生变形、氧化或其他影响尺寸的变化。对于大型样品,应根据检测设备的测量范围进行适当分割或选取代表性区域进行检测。样品的编号、标识应清晰可辨,便于检测数据的追溯和管理。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
粉末沉积尺寸精度检测涵盖多项关键参数,从一维尺寸到三维形貌,全面表征沉积层的几何特征。主要检测项目包括:
沉积厚度检测:测量粉末沉积层在特定位置的厚度值,计算厚度均匀性指标,厚度偏差系数是评价沉积工艺稳定性的核心参数。
沉积宽度检测:针对线状或带状沉积层,测量其横向宽度尺寸及宽度一致性,评估粉末束流的聚焦精度。
沉积轮廓度检测:检测沉积层横截面的几何轮廓与设计轮廓的吻合程度,采用轮廓度公差进行量化评定。
表面粗糙度检测:测量沉积层表面的微观几何形状误差,评定参数包括算术平均粗糙度、微观不平度十点高度等。
三维形貌检测:获取沉积层表面的三维点云数据,重建三维形貌模型,分析形貌偏差分布规律。
边缘直线度检测:针对具有特定边界的沉积层,检测边缘的直线度误差,评价边缘成形质量。
厚度分布均匀性检测:在沉积区域多点采样测量厚度,计算厚度极差、标准差等统计指标,评估沉积均匀性。
几何公差检测:包括平面度、平行度、垂直度、同轴度等形位公差项目的检测与评定。
上述检测项目可根据具体应用需求和产品技术规范进行选择组合。对于关键零部件,通常需要进行全项目检测;对于一般性产品,可选择重点项目进行抽检。检测结果应对照产品设计图纸或技术标准进行判定,明确尺寸偏差是否处于允许公差范围之内。
检测方法
粉末沉积尺寸精度检测方法多样,各有特点和适用范围。根据测量原理的不同,可分为接触式测量和非接触式测量两大类,在实际应用中常采用多种方法相互补充验证。
接触式测量方法主要包括机械式测厚、三坐标测量机检测等。机械式测厚采用千分尺、测厚规等量具直接测量沉积层厚度,操作简便但测量精度受操作者技能影响较大。三坐标测量机通过测头接触样品表面,获取空间坐标点,经过数据处理得到尺寸参数,该方法测量精度高、通用性强,适合复杂形状零件的尺寸检测,但测量效率相对较低,且可能对样品表面造成微量损伤。
非接触式光学测量方法是目前应用最广泛的检测技术,包括激光三角测量、结构光投影测量、光学显微测量等。激光三角测量利用激光束照射样品表面,通过成像系统检测光斑位置变化计算被测点的高度信息,扫描速度快、精度较高。结构光投影测量将特定图案的光栅或条纹投影到样品表面,通过摄像机采集变形图案,解算出表面三维形貌,适合大面积快速测量。光学显微测量通过高倍光学系统观察沉积层截面,可精确测量厚度、宽度等参数,并能观察微观组织结构。
激光扫描检测方法采用激光线扫描或激光点扫描技术,快速获取沉积层表面的密集点云数据。通过三维点云处理软件进行建模和分析,可以得到完整的尺寸信息。该方法测量效率高,适合现场在线检测应用。
工业CT检测方法采用X射线计算机层析成像技术,可在不破坏样品的情况下获取内部结构信息。对于粉末沉积成形的复杂零件,工业CT可检测内部缺陷、测量壁厚、分析孔隙分布,是增材制造零件检测的重要手段。
超声波测厚方法利用超声波在材料中的传播特性测量涂层厚度,适合于无法进行破坏性取样的场合。该方法测量速度快,但精度受材料声学性能和涂层结构的影响较大。
金相截面分析法是将沉积样品切割、镶嵌、抛光后,在显微镜下观察测量沉积层截面的尺寸参数。该方法属于破坏性检测,但测量精度高,可同时观察沉积层的组织结构和界面结合情况,是验证性检测的重要方法。
检测仪器
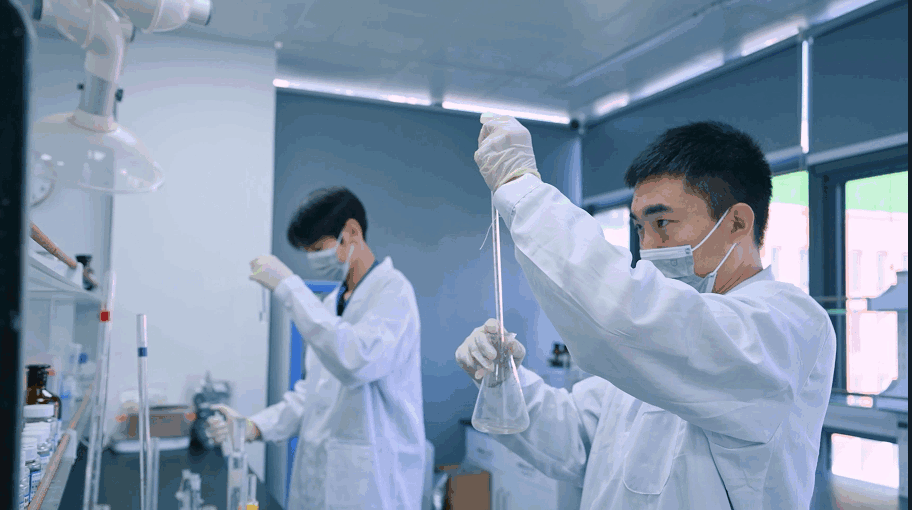
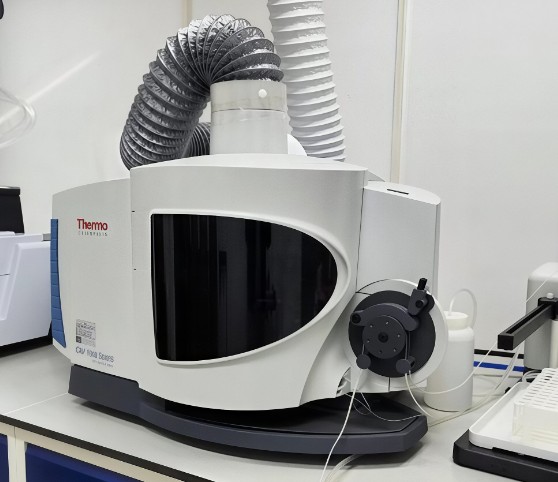
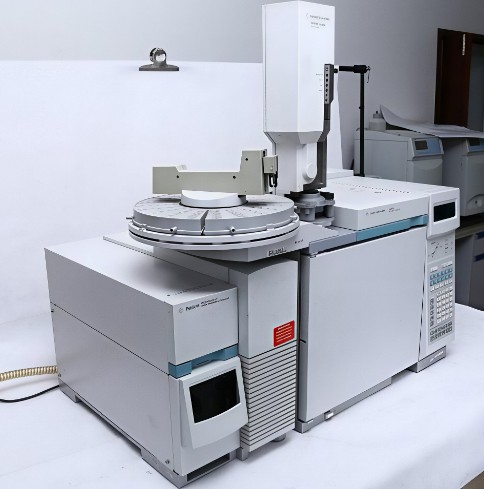
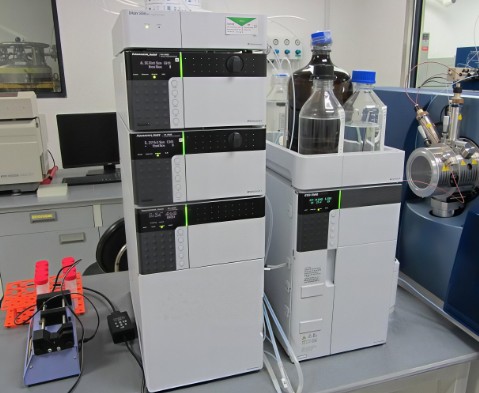
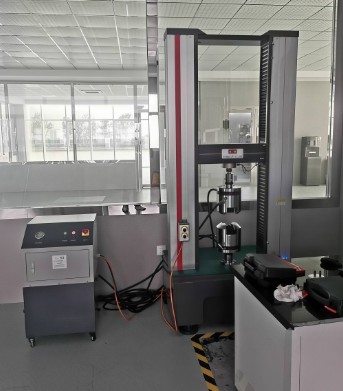
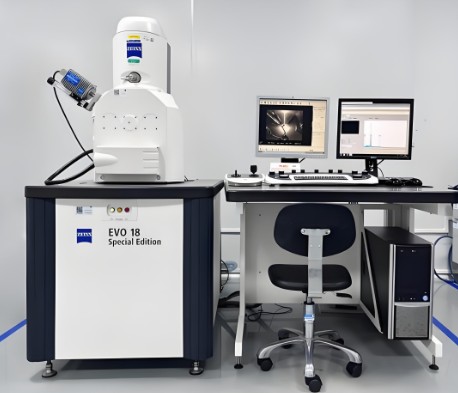
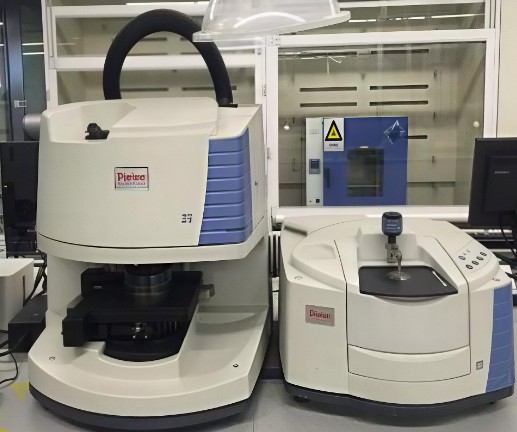
粉末沉积尺寸精度检测需要借助专业的检测仪器设备,不同检测方法对应不同的仪器类型。现代检测实验室通常配备多种检测设备,以满足不同样品和检测项目的需求。
三坐标测量机:高精度坐标测量设备,配备接触式测头或光学测头,可进行复杂形状零件的几何尺寸和形位公差检测。测量精度可达微米级,适合精密零件的尺寸检测。
激光扫描测量系统:包括激光线扫描仪、激光跟踪仪等,可快速获取物体表面三维点云数据。测量效率高,适合现场测量和大型工件检测。
光学轮廓仪:采用白光干涉或结构光技术测量表面微观形貌和轮廓,垂直分辨率可达纳米级,适合精密涂层和光滑表面的检测。
工业CT检测系统:高分辨率的X射线层析成像设备,可进行内部缺陷检测和三维尺寸测量,适合增材制造零件的无损检测。
超声波测厚仪:便携式超声波厚度测量设备,适合现场快速检测涂层厚度。
金相显微镜:配备图像分析系统的光学显微镜,可进行金相截面观察和尺寸测量,放大倍数范围通常为50倍至1000倍。
表面粗糙度仪:接触式或非接触式表面粗糙度测量设备,可测量多种粗糙度评定参数。
数字显微镜:高分辨率数字成像系统,可进行实时观察、图像采集和尺寸测量,操作简便,适合常规检测。
检测仪器的选择应综合考虑检测精度要求、样品特征、检测效率及成本等因素。对于高精度检测需求,应选用高精度三坐标测量机或光学轮廓仪;对于大批量检测,可选用激光扫描测量系统以提高效率;对于内部结构检测,工业CT是理想选择。检测仪器的准确性和可靠性直接影响检测结果的可信度,应建立完善的仪器校准和维护制度,定期进行期间核查,确保仪器处于正常工作状态。
应用领域
粉末沉积尺寸精度检测技术在众多工业领域得到广泛应用,为产品质量控制和工艺优化提供技术支撑。主要应用领域包括:
航空航天领域是粉末沉积技术应用的重要领域,发动机叶片、涡轮盘、结构件等关键零部件的制造和修复过程中,粉末沉积层的尺寸精度直接影响零部件的性能和安全性。尺寸精度检测是航空零部件质量保证体系的必要环节,检测数据用于工艺评定、批次验收及服役寿命评估。
能源装备领域中,燃气轮机、汽轮机、核电装备等关键部件常采用热喷涂技术制备防护涂层,涂层厚度和均匀性影响设备的耐高温、耐腐蚀性能。尺寸精度检测确保涂层质量满足设计要求,保障能源装备的安全稳定运行。
汽车制造领域广泛应用粉末沉积技术进行零部件表面强化和修复再制造。气缸体、曲轴、凸轮轴等零件的熔覆修复需要严格控制沉积尺寸,检测技术确保修复零件的尺寸精度和形位公差满足装配要求。
模具制造领域中,模具型腔的修复和强化常采用激光熔覆技术,沉积尺寸精度影响模具的成形精度和使用寿命。尺寸检测用于评估熔覆质量,指导后续加工工序。
增材制造领域是粉末沉积尺寸检测应用增长最快的领域。金属增材制造零件的成形精度直接影响零件的力学性能和服役性能,尺寸检测用于工艺参数优化、成形质量监控及产品验收。随着增材制造技术向批量化生产方向发展,尺寸精度检测的重要性日益凸显。
医疗器材领域中,骨科植入物、齿科修复体等医疗器械常采用粉末沉积技术制备涂层或成形,尺寸精度影响医疗器械的生物相容性和使用性能,严格的尺寸检测是医疗器械质量控制的必要环节。
科研院所和高等院校在粉末沉积工艺研究中,尺寸精度检测用于工艺参数优化、沉积机理研究、数值模型验证等科研工作,为粉末沉积技术的发展提供实验数据支撑。
常见问题
问题一:粉末沉积尺寸精度检测的精度可以达到多少?
检测精度取决于所采用的检测方法和仪器设备。光学轮廓仪的垂直分辨率可达纳米级,水平分辨率可达微米级;三坐标测量机的测量精度通常为微米级;工业CT的测量精度受样品尺寸和材料影响,通常为几十微米至百微米量级。实际检测中应根据被测对象的精度要求选择合适的检测方法和仪器。
问题二:非破坏性检测和破坏性检测如何选择?
选择原则是优先采用非破坏性检测方法,在非破坏性方法无法满足检测要求或需要验证时再采用破坏性检测。对于成品零件、大批量检测、在线检测等场合,应采用三坐标测量、激光扫描、工业CT等非破坏性方法;对于工艺开发、质量验证、失效分析等场合,可采用金相截面分析等破坏性方法获取更全面的信息。
问题三:影响粉末沉积尺寸精度的主要因素有哪些?
影响因素包括粉末特性(粒度分布、球形度、流动性等)、工艺参数(功率、扫描速度、送粉量、扫描路径等)、设备状态(光束质量、喷嘴磨损、运动精度等)、环境条件(温度、湿度、保护气氛等)以及基体状态(温度、表面粗糙度、几何形状等)。通过系统的工艺优化和过程控制,可以提高沉积尺寸的稳定性和一致性。
问题四:检测报告应包含哪些内容?
检测报告通常应包括:样品信息(名称、编号、规格、材质等)、检测依据(标准、图纸、技术规范等)、检测项目和方法、检测仪器及校准信息、检测环境条件、检测结果和数据、结论判定、检测人员和审核人员签字、检测日期等内容。报告应客观、准确、完整地反映检测过程和结果。
问题五:如何保证检测结果的可信度?
保证检测可信度需要从多方面采取措施:选择具备相应资质和能力的检测机构;使用经过校准且在有效期内的检测仪器;按照标准方法或经验证的程序进行检测;进行必要的人员培训和考核;建立完善的质量管理体系;对关键检测进行重复性验证或比对试验;做好检测记录和数据管理。
问题六:粉末沉积尺寸检测的标准有哪些?
检测标准包括国际标准、国家标准、行业标准和企业标准等。热喷涂涂层厚度检测可参照ISO 2064、GB/T 11374等标准;表面粗糙度检测可参照ISO 4287、GB/T 3505等标准;三坐标测量可参照ISO 10360系列标准。对于增材制造零件的尺寸检测,ISO/ASTM 52900系列标准提供了相关指导。实际检测应根据产品要求和技术规范选择适用的标准。