技术概述
半导体器件耐焊接热试验是电子元器件可靠性测试中至关重要的一环,主要用于评估半导体器件在焊接过程中承受短暂高温冲击的能力。在现代电子制造工艺中,无论是通孔插装(THT)还是表面贴装(SMT)技术,焊接过程都会使器件瞬间暴露在高温环境下。例如,传统的波峰焊温度通常在250°C左右,而回流焊的峰值温度甚至可能高达260°C甚至更高。这种剧烈的热冲击可能导致器件内部结构发生热应力失效,如封装开裂、引脚脱落、芯片裂纹或内部连接断裂等严重问题。
该试验的核心目的是模拟实际焊接工艺条件,通过规定的高温浸渍过程,考核半导体器件的结构完整性和电气性能稳定性。耐焊接热试验不仅仅是简单的加热过程,它涉及到热传导、热膨胀系数差异引起的机械应力以及材料在高温下的化学稳定性等多个物理维度。通过这项测试,可以有效筛选出那些封装工艺不成熟、内部材料耐热性差或结构设计存在缺陷的产品,从而确保电子整机产品在生产组装过程中的良率以及最终产品的长期可靠性。
从微观层面分析,半导体器件由多种不同材料构成,包括硅片、引线框架、键合丝、封装树脂等。由于这些材料的热膨胀系数(CTE)各不相同,当器件遭受焊接热冲击时,材料间的膨胀与收缩程度不一致,从而在内部产生巨大的热应力。如果封装体无法有效吸收或释放这种应力,就会导致界面分层、裂纹扩展等物理损伤。因此,耐焊接热试验是半导体器件质量验证流程中不可或缺的关键步骤,也是符合IEC、JEDEC、MIL-STD等国际通用标准的重要测试项目。
检测样品
耐焊接热试验适用于绝大多数半导体分立器件和集成电路,涵盖了从低功率信号器件到高功率模块的广泛范围。检测样品通常需要具备完整的封装形式,以模拟真实的组装使用场景。在进行测试前,样品应先进行外观检查和初始电性能测试,以确保样品处于正常状态,避免因样品本身缺陷导致误判。
具体的检测样品范围包括但不限于以下几类:
- 分立半导体器件: 包括各种类型的二极管(整流二极管、稳压二极管、肖特基二极管等)、三极管(BJT、MOSFET、IGBT等)以及晶闸管等。这些器件通常引脚较粗,焊接时热传导路径较短,容易受到焊接热的影响。
- 集成电路(IC): 涵盖了各种封装形式的集成电路,如DIP、SOP、QFP、QFN、BGA等。特别是对于BGA(球栅阵列封装)和QFN(方形扁平无引脚封装)等表面贴装器件,由于其焊盘直接位于封装底部,焊接热直接作用于封装体,耐焊接热性能尤为关键。
- 光电半导体器件: 包括LED发光二极管、光电耦合器、光敏二极管等。这类器件对温度极为敏感,高温可能导致光学性能衰减或封装材料黄变、透光率下降。
- 功率半导体模块: 如智能功率模块(IPM)、功率校正电路(PFC)模块等。这类器件体积较大,引脚多为铜材,热容量大,焊接热冲击引起的热应力分布更为复杂。
- 传感器与MEMS器件: 微机电系统(MEMS)和各类传感器内部结构精细,微小的热应力变形都可能导致器件灵敏度下降或失效,因此必须经过严格的耐焊接热验证。
样品的抽取应具有代表性,通常按照相关标准规定的样本大小随机抽取。对于不同封装体材料的器件,如塑封器件、陶瓷封装器件或金属封装器件,其耐热机理不同,因此测试条件也需根据具体的产品规范进行调整。样品在试验前还需进行预处理,例如在高温烘箱中烘烤一定时间以去除湿气,防止在焊接热试验中发生“爆米花效应”,即因内部水汽瞬间汽化导致的封装炸裂。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
在进行耐焊接热试验时,并非仅仅将样品加热,而是需要在试验前后及试验过程中对样品进行多维度的检测与监控。检测项目的设定旨在全面捕捉焊接热冲击对器件造成的潜在损伤。主要的检测项目包括以下几个方面:
1. 外观检查: 这是试验前后的基础检测项目。在试验前,需确认器件外观无明显缺陷;试验后,需在显微镜下仔细检查封装体表面及引脚。重点观察是否存在裂纹、起泡、变色、分层、引脚氧化或变形等现象。对于塑封器件,外观裂纹往往是热应力过大的直接表现,可能导致潮气侵入,进而引发长期可靠性问题。
2. 电气性能测试: 电气参数是判断器件是否失效的最直接依据。测试项目通常包括:
- 静态参数测试: 如二极管的正向压降(VF)、反向电流(IR);三极管的饱和压降(VCE(sat))、漏电流(ICES);集成电路的电源电流、输入输出电平等。耐焊接热可能导致内部芯片受损或键合丝移位,从而引起电参数漂移。
- 动态参数测试: 对于开关器件,还需测试开关时间、开启/关断延迟等参数,确保焊接热未影响器件的高频响应特性。
- 功能验证: 对于集成电路,需要进行功能测试,验证逻辑功能是否正常,存储器读写是否无误。
3. 密封性检测: 对于空封器件(如金属封装或陶瓷封装),耐焊接热可能会破坏封接界面,导致密封性下降。因此,需进行细检漏和粗检漏试验,以确认器件内部的气密性保持完好,防止外部有害气体或水汽进入。
4. 可焊性验证: 虽然耐焊接热主要考核器件耐受高温的能力,但在试验后往往需要验证引脚的可焊性是否受损。高温氧化可能导致引脚润湿力下降,影响后续的实际组装。
5. 内部结构分析(DPA): 对于试验后失效或疑似失效的样品,可进行破坏性物理分析(DPA)。通过切片、扫描电子显微镜(SEM)观察、声学扫描显微镜(SAM)等手段,检查内部芯片是否有裂纹、键合丝是否断裂、芯片与基板/引线框架之间是否分层等微观物理损伤。
检测方法
半导体器件耐焊接热试验的方法主要依据相关的国际或国家标准,如GB/T 4937、IEC 60749、MIL-STD-883、JESD22-A113等。根据器件的预期应用和封装类型,测试方法通常分为手工焊接模拟、波峰焊模拟和回流焊模拟三大类。
1. 手工烙铁焊接试验: 这种方法主要模拟手工维修或少量组装的场景。试验时,将规定功率的烙铁设定到特定温度(通常为350°C或更高),将器件引脚浸入焊锡或接触烙铁头,保持规定的时间(如3秒至10秒)。这种方法对操作人员的技术要求较高,需确保加热均匀且时间控制精确,常用于引脚较粗的分立器件或特殊连接器的测试。
2. 浸锡法(波峰焊模拟): 这是针对通孔插装器件(THD)的主要测试方法。具体步骤如下:
- 预处理: 样品在试验前需进行高温烘焙(如125°C下烘烤24小时)以去除湿气,并在标准大气条件下恢复。
- 助焊剂处理: 将器件引脚浸入助焊剂中,以保证后续浸锡时焊锡能良好润湿。
- 浸锡: 使用自动浸锡机或手动夹具,将器件引脚以规定的速度浸入恒温焊锡炉中。焊锡温度通常设定在260°C±5°C,浸渍时间根据标准一般为10秒±1秒或更短时间(如5秒),具体取决于器件的耐热等级和应用标准。
- 冷却: 浸锡完成后,将样品取出并在静止空气中自然冷却。
3. 回流焊模拟试验: 随着表面贴装技术(SMT)的普及,该方法已成为耐焊接热试验的主流。它通过回流焊炉模拟实际的SMT组装工艺。试验曲线需严格遵循标准(如J-STD-020),典型的无铅回流焊测试条件包括:
- 预热区: 温度从室温升至150°C-200°C,升温速率控制在1°C/s-4°C/s,目的是激活助焊剂并使器件温度均匀。
- 保温区: 维持在170°C-200°C之间,持续时间60秒-120秒,确保器件内部热透。
- 回流区(峰值区): 温度迅速上升至峰值,通常为260°C(对于耐热等级高的器件),峰值时间维持在30秒-60秒以上。对于有铅工艺,峰值温度通常为240°C左右。
- 冷却区: 快速或受控冷却至室温。
- 循环次数: 标准通常要求器件能承受至少3次回流焊循环,以模拟双面贴板或返修场景。
4. 湿气敏感性等级(MSL)预处理: 对于塑封表面贴装器件,在进行耐焊接热试验前,通常需要先进行加速吸湿处理(如85°C/85%RH环境下放置168小时)。这是因为塑封材料具有吸湿性,若不进行此步骤,无法真实反映器件在实际生产中可能遭遇的“爆米花效应”。吸湿后的样品需在规定时间内完成回流焊试验,以验证其MSL等级。
检测仪器
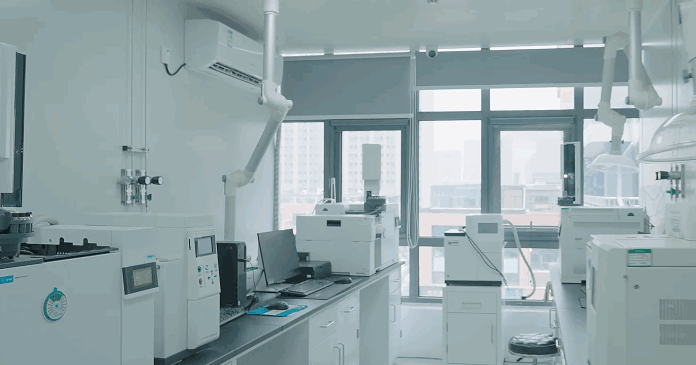
为了确保耐焊接热试验结果的准确性和可重复性,必须使用专业的检测仪器和设备。以下是完成该试验所需的核心仪器清单:
1. 恒温焊锡槽(浸锡炉): 用于浸锡法试验。该设备需具备高精度的温度控制系统,能够将熔融焊锡的温度波动控制在±2°C以内。通常配备自动升降机构,可精确设定浸渍深度、浸渍时间和浸渍速度,消除人工操作带来的误差。焊锡槽内的焊料成分需符合标准规定,常用的为Sn63Pb37(有铅)或Sn96.5Ag3.0Cu0.5(无铅)。
2. 强制对流回流焊炉: 用于回流焊模拟试验。该设备通常具有多温区控制功能,能够精确模拟预热、保温、回流、冷却等工艺曲线。设备应配备热电偶测温系统,能够实时监测器件表面和内部的实际温度变化,确保试验条件符合JEDEC等标准要求。现代回流焊炉通常具有氮气保护功能,可模拟在惰性气氛下的焊接过程。
3. 预处理烘箱(高温干燥箱): 用于试验前的样品烘焙除湿。该设备需能提供高达150°C甚至更高的稳定温度环境,且内部空气循环均匀,确保样品干燥彻底。
4. 恒温恒湿试验箱: 用于湿气敏感性预处理(如85°C/85%RH)。该设备需具备精确的温湿度控制系统,确保在长时间运行中温湿度波动在允许误差范围内。
5. 体视显微镜与金相显微镜: 用于试验前后的外观检查。体视显微镜用于宏观观察,放大倍数通常在10倍至80倍之间,可立体观察引脚润湿情况和封装表面缺陷。金相显微镜则用于更高倍数的微观检查,如检查焊点微观结构、界面反应层等。
6. 半导体参数测试系统: 用于检测器件的电气性能。该系统集成电压源、电流源和测量单元,能够快速测试二极管、三极管、MOSFET等器件的IV特性曲线及关键参数,判断器件是否因焊接热导致电气失效。
7. X射线检测仪: 用于无损检查器件内部结构。在耐焊接热试验后,通过X射线透视技术,可以检查器件内部键合丝是否断裂、移位,芯片是否产生裂纹,以及焊点内部是否存在空洞等缺陷。
8. 声学扫描显微镜(SAM): 专门用于检测塑封器件内部的分层缺陷。通过超声波在不同介质界面的反射原理,可以精确探测到因焊接热应力导致的封装材料与芯片、引线框架之间的分层,这是发现早期失效的有效手段。
应用领域
半导体器件耐焊接热试验的应用领域极为广泛,几乎涵盖了所有涉及电子组装和制造的行业。在电子产业快速发展的今天,焊接工艺的温度不断提升(尤其是无铅化进程),对器件耐热性的要求日益严苛,该试验的重要性愈发凸显。
1. 消费电子领域: 智能手机、平板电脑、智能穿戴设备等产品产量巨大,生产节奏快,自动化程度高。这些产品在组装过程中普遍采用高温回流焊工艺。通过耐焊接热试验,可以确保智能手机中的处理器、存储芯片、电源管理芯片等核心元器件能够承受大规模生产中的热冲击,降低生产不良率,保障消费电子产品的轻薄化和高可靠性。
2. 汽车电子领域: 汽车电子对可靠性的要求远高于消费电子,因为汽车运行环境恶劣且安全责任重大。汽车电子委员会(AEC)标准(如AEC-Q100)明确规定了汽车级半导体器件必须通过严格的耐焊接热测试。在电动汽车(EV)和混合动力汽车(HEV)中,功率模块在组装时往往需要经历多次焊接或高温烧结工艺,耐焊接热试验是确保动力系统控制单元稳定运行的关键。
3. 工业控制与自动化: 工业PLC、变频器、伺服驱动器等设备中使用了大量的功率半导体和控制IC。这些设备通常在高温、高湿的工厂环境中运行,且组装工艺可能涉及手工补焊或波峰焊。耐焊接热试验确保了这些器件在经过复杂的组装流程后,仍能在恶劣工况下长期稳定工作。
4. 通信与网络设备: 5G基站、路由器、交换机等通信设备中含有高密度的PCB板,散热要求高,焊接工艺复杂。耐焊接热试验有助于筛选出适用于通信用高频、高速器件的封装材料和结构,防止因焊接热应力导致的信号完整性问题。
5. 航空航天与军工: 在航空航天和军工领域,电子设备的可靠性直接关系到任务成败和人员安全。这些领域的半导体器件往往采用高可靠性的陶瓷封装或金属封装,耐焊接热试验不仅要验证器件的耐受能力,还要结合特殊的环境应力(如热冲击、振动)进行综合考核,确保器件在极端条件下的结构完整性。
6. 半导体封装测试厂: 对于半导体晶圆厂和封装测试厂(OSAT)而言,耐焊接热试验是新产品导入(NPI)阶段的必测项目,也是日常出货检验(OQC)的常规项目。通过对每批次产品进行抽样检测,企业可以监控封装工艺的稳定性,及时发现材料批次性问题,为客户提供高质量的产品。
常见问题
在实际操作和技术咨询过程中,关于半导体器件耐焊接热试验,客户和工程师经常会遇到一些典型问题。以下是对这些常见问题的详细解答:
问题一:耐焊接热试验与耐热冲击试验有什么区别?
虽然两者都涉及温度变化,但机理和目的不同。耐焊接热试验主要模拟焊接过程中的高温暴露,关注的是器件在特定高温下的耐受能力以及高温引起的物理损伤(如分层、开裂),通常是一次性或有限次数的高温过程。而热冲击试验(Thermal Shock Test)则是考核器件在极端高温和极端低温之间快速转换时的耐受能力,关注的是由于不同材料热膨胀系数差异引起的疲劳失效,通常需要进行数百甚至上千次循环。
问题二:无铅工艺对耐焊接热试验提出了哪些新挑战?
传统的有铅焊锡熔点约为183°C,而无铅焊锡(如SAC305)的熔点约为217°C,这导致无铅焊接工艺的峰值温度需提升至260°C左右,比有铅工艺高出约20°C至30°C。这显著增加了器件封装材料的热应力,更容易导致分层、裂纹和“爆米花效应”。因此,无铅化时代要求半导体器件必须具备更高的耐热等级,试验标准也相应提高,更加严格。
问题三:为什么试验前要进行烘焙除湿?
塑封半导体器件具有一定的吸湿性。如果在焊接前未去除吸收的水分,当器件骤然进入高温焊接环境时,内部水分会瞬间汽化膨胀,产生巨大的内部压力,导致封装体鼓包、开裂。这种现象被称为“爆米花效应”。烘焙除湿是为了排除水分干扰,真实考核器件封装结构本身对热应力的耐受能力,而非吸湿导致的失效。
问题四:如果器件在耐焊接热试验后引脚氧化变色,是否算作失效?
这取决于具体的产品规范和客户要求。一般来说,轻微的氧化变色如果未影响引脚的可焊性,且外观检查未发现裂纹、起泡等结构性缺陷,通常不被视为功能性失效。但如果氧化严重,导致后续焊接困难,或者变色表明引脚镀层已受损,则会被判定为外观不合格。通常建议在试验后配合可焊性测试进行综合判定。
问题五:对于表面贴装器件(SMD),是否一定要做回流焊模拟,浸锡法可以吗?
原则上应选择最能模拟实际组装工艺的方法。对于SMD器件,其实际使用时几乎都是通过回流焊组装的,因此回流焊模拟试验最能反映真实工况。浸锡法更多用于通孔插装器件(THD)的测试。虽然某些快速筛选可能使用手工烙铁或浸锡法,但为了获得准确、权威的认证数据,建议严格按照标准使用回流焊炉进行模拟试验。
问题六:试验后电气参数稍微漂移是否合格?
这需要参照器件的数据手册(Datasheet)规定的参数范围。如果漂移后的参数仍在规格书规定的范围内,通常判定为合格。但如果参数出现明显恶化或超出范围,则判定为失效。微小的漂移可能反映了内部接触电阻的微小变化或材料的轻微退化,虽然暂时可用,但在可靠性评估中可能被视为潜在隐患,需结合寿命测试进行深入分析。





























