技术概述
渗透无损探伤检验是一种基于毛细管作用原理的无损检测技术,主要用于发现材料表面开口型缺陷。该方法通过将着色渗透液施加在清洁的工件表面,利用渗透液的润湿作用和毛细管现象,使渗透液渗入表面开口缺陷中,经过一定时间的渗透后,去除表面多余的渗透液,再施加显像剂,将缺陷中的渗透液吸附出来,从而在工件表面形成显示痕迹,实现对表面缺陷的检测。
渗透无损探伤检验技术具有操作简便、设备轻便、不受工件形状和尺寸限制、对表面缺陷检测灵敏度高、可直接观察缺陷显示等优点。该技术广泛应用于航空航天、石油化工、机械制造、电力能源、船舶制造等领域,是保障设备安全运行的重要检测手段之一。
渗透无损探伤检验根据渗透液的不同可分为着色渗透探伤和荧光渗透探伤两大类。着色渗透探伤使用红色渗透液,在可见光下观察红色显示痕迹;荧光渗透探伤使用荧光渗透液,需要在紫外线灯照射下观察黄绿色荧光显示。根据去除渗透液的方法不同,又可分为水洗型、后乳化型和溶剂去除型三种类型。
渗透无损探伤检验的检测灵敏度受多种因素影响,包括渗透液的性能、工件表面状态、操作工艺参数、检测环境条件等。为了获得可靠的检测结果,必须严格按照相关标准规范进行操作,并对检测过程进行有效控制。
检测样品
渗透无损探伤检验适用于各种非疏松孔型材料制成的工件,包括金属材料和非金属材料。检测样品的范围非常广泛,涵盖了工业生产中的各类零部件和结构件。
- 金属材料:包括碳钢、合金钢、不锈钢、铝合金、钛合金、镍基合金、铜及铜合金等各类金属材料制成的工件。
- 焊接件:各类焊接接头,包括对接焊缝、角焊缝、搭接焊缝、T形焊缝等,用于检测焊接裂纹、气孔、夹渣等表面缺陷。
- 铸件:各类金属铸件,用于检测铸造裂纹、缩孔、疏松、夹渣等表面缺陷。
- 锻件:各类锻造件,用于检测锻造裂纹、折叠、夹杂物等表面缺陷。
- 机加工件:经过机械加工的零件,用于检测加工裂纹、磨削裂纹等表面缺陷。
- 在役设备:运行中的设备或部件,用于定期检验和缺陷监测,发现疲劳裂纹、应力腐蚀裂纹等服役期间产生的缺陷。
需要注意的是,渗透无损探伤检验不适用于疏松多孔型材料的检测,因为渗透液会渗入材料内部的孔隙中,无法形成有效的缺陷显示。此外,工件表面必须清洁、干燥、无油污、无氧化皮等覆盖层,否则会影响渗透液渗入缺陷和缺陷显示的形成。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
渗透无损探伤检验主要检测工件表面的开口型缺陷,能够发现的最小缺陷尺寸取决于检测灵敏度等级和操作条件。主要检测项目包括以下几类表面缺陷:
- 裂纹类缺陷:包括热裂纹、冷裂纹、疲劳裂纹、应力腐蚀裂纹、蠕变裂纹等各类裂纹缺陷。裂纹是最危险的缺陷类型,容易引起应力集中,导致工件断裂失效。
- 气孔类缺陷:包括圆形气孔、条形气孔、针孔等。气孔缺陷会降低工件的有效截面积,影响力学性能。
- 未熔合和未焊透:焊接接头中的未熔合和未焊透缺陷,这些缺陷会降低焊接接头的强度和承载能力。
- 折叠和分层:锻件和轧制件中的折叠缺陷,以及板材中的分层缺陷。
- 夹杂和夹渣:材料中的非金属夹杂物和焊接接头中的熔渣夹杂物。
- 其他表面缺陷:包括划伤、凹坑、腐蚀坑等表面损伤缺陷。
渗透无损探伤检验能够检测的缺陷必须是表面开口型缺陷,即缺陷必须与工件表面相通。对于埋藏在材料内部不与表面相通的缺陷,渗透无损探伤检验无法发现,需要采用超声波探伤、射线探伤等其他无损检测方法进行检测。
检测灵敏度等级通常分为1级、2级、3级和4级,灵敏度依次提高。不同灵敏度等级对应不同的渗透液类型和操作工艺,检测的最小缺陷尺寸也不同。实际应用中应根据工件的重要程度、材料类型、检测要求等因素选择合适的灵敏度等级。
检测方法
渗透无损探伤检验的基本操作流程包括六个步骤:表面预处理、施加渗透液、去除多余渗透液、施加显像剂、观察评定和后处理。每个步骤都必须严格按照操作规程进行,确保检测结果的可靠性。
表面预处理是渗透无损探伤检验的第一步,目的是清除工件表面的油污、铁锈、氧化皮、涂层等覆盖层,使工件表面清洁、干燥。常用的清洗方法包括溶剂清洗、蒸汽清洗、超声波清洗、机械清洗等。表面预处理的质量直接影响渗透液渗入缺陷的效果,是保证检测灵敏度的重要环节。
施加渗透液是检测的关键步骤,渗透液可以通过浸涂、刷涂、喷涂等方式施加到工件表面。渗透时间根据工件材料、缺陷类型、渗透液类型和检测温度等因素确定,一般为10分钟至60分钟不等。在渗透过程中,应保持工件表面湿润,防止渗透液干涸。
去除多余渗透液是操作中的重要环节,必须将工件表面多余的渗透液彻底清除,同时不能将缺陷内的渗透液清洗出来。水洗型渗透液用水清洗;后乳化型渗透液需先施加乳化剂,再用水清洗;溶剂去除型渗透液用专用清洗溶剂擦拭清除。去除过度或去除不足都会影响检测效果。
施加显像剂是将缺陷中的渗透液吸附出来形成显示痕迹的过程。显像剂分为干式显像剂、湿式显像剂和溶剂悬浮型显像剂三种类型。干式显像剂适用于荧光渗透探伤,湿式显像剂和溶剂悬浮型显像剂适用于着色渗透探伤。显像时间一般为10分钟至30分钟,时间过短显示不充分,时间过长显示会扩散模糊。
观察评定是在适当的光照条件下对工件表面进行观察,发现并记录缺陷显示。着色渗透探伤在可见光下观察,光照强度应不低于500勒克斯;荧光渗透探伤在暗室中用紫外线灯照射观察,紫外线辐照度应不低于1000微瓦每平方厘米。观察时应区分相关显示、非相关显示和虚假显示,对缺陷显示进行定性定量评定。
后处理是检测完成后的清理工作,包括清除工件表面的显像剂和渗透液残留,防止对工件造成腐蚀或影响后续使用。必要时可进行防锈处理。
检测仪器
渗透无损探伤检验所需的设备和材料相对简单,主要包括渗透检测耗材、辅助设备和观察评定设备等。
渗透检测耗材是渗透无损探伤检验的核心材料,包括渗透液、去除剂、显像剂三大类。渗透液有着色渗透液和荧光渗透液两种类型,按灵敏度等级分为低灵敏度、中灵敏度和高灵敏度等级。去除剂包括水、乳化剂和溶剂型清洗剂。显像剂包括干粉显像剂、水悬浮型显像剂、水溶型显像剂、溶剂悬浮型显像剂和非水溶性显像剂等类型。
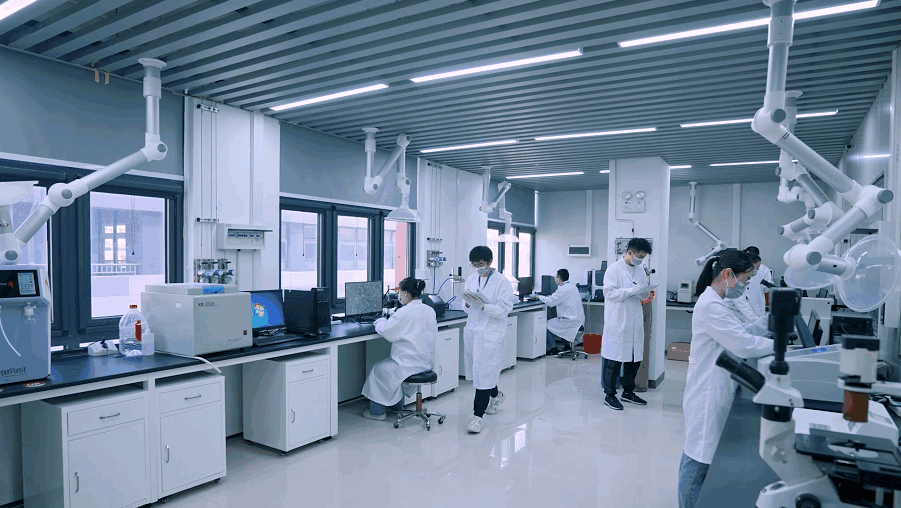
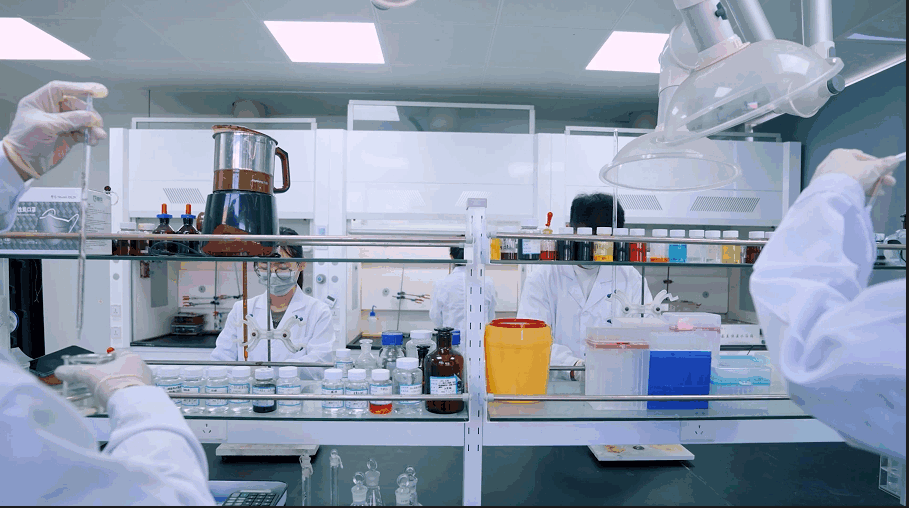
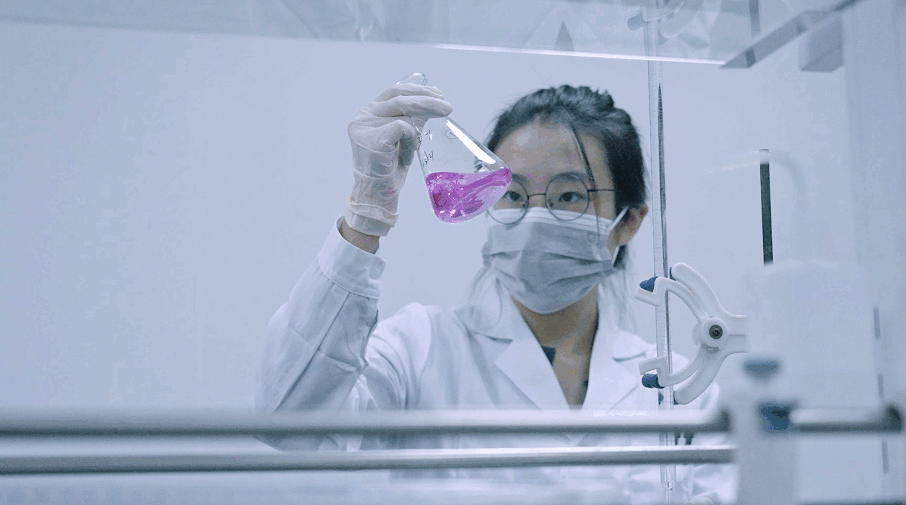
辅助设备主要包括清洗设备、干燥设备、渗透液施加设备等。清洗设备包括溶剂清洗装置、超声波清洗机、喷砂设备等。干燥设备包括热风干燥箱、压缩空气吹干装置等。渗透液施加设备包括浸涂槽、喷涂设备、刷涂工具等。
观察评定设备是用于缺陷显示观察和评定的设备。着色渗透探伤需要足够强度的白光光源,通常使用白炽灯或荧光灯,光照强度应满足标准要求。荧光渗透探伤需要紫外线灯(黑光灯)和暗室环境,紫外线灯的峰值波长为365纳米左右,辐照强度应满足检测要求。
测量工具包括放大镜、照相机、缺陷测量尺等,用于缺陷显示的观察记录和尺寸测量。放大镜的放大倍数一般为5倍至10倍,用于辅助观察细小缺陷显示。照相机用于缺陷显示的拍照记录,便于存档和分析。
标准试块是用于验证渗透检测系统性能和操作工艺有效性的重要工具。常用的标准试块包括铝合金淬火裂纹试块(A型试块)、镀铬裂纹试块(B型试块)和不锈钢镀铬裂纹试块(C型试块)等。通过在标准试块上进行对比试验,可以验证渗透液的灵敏度等级和操作工艺的正确性。
环境控制设备包括温度计、湿度计、照度计、紫外线辐照计等,用于监测和控制检测环境条件。检测环境的温度、湿度、光照条件等都会影响检测效果,需要进行有效控制和记录。
应用领域
渗透无损探伤检验由于其操作简便、适用范围广、检测灵敏度高等特点,在众多工业领域得到广泛应用,成为保障产品质量和设备安全运行的重要检测手段。
航空航天领域是渗透无损探伤检验应用最为广泛的领域之一。航空发动机叶片、涡轮盘、起落架部件、机翼结构件、紧固件等关键零部件在制造过程中和服役期间都需要进行严格的渗透检测。由于航空航天产品对安全性要求极高,通常采用高灵敏度的荧光渗透探伤方法,确保发现微小表面缺陷。
石油化工领域的大型设备如压力容器、储罐、管道、换热器等,在制造安装和在役检验中广泛采用渗透无损探伤检验。焊接接头的表面裂纹、气孔等缺陷是检测的重点。特别是在高温高压、腐蚀介质环境下运行的设备,定期进行渗透检测可以及时发现应力腐蚀裂纹、疲劳裂纹等危险性缺陷。
电力能源领域的发电设备如汽轮机叶片、转子、锅炉管道、核电站设备等,渗透无损探伤检验是重要的检测手段。核电设备对表面缺陷检测要求极为严格,因为表面缺陷可能成为应力腐蚀开裂的起源点,影响核安全。
机械制造领域的各类机械零部件如齿轮、轴承、曲轴、连杆、弹簧等,在锻造、铸造、热处理、机加工等工序后需要进行渗透检测,发现工艺过程中产生的表面缺陷,保证产品质量。
船舶制造领域的船体结构、推进器、舵系、锚链等部件,焊接接头的表面缺陷检测是渗透无损探伤检验的主要应用。船舶在恶劣海洋环境下运行,表面缺陷容易诱发腐蚀和疲劳破坏,必须进行有效检测和控制。
轨道交通领域的车轮、车轴、轨道构件、转向架部件等关键零部件,渗透无损探伤检验是保障运行安全的重要检测手段。高速铁路对零部件的表面质量要求极高,渗透检测可以有效发现疲劳裂纹等缺陷。
除了上述主要应用领域外,渗透无损探伤检验还在桥梁工程、建筑结构、矿山设备、纺织机械、食品加工设备等领域有广泛应用。凡是需要对材料表面缺陷进行检测的场合,都可以考虑采用渗透无损探伤检验方法。
常见问题
渗透无损探伤检验在实际应用中经常会遇到一些问题,了解这些问题的原因和解决方法,对于保证检测质量具有重要意义。
表面预处理不充分是影响检测效果的常见问题。工件表面的油污、氧化皮、涂层等覆盖层如果没有彻底清除,会阻碍渗透液渗入缺陷,导致缺陷漏检。解决方法是采用适当的清洗工艺,确保工件表面清洁干燥。对于表面状态较差的工件,可能需要采用多种清洗方法组合使用。
渗透时间不足或过长也是常见问题。渗透时间不足会导致渗透液未能充分渗入缺陷,影响检测灵敏度;渗透时间过长则会降低检测效率,还可能导致渗透液干涸。应根据工件材料、缺陷类型、渗透液类型和检测温度等因素合理确定渗透时间。
去除过度或去除不足会影响缺陷显示的质量。去除过度会将缺陷内的渗透液清洗出来,导致缺陷漏检或显示减弱;去除不足则会在工件表面留下渗透液背景,影响缺陷显示的对比度和清晰度。应掌握正确的去除方法和技巧,通过实践积累操作经验。
显像剂施加不当会影响缺陷显示的形成和清晰度。显像剂层过薄会降低吸附效果,显像剂层过厚会遮盖缺陷显示。显像时间过短显示不充分,显像时间过长显示会扩散模糊。应控制显像剂的施加厚度和显像时间,获得清晰准确的缺陷显示。
观察环境条件不满足标准要求会影响缺陷的发现和评定。着色渗透探伤时环境光照不足,荧光渗透探伤时环境白光干扰或紫外线辐照强度不足,都会降低缺陷的可见度。应配备符合标准要求的观察环境条件,定期检测和校准光照强度和紫外线辐照强度。
虚假显示和非相关显示的区分是评定中的难点。虚假显示是由于操作不当或表面状态不良引起的显示,如指纹、纤维、水滴等造成的显示;非相关显示是由于工件结构或表面状态引起的显示,如键槽、螺纹、焊缝咬边等处的显示。应通过分析显示位置、形状特征和工件结构,正确区分相关显示和非相关显示。
检测系统性能验证不及时会影响检测结果的可靠性。渗透液、显像剂等材料在使用过程中会逐渐老化变质,性能下降。应定期使用标准试块验证检测系统的性能,发现性能下降及时更换材料,确保检测系统的有效性。
检测记录和报告不规范也是常见问题。检测记录应包括工件信息、检测条件、操作参数、检测结果、检测人��等内容,记录应完整准确可追溯。应建立规范的记录和报告制度,确保检测工作的可追溯性。