技术概述
胶料硫化性能测试是橡胶工业中至关重要的一项材料表征技术,它直接关系到橡胶制品的最终物理机械性能、加工工艺可行性以及产品质量的稳定性。硫化,又称交联,是指橡胶线型分子链在化学或物理作用下,形成三维网状结构的化学过程。这一过程将塑性的橡胶胶料转变为具有高弹性、高强度、耐溶剂性及耐老化性的弹性体材料。胶料硫化性能测试的核心目的,在于通过科学的手段,精确表征胶料在硫化过程中的动态粘弹特性变化,从而确定最佳的硫化工艺参数。
在橡胶加工过程中,硫化是最关键的一道工序。若硫化不足(欠硫),制品性能无法达到峰值,压缩永久变形大,且容易老化;若硫化过度(过硫),则会导致材料性能下降,出现返原现象,特别是在天然橡胶等体系中尤为明显。因此,通过硫化性能测试获取胶料的“硫化曲线”,成为了橡胶配方设计、原材料质量控制以及生产工艺制定不可或缺的依据。该测试能够提供焦烧时间、正硫化时间、硫化速率、最大扭矩、最小扭矩等一系列关键工艺参数,帮助工程师全面评估胶料的加工安全性与生产效率。
从技术原理上讲,胶料硫化性能测试主要基于橡胶的流变学特性。在加热和加压的条件下,胶料的剪切模量会随着交联密度的增加而增加。由于剪切模量与转矩成正比,通过测量胶料在特定频率和振幅下受到的转矩变化,即可绘制出反映硫化全过程的曲线。这一技术不仅适用于天然橡胶、合成橡胶及其混炼胶,也广泛应用于热塑性弹性体(TPE)和硅胶材料的研发与生产控制。随着工业4.0和智能制造的发展,硫化性能测试数据正逐步与生产设备的控制系统实现互联互通,为橡胶工业的数字化转型提供了坚实的数据支撑。
检测样品
胶料硫化性能测试适用的样品范围非常广泛,涵盖了橡胶材料从原材料到半成品的各个形态。为了确保测试结果的准确性与重复性,对样品的制备、形状和保存条件有着严格的技术要求。通常情况下,测试样品主要为未硫化的混炼胶,其状态直接决定了测试数据的代表性。
首先,从材料类别来看,检测样品包括但不限于天然橡胶(NR)、丁苯橡胶(SBR)、顺丁橡胶(BR)、丁腈橡胶(NBR)、乙丙橡胶(EPDM)、氯丁橡胶(CR)、氟橡胶(FKM)、硅橡胶(VMQ)等各类合成橡胶及其并用胶体系。此外,热塑性弹性体(如SBS、SEBS、TPE、TPV等)以及再生橡胶也是常见的检测对象。在配方研发阶段,样品通常是实验室小型开炼机或密炼机制备的小样;而在生产控制环节,样品则取自工厂生产线上的大货混炼胶。
其次,在样品形态与规格方面,不同的测试仪器标准略有差异,但大体要求一致。对于最常见的有转子硫化仪,通常需要两个体积约为5-8立方厘米的圆形胶片,质量约为3-5克(具体取决于胶料密度)。样品应裁剪成圆形,直径略大于模腔直径,以确保合模后胶料能充满模腔并有少量余胶溢出,防止滑动。对于无转子硫化仪,样品通常为一个体积约为4-5立方厘米的圆锥形或圆柱形胶块。样品表面应平整、无气泡、无杂质,且不应有明显的机械划痕或裂纹。
- 样品制备要求:样品应在标准实验室温度(通常为23±2℃)和湿度(50±5% RH)环境下调节至少2小时,以消除内应力和温度差异对测试结果的影响。
- 样品厚度控制:样品厚度应均匀,建议厚度在2-3mm之间,过厚会导致传热滞后,影响焦烧时间的准确性;过薄则可能导致合模不严密。
- 存放时间限制:混炼胶在停放过程中会发生焦烧(早期交联)或迁移现象,因此测试应在胶料混炼后按标准规定的时间间隔内进行(通常在混炼后2-24小时内),超过规定时间的样品可能无法真实反映胶料的加工性能。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
胶料硫化性能测试通过记录转矩随时间变化的曲线,能够提取出一系列具有物理意义的特征参数。这些参数构成了评价胶料加工性能和硫化特性的核心指标。以下是主要的检测项目及其详细解读:
1. 最小转矩(Minimum Torque, ML):这是硫化曲线在加热初期,胶料尚未发生交联反应时达到的最低转矩值。ML反映了胶料在加工温度下的流动性或粘度。ML值越低,表示胶料的流动性越好,越有利于充满模具型腔,特别适用于复杂形状制品的成型。如果ML值过高,可能导致产品缺胶或流动痕缺陷。
2. 最大转矩(Maximum Torque, MH):这是硫化曲线达到平衡状态或最高点时的转矩值。MH通常与胶料的交联密度(模量)正相关。MH值越高,代表胶料硫化后的交联密度越大,制成的橡胶制品硬度越高,模量越大。通过对比不同配方的MH值,可以评估补强填充剂的效果或交联体系的效率。
3. 焦烧时间(Scorch Time, ts1 或 t10):这是衡量胶料加工安全性的关键指标。ts1通常定义为从开始加热起,转矩上升到(ML + 1 dNm)所需的时间;t10则定义为转矩达到(ML + 0.1*(MH-ML))所需的时间。焦烧时间越长,胶料在加工过程中的安全性越高,不易在注射机喷嘴或挤出机机头处发生早期硫化堵塞。但焦烧时间过长可能导致生产效率降低。
4. 正硫化时间(Optimum Cure Time, t90):这是确定硫化工艺时间的核心依据。t90定义为转矩达到(ML + 0.9*(MH-ML))所需的时间。它代表胶料达到最佳物理机械性能所需的最佳受热时间。在实际生产中,根据制品的厚度和热传导情况,通常以t90为基础来设定硫化时间。
5. 硫化速率指数(Cure Rate Index, CRI):该指标反映了胶料硫化反应的快慢。计算公式通常为 CRI = 100 / (t90 - ts2)。CRI值越大,说明硫化速度越快,生产效率越高。这对于缩短成型周期、提高产能具有重要的指导意义。
6. 返原与爬行:对于天然橡胶等体系,长时间高温硫化可能出现转矩下降的“返原”现象,表明交联键断裂,性能下降。而对于某些树脂硫化或慢速硫化体系,转矩可能持续缓慢上升,称为“爬行”。观察曲线的后半程形态,有助于判断是否存在过硫风险。
检测方法
胶料硫化性能测试的检测方法主要依据国际标准、国家标准及行业标准执行。根据测试仪器的不同,主要分为有转子硫化仪测试法和无转子硫化仪测试法。两种方法原理相似,但在具体操作细节上存在差异。
一、无转子硫化仪测试法(GB/T 16584、ISO 6502、ASTM D5289)
这是目前主流的测试方法。该方法中,胶料被放置在一个封闭的、温度可控的模腔内。模腔的一个壁(通常是下模)以微小的角度(如±0.5°或±1°)进行高频振荡。胶料对这种振荡产生的反作用力(转矩)被传感器精确记录。由于没有转子穿过胶料,热量传递更加均匀,测试结果受热滞后影响较小,且更容易清洁模具。
- 试验步骤:
- 根据标准要求设定试验温度,通常为160℃、150℃或根据客户指定的工艺温度。等待温度稳定。
- 检查仪器校准状态,确保传感器归零。
- 裁取规定体积的胶料样品,通常呈圆锥状或圆柱状。
- 迅速打开模腔,放入样品,并在规定时间内(通常小于20秒)合模。
- 仪器自动记录转矩随时间变化的曲线,直到转矩达到平衡或按规定时间结束试验。
- 试验结束后,开模清理残胶,保持模腔清洁。
二、有转子硫化仪测试法(GB/T 9869、ISO 3417、ASTM D2084)
这是传统的测试方法。该方法使用一个埋入胶料中的双锥形转子,转子在充满胶料的密闭模腔内进行往复摆动。转子受到的阻力矩被测量。该方法历史悠久,数据可比性强,但由于转子中心与边缘存在温差,且转子本身热容量大,可能会导致传热滞后,测试结果中的焦烧时间通常比无转子法稍长。
三、毛细管流变仪与加工分析仪
除了标准的硫化仪测试,针对特定的研发需求,还可以采用橡胶加工分析仪(RPA)。RPA不仅能进行硫化测试,还能在硫化前进行应变扫描、频率扫描,表征胶料的粘弹行为、填料网络结构(Payne效应)等,是高端研发的有力工具。
方法选择的注意事项:在选择检测方法时,必须明确引用的标准,因为不同标准对试样尺寸、振荡幅度、频率等参数的规定不尽相同。例如,ASTM D5289通常采用±0.5°的弧度,而某些ISO标准可能采用±1°。对于含有大量短纤维或硬质颗粒的胶料,应适当增加试样量或调整测试参数,以避免损坏传感器。
检测仪器
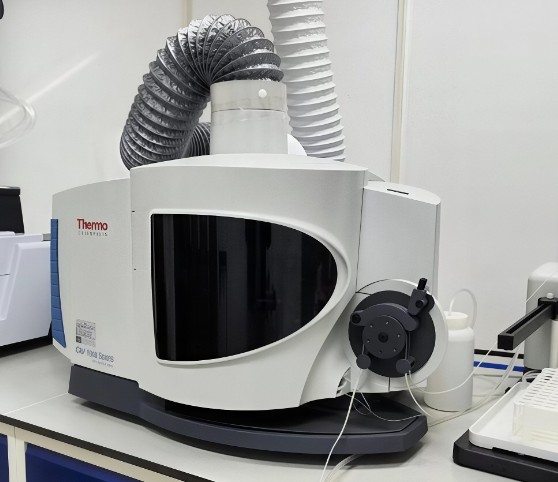
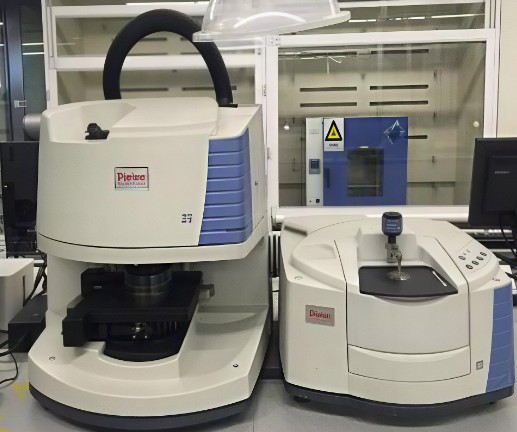
高质量的胶料硫化性能测试离不开精密的检测仪器。随着传感器技术和自动化控制技术的发展,现代硫化仪在精度、稳定性和操作性方面都有了显著提升。以下是硫化性能测试中常用的仪器设备及其技术特点:
1. 无转子硫化仪:
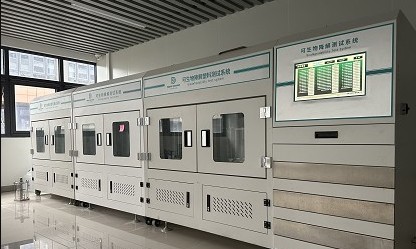
这是目前橡胶行业应用最广泛的设备。其核心结构包括:
- 模腔结构:采用高导热系数的合金钢或铝合金制造,表面经特殊镀层处理(如镀铬或镍磷合金),以防止腐蚀和粘模。模腔形状通常为密封的扁平圆盘状。
- 驱动与传感系统:采用高扭矩伺服电机或步进电机驱动模腔进行微小角度摆动,利用高精度扭矩传感器实时采集反作用力。现代高端设备甚至采用无传感器技术,直接通过电机电流反推扭矩,减少了维护成本。
- 温控系统:采用高精度的PID温控算法配合快速加热器,确保模腔温度波动控制在±0.1℃以内。这对保证测试数据的重现性至关重要,因为硫化反应对温度极其敏感。
- 气动系统:用于控制模腔的开合,提供稳定的合模力,防止高压胶料溢出。
2. 有转子硫化仪:
尽管无转子化是趋势,但在部分老牌企业和特定标准仲裁中,有转子硫化仪仍占有一席之地。其特点是配备了一个耐高温、耐高压的转子,转子通过主轴与扭矩传感器连接。该设备的机械结构相对复杂,转子的维护和清理是日常工作的重点,但其在模拟某些特定传统工艺方面具有参考价值。
3. 橡胶加工分析仪:
这是一种功能更强大的高端仪器。它不仅能测定硫化曲线,还能在未硫化状态下进行动态频率扫描、应变扫描和温度扫描。它能够提供复数模量(G*)、储能模量(G')、损耗模量(G")以及损耗因子等丰富的流变学参数。RPA特别适用于研究填料的分散性、聚合物分子量分布以及胶料的加工性能预测,是研发中心和质检中心的高端配置。
4. 配套设备:
为了完成完整的测试流程,还需要配套的样品制备工具,如气动冲切刀(用于精确裁取圆形试样)、精密电子天平(用于称量试样质量,辅助密度计算)、标准环境调节箱(用于样品的温湿度平衡)等。所有仪器设备均需定期进行期间核查和计量校准,以确保数据的法定效力。
应用领域
胶料硫化性能测试数据贯穿于橡胶工业的整个产业链,从原材料采购、配方研发、生产过程控制到成品质量追溯,均发挥着不可替代的作用。以下是该测试的主要应用领域分析:
1. 轮胎制造行业:轮胎是橡胶工业皇冠上的明珠,对胶料性能要求极为苛刻。在轮胎生产中,不同部位(胎面、胎侧、内衬层、钢丝带束层等)使用不同配方的胶料。硫化性能测试用于确定各部件胶料的t90和ts1,以确保在硫化机中各层胶料能够同步硫化、紧密结合。特别是对于大型工程轮胎,硫化时间长,通过硫化曲线分析返原性,可以防止胎面胶过硫导致的耐磨性下降。
2. 汽车橡胶零部件:汽车密封条、减震器、胶管、传动带等产品对胶料的流动性和尺寸稳定性要求高。通过测试ML值,工程师可以优化注压工艺参数,解决密封条接头开裂或复杂结构胶管壁厚不均的问题。对于减震橡胶,MH值的控制直接关系到产品的动静刚度比,影响整车的NVH(噪声、振动与声振粗糙度)性能。
3. 电线电缆行业:电缆绝缘层和护套层通常使用乙丙橡胶或交联聚乙烯(XLPE)。硫化性能测试用于监控绝缘材料的交联程度。MH值过低意味着交联密度不足,可能导致绝缘强度下降;焦烧时间过短则可能导致挤出机机头焦烧,造成停产事故。
4. 密封制品与O型圈:精密密封件通常使用氟橡胶、丁腈橡胶等材料。这些材料往往硬度高、流动性差。硫化测试帮助确定最佳的模压温度和时间,以平衡生产效率与产品外观质量(避免气泡、缺胶)。特别是对于耐高温氟橡胶,其硫化曲线形态特殊,需要精确分析其硫化平台区。
5. 原材料贸易与质量控制:对于橡胶助剂生产商(如促进剂、硫化剂厂家),硫化性能测试是评价产品效能的直接手段。通过在标准配方中添加助剂并测试硫化曲线,可以量化促进剂的焦烧时间和硫化速度,从而作为产品出厂验收的关键指标。同样,橡胶制品厂在采购生胶或混炼胶时,也将硫化曲线作为进货检验(IQC)的必测项目,以此控制原材料批次间的稳定性。
常见问题
在胶料硫化性能测试的实际操作中,技术人员常会遇到各种疑问。以下针对常见的技术问题和现象进行深入解析,以帮助相关人员更好地理解和应用测试数据。
问题一:为什么同一个样品测试两次,得到的t90时间会有差异?
这通常是由以下原因导致的:首先,样品温度差异是主因。如果第一次测试后没有让模具充分冷却或清理不彻底,第二次放入样品时模具温度可能偏高,导致硫化反应加快,t90缩短。其次,样品的停放时间(样品的热历史)也会影响。混炼后的胶料随着停放时间增加,可能会发生物理松弛或配合剂迁移,导致性能变化。此外,操作过程中的合模速度、样品质量差异也会带来微小波动。标准建议严格按照GB/T 2941进行样品调节,并保持一致的样品质量和操作节奏。
问题二:硫化曲线出现“走低”现象(返原)是好是坏?
硫化曲线在达到最高峰后出现转矩下降,称为硫化返原。这通常发生在天然橡胶(NR)或高不饱和度橡胶在高温长时间硫化时,主要是因为多硫键断裂重组,导致交联密度下降。这种现象通常被视为负面信号,意味着胶料出现过硫,会导致物理性能(如拉伸强度、回弹性)下降。为解决此问题,配方设计时应考虑使用抗返原剂,或调整硫化体系为有效硫化体系(EV)、半有效硫化体系(SEV),或者降低硫化温度。
问题三:最小扭矩(ML)突然升高意味着什么?
ML值的异常升高通常预示着胶料的门尼粘度增加。这可能是因为胶料在混炼后存放不当,发生了焦烧(早期硫化);或者是配方中填充剂(如炭黑)用量增加、结构性提高。如果是在原材料未变的情况下ML升高,则可能是生胶分子量发生变化或混炼工艺不当(如温度过高导致降解后由交联补偿)。ML过高会给加工带来困难,如挤出吃力、注射不满等,需及时排查原因。
问题四:有转子硫化仪和无转子硫化仪的数据能互换吗?
一般情况下,两者的测试结果不能直接互换。由于结构差异,无转子硫化仪的热传递效率更高,通常测得的焦烧时间(ts1)比有转子硫化仪略短,而最大扭矩(MH)数值也可能因传感器位置不同而存在量值差异。在企业内部质量控制中,应固定使用同一种类型的仪器和标准,并在技术文件中明确注明所引用的测试方法标准。
问题五:测试时如何选择合适的温度?
测试温度的选择应尽可能贴近实际生产中的硫化温度。常用的标准温度有150℃、160℃、170℃等。如果测试温度过低,硫化时间过长,效率低且可能与实际高温成型工艺不符;如果温度过高,虽然测试快,但可能导致胶料在仪器内发生剧烈热降解或焦烧极快,导致数据失真。一般建议比实际生产硫化温度低5-10℃或直接采用工艺温度进行测试,以便最真实地模拟加工过程。
问题六:硫化平坦期很短说明了什么?
硫化平坦期是指硫化曲线达到最大扭矩后,转矩保持相对稳定的这段时间。平坦期短,意味着胶料允许的硫化时间范围窄。如果生产中稍微延时或温度波动,就容易导致欠硫或过硫。这通常是因为硫化体系设计不合理,如使用了反应活性极高但热稳定性差的促进剂。在实际生产中,应尽量选择硫化平坦期长的配方,以增加工艺容错率,保证产品质量的一致性。