技术概述
铝合金硬度检测规范是材料检测领域中的重要技术标准,用于科学、准确地评估铝合金材料的硬度性能。硬度作为材料抵抗局部塑性变形能力的指标,直接反映了铝合金的强度、耐磨性及加工性能,是产品质量控制的关键参数之一。铝合金由于其密度小、比强度高、耐腐蚀性好等优点,被广泛应用于航空航天、汽车制造、建筑建材、电子电器等多个行业,因此建立统一的硬度检测规范具有重要的工程意义。
铝合金硬度检测规范涵盖了从样品制备、检测方法选择、仪器校准到结果处理的全过程技术要求。该规范依据国家标准GB/T 231.1-2018《金属材料 布氏硬度试验 第1部分:试验方法》、GB/T 4340.1-2009《金属材料 维氏硬度试验 第1部分:试验方法》以及GB/T 230.1-2018《金属材料 洛氏硬度试验 第1部分:试验方法》等相关标准制定,确保检测结果的准确性、重复性和可比性。
在实际检测过程中,铝合金硬度检测规范要求检测人员必须严格遵循标准操作程序,包括试验力的选择、压头类型的确定、保载时间的控制、压痕测量方法等关键环节。不同系列的铝合金材料,如1xxx系纯铝、2xxx系铝铜合金、6xxx系铝镁硅合金、7xxx系铝锌镁铜合金等,其硬度范围差异较大,检测规范针对不同硬度范围的铝合金材料提供了相应的检测方案选择指导。
铝合金硬度检测的准确性受多种因素影响,包括试样表面的平整度、粗糙度、试样厚度、试验力大小、加载速度、环境温度等。检测规范对这些影响因素进行了详细规定,要求试样表面应光滑平整,无氧化皮、油污、脱碳层等缺陷,表面粗糙度一般要求Ra不大于0.8μm,以保证压痕边缘清晰,测量结果准确可靠。
随着铝合金材料在高端制造业中的应用日益广泛,对硬度检测精度和效率的要求也不断提高。现代铝合金硬度检测规范不仅包含传统的静态硬度测试方法,还逐步引入了仪器化压入测试技术,能够获得材料的硬度、弹性模量等多重力学性能参数,为材料研发和质量控制提供更加全面的技术支撑。
检测样品
铝合金硬度检测规范对检测样品的制备和状态提出了严格要求,样品的质量直接影响检测结果的准确性。根据检测目的和检测方法的不同,检测样品可分为原材料样品、半成品样品和成品样品三大类,每类样品都有相应的制备规范和检测要求。
原材料样品主要包括铝合金铸锭、轧制板材、挤压型材、锻造坯料等。这类样品在进行硬度检测前,需要去除表面的氧化层和加工硬化层。对于铸锭样品,应在横截面上选取多个检测点,以评估材料的均匀性;对于轧制板材,应分别检测板材的表面和心部位置,分析材料的硬度梯度分布。
- 铸态铝合金样品:包括砂型铸造、金属型铸造、压力铸造、低压铸造等工艺生产的铸件,检测前需去除表面加工余量,暴露出基体组织
- 变形铝合金样品:涵盖轧制板材、挤压型材、拉拔管材、锻造件等,需根据加工变形程度选择合适的检测位置
- 热处理态样品:经过固溶处理、时效处理等热处理工艺的铝合金样品,需注意检测位置的代表性
- 焊接接头样品:包括焊缝金属、热影响区、母材等不同区域,需分别进行硬度检测以评估焊接质量
- 涂层及表面处理样品:阳极氧化、电镀、喷涂等表面处理后的铝合金样品,需考虑涂层厚度对硬度检测的影响
半成品样品通常指经过一定加工但尚未最终成形的铝合金工件,如机加工后的零件毛坯、热处理后的中间产品等。这类样品的硬度检测主要用于过程控制,监控加工工艺对材料性能的影响。检测规范要求半成品样品应保留足够的检测面,检测位置应避开加工过渡区和应力集中部位。
成品样品的硬度检测通常作为产品质量验收的重要依据。对于复杂形状的成品零件,检测规范允许在非关键部位选取检测点,或采用便携式硬度计进行现场检测。成品样品的硬度检测还需考虑表面状态的影响,如表面粗糙度、残余应力等因素,必要时应进行适当的表面制备。
样品尺寸和厚度是选择硬度检测方法的重要依据。铝合金硬度检测规范规定,试样厚度应不小于压痕深度的10倍,以保证检测结果不受基底材料的影响。对于薄板、箔材等薄壁样品,应选择小载荷硬度测试方法,如低负荷维氏硬度或努氏硬度测试方法。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
铝合金硬度检测规范规定的检测项目涵盖了多种硬度指标,不同的硬度指标适用于不同硬度和厚度的铝合金材料。合理选择检测项目是获得准确可靠检测结果的前提条件,检测规范对各类硬度指标的适用范围、检测条件和结果表示方法进行了详细规定。
布氏硬度是铝合金硬度检测中最常用的指标之一,特别适用于硬度较低、组织不均匀的铝合金材料,如纯铝、铝硅合金等。布氏硬度测试采用淬火钢球或硬质合金球作为压头,在规定的试验力作用下压入试样表面,通过测量压痕直径计算硬度值。布氏硬度测试的优点是压痕面积大,能反映材料的平均性能,测试结果分散性小。
- 布氏硬度(HB):适用于硬度值在8-250HB范围内的铝合金材料,常用球头直径为10mm、5mm、2.5mm
- 洛氏硬度(HR):适用于硬度较高的铝合金材料,常用标尺为HRB、HRF、HRE等
- 维氏硬度(HV):适用于各种硬度的铝合金材料,特别适合薄板和表面硬化层检测
- 努氏硬度(HK):适用于薄层、窄带区域的硬度检测,压痕细长,测量精度高
- 里氏硬度(HL):便携式检测方法,适用于现场大型工件的硬度检测
- 韦氏硬度(HW):专用于铝合金硬度检测,在铝合金行业应用广泛
洛氏硬度检测适用于硬度较高的铝合金材料,如经过时效强化的2xxx系、7xxx系高强铝合金。洛氏硬度测试采用���刚石圆锥或钢球作为压头,通过测量压痕深度确定硬度值,操作简便,测试效率高。铝合金洛氏硬度检测常用的标尺包括HRB(钢球压头,总载荷100kgf)、HRF(钢球压头,总载荷60kgf)和HRE(钢球压头,总载荷100kgf)等。
维氏硬度检测是一种精度较高的硬度测试方法,适用于各种硬度的铝合金材料。维氏硬度采用金刚石正四棱锥压头,压痕几何形状规则,测量精度高,特别适用于薄板、箔材、表面涂层等样品的硬度检测。铝合金硬度检测规范规定,维氏硬度测试的试验力范围为0.09807N至980.7N,可根据样品厚度和硬度选择合适的试验力。
韦氏硬度是专门针对铝合金材料开发的硬度测试方法,在铝合金型材、板材等行业应用广泛。韦氏硬度计采用钳式结构,操作简便,可快速检测铝合金的硬度值,检测结果可直接换算为布氏硬度或洛氏硬度值,便于与标准要求进行比对。
除了常规硬度检测项目外,铝合金硬度检测规范还包括硬度均匀性检测、硬度梯度检测等专项检测内容。硬度均匀性检测通过在样品表面选取多个检测点,计算硬度值的极差和标准差,评估材料性能的均匀程度;硬度梯度检测通过在样品截面上沿特定方向逐点检测,分析硬度值随位置的变化规律,用于评估热处理效果、加工硬化程度等。
检测方法
铝合金硬度检测规范详细规定了各类硬度检测方法的操作程序和技术要求,确保检测过程的规范化和检测结果的可靠性。检测人员应根据样品的材料类型、硬度范围、尺寸形状等因素,选择合适的检测方法,并严格按照标准规定的程序进行操作。
布氏硬度检测方法是铝合金硬度检测中应用最广泛的方法之一。检测规范规定,布氏硬度测试应按照GB/T 231.1-2018标准执行,主要步骤包括:选择合适的球头直径和试验力、清洁试样表面、放置试样、施加预载荷、施加主载荷、保持载荷规定时间、卸除载荷、测量压痕直径、计算硬度值。试验力的选择应使压痕直径在球头直径的0.24至0.6倍范围内,以保证测量精度。
- 试样制备:表面应平整光滑,粗糙度Ra≤0.8μm,去除表面氧化层和加工硬化层
- 试验条件选择:根据材料硬度选择合适的压头直径和试验力,满足0.102F/D²=K的要求
- 压痕测量:采用读数显微镜或图像测量系统测量压痕直径,取两个垂直方向直径的平均值
- 硬度值计算:HBW=0.102×2F/(πD(D-√(D²-d²))),精确至0.1HB
- 结果有效性验证:压痕直径应在0.24D至0.6D范围内,否则应重新选择试验条件
洛氏硬度检测方法操作简便,测试效率高,适用于批量检测。检测规范规定,洛氏硬度测试应按照GB/T 230.1-2018标准执行。测试前应校准硬度计,使用标准硬度块进行验证。测试过程中,首先施加预载荷,使压头与试样表面接触;然后施加主载荷,保持规定时间;最后卸除主载荷,读取硬度值。预载荷的作用是消除试样表面粗糙度和压头与试样间间隙的影响,确保测量结果的准确性。
维氏硬度检测方法具有测量精度高、适用范围广的特点。检测规范规定,维氏硬度测试应按照GB/T 4340.1-2009标准执行。测试时采用金刚石正四棱锥压头,相对面夹角为136°,在试验力作用下压入试样表面,保持规定时间后卸载,测量压痕对角线长度,计算硬度值。维氏硬度值的计算公式为:HV=0.1891F/d²,其中F为试验力(N),d为压痕对角线平均值(mm)。
对于薄板和表面涂层的硬度检测,检测规范推荐采用低负荷维氏硬度或努氏硬度方法。低负荷维氏硬度试验力范围为0.09807N至9.807N,适用于厚度0.05mm以上的薄板样品;努氏硬度采用菱形棱锥压头,压痕细长,特别适用于狭窄区域和薄层的硬度检测。
现场硬度检测是铝合金硬度检测规范的重要组成部分。对于大型工件、结构件等无法取样送检的情况,规范允许采用便携式硬度计进行现场检测。常用的便携式硬度计包括里氏硬度计、便携式布氏硬度计、韦氏硬度计等。现场检测时应注意检测面的制备、硬度计的校准、检测位置的选取等关键环节,确保检测结果的可靠性。现场检测结果与台式硬度计结果的换算关系,应按照相关标准进行修正。
硬度检测的环境条件也是检测规范的重要内容。检测规范规定,硬度检测应在温度10-35℃、相对湿度不大于80%的环境中进行,除非另有规定或协议。对于精密硬度检测,环境温度应控制在23±5℃。检测环境应无振动、无腐蚀性气体、无强磁场干扰,以保证仪器的稳定性和检测结果的准确性。
检测仪器
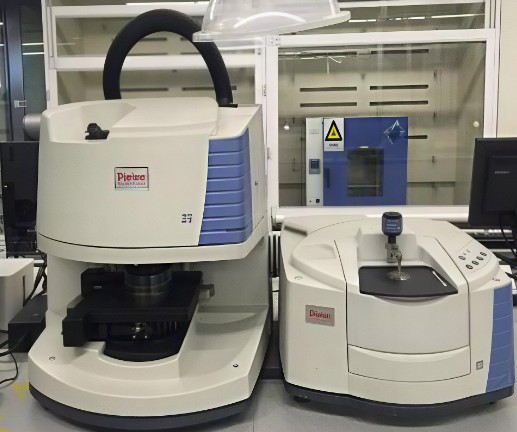
铝合金硬度检测规范对检测仪器的性能指标、校准要求和维护保养提出了明确规定,确保仪器处于良好的工作状态,保障检测结果的准确可靠。硬度计是硬度检测的核心设备,其精度直接影响检测结果的有效性,因此检测规范对硬度计的选型、校准和使用有严格要求。
布氏硬度计是铝合金布氏硬度检测的专用设备,根据加载方式可分为砝码加载式、液压加载式和电子加载式三种类型。砝码加载式布氏硬度计结构简单,精度可靠,但操作较繁琐;液压加载式布氏硬度计加载平稳,操作方便;电子加载式布氏硬度计自动化程度高,可实现自动加载、保载、卸载,测试效率高。检测规范要求布氏硬度计的示值误差不大于±2%,示值重复性不大于2%。
- 台式布氏硬度计:适用于实验室检测,精度高,稳定性好,常用型号包括HB-3000B、HBS-3000等
- 便携式布氏硬度计:适用于现场检测,体积小,重量轻,可检测大型工件
- 数显布氏硬度计:采用电子测量系统,读数直观,可连接计算机进行数据处理
- 光学布氏硬度计:配备光学测量系统,压痕直径测量精度高,可达0.001mm
- 全自动布氏硬度计:具有自动加载、自动测量、自动计算功能,适合批量检测
洛氏硬度计是铝合金洛氏硬度检测的主要设备,根据结构形式可分为台式洛氏硬度计和便携式洛氏硬度计。台式洛氏硬度计精度高,稳定性好,是实验室检测的首选设备;便携式洛氏硬度计体积小,重量轻,适合现场检测使用。检测规范要求洛氏硬度计的示值误差不大于±1.5HR,示值重复性不大于1.5HR,并应定期使用标准硬度块进行校准。
维氏硬度计是铝合金维氏硬度检测的专用设备,根据试验力范围可分为普通维氏硬度计(试验力≥9.807N)、低负荷维氏硬度计(试验力1.961N-9.807N)和显微维氏硬度计(试验力<1.961N)。维氏硬度计配备精密的光学测量系统或图像分析系统,压痕对角线测量精度可达0.1μm,适用于高精度硬度检测。检测规范要求维氏硬度计的示值误差不大于±2%,示值重复性不大于2%。
韦氏硬度计是专门用于铝合金硬度检测的便携式仪器,采用钳式结构,操作简便,可快速获��硬度值。韦氏硬度计的测量范围通常为0-20HW,适用于纯铝及低强度铝合金的硬度检测。检测规范规定,韦氏硬度计使用前应采用标准硬度块进行校准,示值误差不大于±0.5HW。
里氏硬度计是基于动态测试原理的便携式硬度计,���过测量冲击体回弹速度与冲击速度的比值计算硬度值。里氏硬度计体积小,重量轻,可检测任意位置的工件,特别适合大型铝合金结构件的现场硬度检测。检测规范要求里氏硬度计使用前应进行校准,并注意检测面的粗糙度和曲率半径对检测结果的影响。
硬度计的校准和检定是保证检测结果准确可靠的重要措施。检测规范规定,硬度计应定期送计量检定机构进行检定,检定周期一般不超过一年。日常使用中应采用标准硬度块进行检查,当示值误差超出规定范围时,应进行调整或维修。标准硬度块应具有有效的检定证书,硬度值均匀稳定,表面质量符合标准要求。
应用领域
铝合金硬度检测规范在多个工业领域得到广泛应用,硬度作为材料力学性能的重要指标,对产品质量控制、工艺优化、材料研发等方面具有重要的指导意义。不同应用领域对铝合金硬度检测的要求各有侧重,检测规范提供了针对性的技术指导和解决方案。
航空航天领域是铝合金硬度检测的重要应用领域。航空铝合金材料如2024、7075、7050等高强铝合金,对硬度指标有严格要求,硬度值直接关系到材料的强度水平和服役安全性。检测规范要求航空铝合金材料应进行100%硬度检测,检测位置应覆盖材料的关键受力区域,硬度值应符合相关材料标准的规定范围。对于飞机结构件、发动机部件等重要零件,硬度检测是产品验收的必检项目。
- 航空航天:飞机蒙皮、梁、框、肋等结构件,发动机叶片、机匣等部件的硬度检测
- 汽车制造:车身板、轮毂、发动机缸体、活塞等零部件的硬度质量控制
- 轨道交通:高铁、地铁车体结构件、转向架部件的硬度检测
- 建筑建材:铝合金门窗、幕墙型材、结构件的力学性能评估
- 电子电器:散热器、外壳、结构件的硬度检测
- 机械制造:各类铝合金零件的硬度质量检验
汽车制造领域对铝合金材料的需求日益增长,轻量化是汽车发展的重要趋势。铝合金车身板、保险杠、轮毂、发动机缸体、活塞等零部件的硬度直接影响其使用性能和安全性。检测规范为汽车铝合金零部件的硬度检测提供了标准化的技术方案,包括原材料检验、过程控制检验和成品验收检验等环节的硬度检测要求。
建筑建材领域是铝合金应用的传统领域,铝合金门窗、幕墙、装饰材料等产品对硬度有一定要求。检测规范规定了建筑铝合金型材的硬度检测方法和验收标准,确保产品具有足够的强度和刚性。对于表面处理后的建筑铝合金型材,如阳极氧化、电泳涂装、粉末喷涂等,检测规范提供了相应的硬度检测方案,评估表面处理层的性能。
电子电器领域广泛使用铝合金材料制作散热器、外壳、结构件等零部件。铝合金散热器的硬度关系到其安装强度和使用可靠性,检测规范为电子电器用铝合金材料的硬度检测提供了技术依据。对于精密电子设备用铝合金零部件,检测规范推荐采用低负荷硬度测试方法,避免损伤精密零件表面。
机械制造领域是铝合金材料应用的重要领域,各类机械零件对铝合金材料的硬度有不同要求。检测规范根据零件的服役条件和性能要求,提供了相应的硬度检测方案。对于承受摩擦磨损的铝合金零件,硬度是评价耐磨性能的重要指标;对于承受动载荷的铝合金零件,硬度与疲劳性能相关,是质量控制的关键参数。
在新材料研发领域,铝合金硬度检测规范为新型铝合金材料的性能评价提供了标准化方法。通过硬度检测,可以快速评估材料的强化效果、时效行为、加工硬化特性等,为材料成分设计和工艺优化提供数据支撑。硬度检测简便快捷,是材料研发过程中常用的性能评价手段。
常见问题
铝合金硬度检测过程中常遇到各种技术问题,正确理解和处理这些问题对于保证检测结果的准确性具有重要意义。检测规范对常见问题进行了系统总结,并提供了相应的解决方案和技术指导,帮助检测人员提高检测技能,确保检测质量。
试样表面质量是影响硬度检测结果的重要因素。试样表面粗糙度过大,会导致压痕边缘不清晰,测量误差增大;表面存在氧化层、油污等污染物,会影响压头与试样的接触状态,导致检测结果偏低。检测规范要求试样表面应进行适当制备,采用金相砂纸研磨、抛光等方法,使表面粗糙度达到规定要求。对于表面有涂层的样品,应根据检测目的决定是否去除涂层,并在检测报告中注明表面状态。
- 问题一:试样表面粗糙度不符合要求,导致压痕边缘模糊,测量误差增大。解决方案:采用金相砂纸逐级研磨或机械抛光,使表面粗糙度Ra≤0.8μm
- 问题二:试样厚度不足,压痕穿透或受基底影响。解决方案:选择小载荷硬度测试方法,或更换更薄的压头,确保试样厚度不小于压痕深度的10倍
- 问题三:检测位置选择不当,压痕间距过小或距边缘过近。解决方案:压痕中心间距不小于压痕直径的3倍,压痕中心距试样边缘不小于压痕直径的2.5倍
- 问题四:硬度计未校准或校准过期,示值误差超差。解决方案:定期使用标准硬度块校准硬度计,校准周期不超过一年,发现异常及时调整
- 问题五:加载速度或保载时间不符合标准要求。解决方案:严格按照标准规定的加载速度和保载时间操作,布氏硬度保载时间一般为10-15秒
- 问题六:环境温度超出规定范围,影响检测结果。解决方案:控制检测环境温度在10-35℃范围内,精密检测应在23±5℃条件下进行
试样厚度不足是薄板、箔材等样品硬度检测的常见问题。当试样厚度小于压痕深度的10倍时,压痕会穿透试样或受到基底材料的影响,导致检测结果不准确。检测规范针对薄壁样品提供了多种解决方案:选择小载荷硬度测试方法,减小压痕深度;采用显微硬度测试方法,试验力可低至0.098N;对于极薄样品,可采用努氏硬度方法,压痕浅且细长,更适合薄层检测。
检测位置的选择直接影响检测结果的代表性和有效性。检测规范规定,相邻两压痕的中心间距应不小于压痕直径的3倍,压痕中心距试样边缘的距离应不小于压痕直径的2.5倍。压痕间距过小,后一压痕会落在前一压痕的变形影响区内,导致硬度值偏高;压痕距边缘过近,材料变形不受约束,导致硬度值偏低。对于不均匀材料,应在多个位置进行检测,取平均值或分析硬度分布规律。
硬度计的校准和维护是保证检测质量的基础工作。硬度计使用过程中,由于磨损、老化、环境变化等因素,示值可能发生漂移。检测规范要求硬度计应定期进行校准,校准周期一般不超过一年,使用频繁的硬度计应适当缩短校准周期。日常使用前应采用标准硬度块进行检查,当示值误差超出规定范围时,应进行调整或维修。硬度计应存放在干燥、清洁的环境中,避免灰尘、腐蚀性气体等对仪器的损害。
加载参数的控制是硬度检测的关键环节。加载速度过快,会产生冲击效应,导致压痕偏大,硬度值偏低;保载时间不足,材料变形不充分,硬度值偏高;保载时间过长,对于蠕变效应明显的材料,硬度值会偏低。检测规范对各类硬度测试方法的加载参数进行了明确规定,检测人员应严格按照标准要求操作,确保检测条件的一致性。
硬度检测结果的分析判断也是检测工作的重要内容。检测规范要求,硬度检测结果应进行统计分析,计算平均值、极差、标准差等统计量,评估材料性能的均匀性。当检测结果出现异常值时,应分析原因,排除操作失误、仪器故障等因素后,确认是否为材料本身的问题。检测报告应详细记录检测条件、检测位置、检测结果等信息,确保检测结果的可追溯性。