技术概述
色差色度测定分析是颜色科学领域中的核心技术手段,它通过精密仪器和标准化方法,对物体颜色的物理属性进行定量化的测量与评价。在传统的颜色评价体系中,人们往往依赖于肉眼观察,这种方式虽然直观,但极易受到观察者主观意识、环境光源、背景色彩以及疲劳程度等多种因素的干扰,导致评价结果缺乏一致性和可重复性。而现代色差色度测定分析技术,则将颜色这一主观视觉感知转化为客观的物理数据,实现了颜色传递与质量控制的数字化和标准化。
从光学原理角度来看,颜色是光作用于人眼视觉系统后产生的心理物理感觉。物体对不同波长的光具有选择性吸收、反射或透射的特性,这种光谱特性决定了我们看到的颜色。色差色度测定分析正是基于这一原理,通过模拟标准观察者的视觉响应函数,测量物体在特定光源下的三刺激值(X、Y、Z),进而计算出各种色度坐标和色差值。这一过程严格遵循国际照明委员会(CIE)制定的标准,确保了全球范围内颜色数据的统一性与可比性。
色差分析的核心在于量化两个颜色之间的差异程度。这种差异可以用多种色差公式来表示,如CIE Lab色差公式、CIE DE2000色差公式等。其中,CIE Lab颜色空间是目前应用最为广泛的均匀颜色空间,它用L*表示明度,a*表示红绿轴,b*表示黄蓝轴,能够准确描述颜色的三个基本属性。通过计算两个颜色在Lab空间中的欧氏距离,即可得到色差值ΔE,该数值越大,表示颜色差异越明显。
色度测定则更侧重于对颜色本身的精确描述,包括色相、饱和度、明度等参数。在工业生产中,色度数据不仅用于质量控制,还用于配方的调整与优化。通过建立颜色数据库,企业可以实现颜色的精准匹配与快速调色,极大地提高了生产效率。随着科技的进步,色差色度测定分析技术正向着更高精度、更快速度、更智能化的方向发展,在线检测、非接触式测量等新技术不断涌现,为各行业的颜色管理提供了更加完善的解决方案。
检测样品
色差色度测定分析的适用范围极为广泛,涵盖了几乎所有需要对颜色进行控制的行业和材料。检测样品的形态多种多样,包括固体、液体、粉末、糊状物等,不同的样品形态需要采用相应的测量方式和附件。检测机构通常会根据样品的特性制定专门的制样方案,以确保测量结果的准确性和代表性。
在固体样品方面,主要包括各类板材、薄膜、纺织品、皮革、陶瓷、塑料、金属涂层、油漆样板等。对于规则形状的固体样品,可以直接进行接触式测量;对于不规则形状或表面纹理复杂的样品,则需要考虑采用非接触式测量或特殊的测量探头。液体样品主要包括油漆、油墨、染料溶液、化学试剂、饮料、化妆品等,这类样品通常需要使用透射测量模式,配合标准比色皿进行测定。粉末样品如颜料粉、面粉、水泥等,则需要使用特定的粉末测试附件,确保测量面的平整与致密。
以下是常见的检测样品分类:
- 涂料与涂层类:建筑涂料、工业涂料、汽车漆、粉末涂料、木器漆、防腐蚀涂层等
- 塑料与橡胶类:塑料粒子、塑料制品、橡胶密封件、管材、异型材等
- 纺织与印染类:各类面料、纱线、染料、印染成品、无纺布等
- 印刷与包装类:印刷品、油墨、包装材料、标签、纸制品等
- 化工与颜料类:颜料、染料、色母粒、钛白粉、氧化铁颜料等
- 食品与药品类:饮料、调味品、药品片剂、胶囊、食品添加剂等
- 建材与陶瓷类:瓷砖、大理石、人造石、墙纸、地板等
- 金属与表面处理类:阳极氧化铝、电镀件、金属着色件等
在进行样品检测前,样品的制备至关重要。样品表面应清洁、无污渍、无划痕,且具有代表性。对于不均匀的样品,需要进行多点测量取平均值;对于有方向性的样品(如织物),需要固定测量方向;对于对温度、湿度敏感的样品,还需要进行恒温恒湿处理。样品的正确制备是保证色差色度测定分析结果可靠的前提条件。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
色差色度测定分析包含多个具体的检测项目,每个项目都从不同维度反映颜色的特性和差异。这些项目构成了完整的颜色评价体系,能够满足不同行业和应用场景的需求。根据检测目的的不同,可以选择相应的项目进行测试,从而获得最具参考价值的数据。
最基础且最重要的检测项目是色差值的测定。色差值(ΔE)是评价两个颜色差异程度的量化指标,根据不同的计算公式,可分为多种类型。其中,ΔE*ab是最常用的色差公式,计算简单、直观;ΔE*00(CIE DE2000)则是CIE推荐的新一代色差公式,考虑了人眼视觉系统的非线性特性,对小色差的评价更为精准。此外,还有ΔE*CMC、ΔE*94等色差公式,在纺织、涂料等特定行业有着广泛应用。除了总色差值,还可以细分出明度差(ΔL*)、红绿轴色差(Δa*)、黄蓝轴色差(Δb*),以及色相差(ΔH*)、彩度差(ΔC*)等分项指标。
色度坐标的测定是另一项重要内容。主要包括CIE 1931 XYZ色度系统中的x, y坐标,CIE 1976 L*a*b*颜色空间中的L*, a*, b*值,以及CIE 1976 L*u*v*颜色空间中的L*, u*, v*值等。这些坐标值能够准确描述颜色在颜色空间中的位置,是颜色数字化表达的基础。通过色度坐标,可以进行颜色的分类、匹配和传递。
以下是主要的检测项目列表:
- 色差值测定:总色差ΔE*ab、ΔE*00、ΔE*CMC、ΔE*94等
- 分项色差:明度差ΔL*、红绿差Δa*、黄蓝差Δb*、彩度差ΔC*、色相差ΔH*
- 色度坐标:CIE XYZ、CIE Lab、CIE Luv、CIE LCh等颜色空间参数
- 白度指数:CIE白度、Hunter白度、Ganz白度、蓝光白度等
- 黄度指数:ASTM D1925黄度、YI E313黄度指数等
- 色相角与饱和度:色相角Hab、饱和度Cab等
- 遮盖力:对比率测定,评价涂层遮盖底色的能力
- 光泽度:配合色度测量,综合评价外观质量
- 同色异谱指数:评价样品在不同光源下的颜色一致性
- 颜色牢度:耐光、耐洗、耐摩擦等色牢度评级
特殊检测项目还包括白度、黄度、遮盖力等针对性指标。白度是衡量白色或近白色样品的重要指标,广泛应用于造纸、纺织、涂料等行业;黄度主要用于评价材料的泛黄程度,如塑料老化、涂层变黄等;遮盖力则是评价涂层材料遮盖底材能力的指标,对于涂料质量控制具有重要意义。此外,同色异谱指数的测定可以评价两个在特定光源下颜色匹配的样品,在其他光源下的颜色差异程度,这对于多光源环境下的颜色管理至关重要。
检测方法
色差色度测定分析的检测方法主要分为目视法和仪器测量法两大类。虽然仪器测量已成为主流,但目视法在某些场合仍具有参考价值。现代检测体系强调仪器测量与目视评价相结合,既保证数据的客观性,又兼顾人眼的直观感受。
目视法是一种传统的颜色评价方法,依赖于经过专业训练的观察者在标准光源箱中对样品进行比色。标准光源箱提供了多种标准光源,如D65(模拟平均日光)、A(模拟白炽灯)、TL84(商店照明)等,观察者在特定条件下将样品与标准色卡或标准样品进行比对,做出合格与否的判断或进行评级。目视法的优点是直观、灵活,能够评价某些仪器难以捕捉的视觉效应(如珠光、金属光泽等);缺点是主观性强、重复性差,受观察者个体差异影响大。因此,目视法通常作为仪器测量的补充手段。
仪器测量法是色差色度测定分析的核心,分为分光光度法和光电积分法两种。分光光度法是最精确的测量方法,它通过测量样品在整个可见光范围内的光谱反射率或透射率,进而计算出各种色度参数。这种方法能够提供最完整的颜色信息,可以计算在任何光源下的颜色数据,并且可以检测同色异谱现象。分光光度计根据光路结构的不同,又可分为单光束和双光束两种类型;根据积分球的配置,可分为包含镜面反射(SCI)和排除镜面反射(SCE)两种测量模式,分别用于评价整体颜色和表面颜色。
光电积分法采用带有特定滤光片的光电探测器,直接测量样品的三刺激值。这种方法测量速度快、成本低,但精度相对较低,无法获得光谱信息,难以检测同色异谱现象。色差计通常采用这种方法,适用于一般工业现场的质量控制。
检测流程一般包括以下步骤:
- 样品准备:按照标准要求制备样品,确保样品表面平整、清洁、具有代表性
- 仪器校准:使用黑、白标准板对仪器进行校准,确保仪器处于正常工作状态
- 条件设置:选择合适的光源、观察者视场(2°或10°)、测量孔径等参数
- 测量执行:将样品放置在测量位置进行测量,记录数据,必要时进行多点测量
- 数据处理:计算平均值、标准差等统计量,进行合格判定
- 报告出具:整理数据,出具检测报告
测量过程中需要注意诸多影响因素。光源的选择应与实际应用场景相匹配;测量孔径应根据样品的表面纹理和均匀程度选择;温度和湿度的控制对于某些敏感样品尤为重要;样品的放置方向、压力等也会影响测量结果。严格遵守标准方法和操作规程,是获得准确可靠数据的保障。

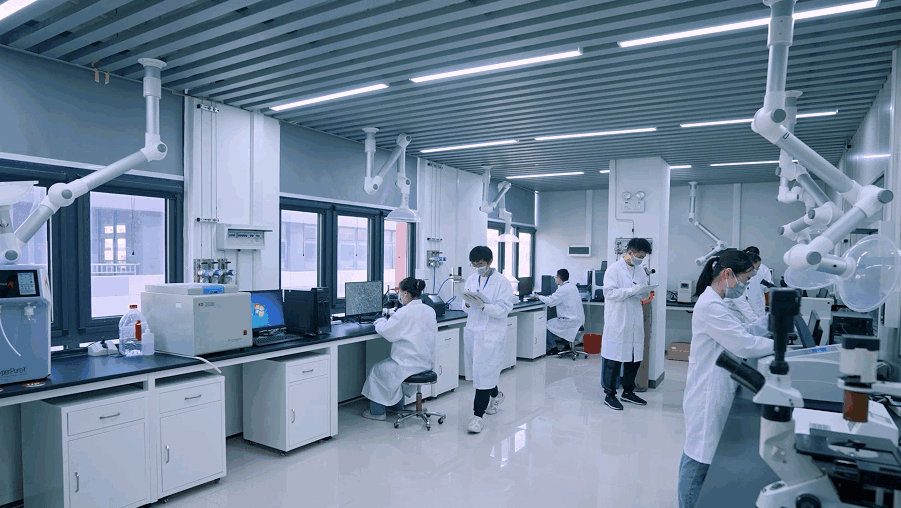

在具体的检测方法标准方面,国内外有众多标准可供参考。国际标准如ISO 11664系列、ISO 7724系列;国家标准如GB/T 3977、GB/T 3978、GB/T 3979、GB/T 7921、GB/T 11186等;行业标准如纺织行业的GB/T 8424、涂料行业的GB/T 9756等。这些标准详细规定了测量的条件、方法和数据处理规则,是检测工作的依据。
检测仪器
色差色度测定分析离不开专业的检测仪器。随着光学技术和电子技术的发展,现代测色仪器在精度、速度、功能性等方面都有了长足的进步。选择合适的仪器对于获得准确的测量结果至关重要。根据测量原理和应用场景的不同,检测仪器主要分为分光光度计、色差计、色度计、光泽度计、标准光源箱等类型。
分光光度计是最精密的测色仪器,其核心原理是利用光栅或棱镜将复合光分解为单色光,然后测量样品在各波长处的反射率或透射率。现代分光光度计通常采用阵列探测器,能够实现快速、全光谱的测量。根据几何条件的不同,可分为d/8°(积分球式)和45°/0°两种主要类型。积分球式仪器能够收集样品反射的全部光线,适用于测量粗糙表面、纹理表面,以及评价整体颜色;45°/0°仪器则模拟人眼的观察条件,适用于测量光泽表面,以及评价表面外观颜色。高端分光光度计还具备SCI/SCE切换功能,可以同时获取两种模式的数据,全面评价样品的颜色特性。
色差计是一种相对经济、便携的测色仪器,采用光电积分原理,直接测量三刺激值。色差计操作简单、测量速度快,适合现场快速检测和质量控制。但由于其精度有限,通常用于合格判定而非精确的颜色传递。色度计的原理与色差计类似,主要用于测量颜色的色度坐标。
主要的检测仪器类型包括:
- 台式分光光度计:精度最高,功能齐全,适用于实验室精密测量
- 便携式分光光度计:体积小、重量轻,适用于现场检测和移动作业
- 在线测色系统:集成于生产线,实现实时、连续的颜色监控
- 非接触式测色仪:无需接触样品,适用于湿、软或敏感材料的测量
- 色差计:经济实用,适合一般工业质量控制
- 光泽度计:配合测色使用,评价表面光泽对颜色的影响
- 标准光源箱:提供标准照明条件,用于目视比色
- 透射分光光度计:专用于液体、薄膜等透明样品的测量
仪器的维护与校准也是重要环节。定期使用标准白板和黑板进行校准,可以保证仪器的长期稳定性;定期更换积分球涂层、光源等易损件,可以维持仪器的测量精度;建立仪器间的数据比对机制,可以保证不同仪器测量数据的一致性。此外,仪器的使用环境也应加以控制,避免强光直射、剧烈震动、高温高湿等不利条件。通过科学的管理和维护,可以延长仪器寿命,保证测量数据的可靠性。
应用领域
色差色度测定分析的应用领域极为广泛,几乎涵盖了所有对颜色有要求的行业。随着消费升级和品质意识的提高,颜色管理已成为产品质量控制的重要组成部分。从原材料的筛选到最终产品的检验,从生产过程的监控到市场内控的合规,色差色度测定分析发挥着不可替代的作用。
在涂料与油漆行业,颜色的准确性和一致性是最关键的质量指标之一。涂料企业需要通过色差测定来控制批间色差,确保每批次产品的颜色与标准样品保持一致;需要测定遮盖力,评价涂层的遮盖性能;需要测定白度和黄度,控制白色涂料和清漆的质量。此外,涂料的耐候性、保色性评价也需要借助色差测定,通过老化试验前后的色差变化来评价涂料的耐久性能。
纺织印染行业是色差测定应用最为成熟的领域之一。从染料的筛选、配方的制定,到生产过程的控制、成品的检验,每个环节都离不开颜色测量。纺织品色差的评价涉及多种标准,如AATCC、ISO、JIS等,不同标准适用于不同的市场和客户要求。此外,纺织品的色牢度评级(如耐光、耐洗、耐摩擦、耐汗渍等)也需要通过色差测定来进行量化评价,替代传统的灰色样卡评级方法,提高评级的准确性和一致性。
主要应用领域包括:
- 涂料与油漆:颜色质量控制、配色、遮盖力测定、老化评价
- 塑料与橡胶:色母粒质量控制、塑料制品颜色检验、老化变色评价
- 纺织印染:染料筛选、生产控制、成品检验、色牢度评级
- 印刷包装:专色控制、印刷过程监控、产品一致性检验
- 食品饮料:产品颜色评价、质量控制、添加剂检验
- 化妆品:粉底、口红、眼影等产品的颜色开发与质量控制
- 汽车制造:车身颜色匹配、内饰材料颜色控制、修补漆配色
- 建筑材料:瓷砖、石材、墙纸、地板的颜色分类与质量控制
- 电子显示:显示器色域测定、色彩校准、白点调整
- 医药行业:药品颜色检验、包装材料颜色控制
印刷包装行业对颜色的要求极为严格,特别是品牌专色的印刷。通过色差测定,印刷企业可以控制印刷过程中的颜色波动,减少废品率;可以建立颜色标准库,实现不同批次、不同工厂之间的颜色一致性。食品饮料行业利用色度测定来评价产品的品质,如油脂的色泽、果汁的颜色、烘焙食品的焦糖色等,颜色往往是消费者判断产品品质的第一要素。汽车行业则面临着更高的颜色管理挑战,车身油漆、保险杠、后视镜、内饰件等来自不同供应商的部件,必须保证颜色的完美匹配,这需要建立完善的颜色管理体系和严格的色差控制标准。
常见问题
在色差色度测定分析的实践中,经常会遇到各种各样的问题。这些问题可能涉及测量方法、仪器使用、数据处理、标准理解等多个方面。正确理解和解决这些问题,对于提高检测质量、避免误判具有重要意义。以下针对一些常见问题进行解答。
问:色差值多少算合格,多少算不合格?
答:色差合格判定并没有一个统一的标准数值,而是根据具体的应用领域、客户要求和产品特性来确定。一般来说,对于精细印刷品、高端化妆品等对颜色要求极高的产品,色差容限可能在ΔE*ab<1.0;对于一般工业产品,色差容限通常在ΔE*ab<2.0或ΔE*ab<3.0;对于一些粗糙表面或颜色要求不高的产品,色差容限可能放宽到ΔE*ab<5.0甚至更大。具体标准应由供需双方协商确定,并在合同或技术文件中明确。建议采用CIE DE2000色差公式,它对小色差的评价更为准确。
问:为什么仪器测量结果与目视评价不一致?
答:这种差异可能由多种原因造成。首先,测量条件与观察条件不一致,如仪器的测量孔径过小,无法代表整体的视觉效果;或者仪器采用SCI模式,而人眼观察的是表面颜色。其次,样品的特殊光学效应(如珠光、金属感、荧光等)可能导致仪器测量与人眼感知的差异。此外,观察者的主观因素、环境光线的影响、样品的摆放方式等都可能造成差异。解决方法是尽量使测量条件与实际观察条件相匹配,并综合考虑仪器数据与目视评价。
其他常见问题包括:
- 问:不同仪器测量的数据可以比对吗?答:理想情况下,经过严格校准的不同仪器应该得到一致的测量结果。但实际上,由于仪器的光路结构、光源、探测器等方面的差异,不同仪器测得的数据可能存在一定偏差。建议在建立颜色标准时,指定使用的仪器型号和测量条件;在进行数据比对时,先进行相关性测试。
- 问:如何处理表面有纹理或方向性的样品?答:对于有纹理的样品,应选择较大的测量孔径,并进行多点测量取平均值;对于有方向性的样品(如织物、拉丝金属),应固定测量方向,或在多个方向测量后取平均值。部分高端仪器具有旋转测量功能,可以自动消除方向性影响。
- 问:SCI和SCE模式有什么区别,应该如何选择?答:SCI(包含镜面反射)模式测量的是样品的整体颜色,适用于评价材料本身的颜色特性,常用于原材料检验、配方调整等;SCE(排除镜面反射)模式测量的是样品的表面颜色,更接近人眼的视觉效果,适用于评价产品的外观颜色,常用于成品检验。
- 问:小色差应该用什么公式评价?答:对于小色差(ΔE*ab<5),建议使用CIE DE2000色差公式,它考虑了人眼视觉系统的非线性特性,对小色差的评价更符合视觉感知。对于纺织品行业,ΔE*CMC也是常用的选择。
- 问:如何保证长期测量的稳定性?答:定期进行仪器校准,建立日常校准规程;保持测量环境的稳定,控制温度和湿度;使用标准样板进行期间核查;建立仪器间的数据比对机制;做好仪器的日常维护保养。
色差色度测定分析是一项专业性较强的技术工作,需要检测人员具备扎实的颜色理论基础和丰富的实践经验。在进行检测时,应严格遵循相关标准,正确操作仪器,科学处理数据。遇到问题时应深入分析原因,采取合理的解决方案,确保检测结果的准确可靠。随着颜色科学和仪器技术的不断发展,色差色度测定分析将在更多领域发挥更大的作用,为产品质量提升和颜色管理提供坚实的技术支撑。





























