信息概要
端部公差配合检测是针对机械零部件端部尺寸和配合关系的精密测量过程,确保零件在装配和使用中达到设计要求。该检测涉及对轴、孔等端部结构的公差范围、配合类型(如过盈配合、间隙配合)进行验证,以防止装配失效、降低磨损、提升设备运行稳定性。在现代制造业中,端部公差配合检测是质量控制的关键环节,直接影响产品的互换性、寿命和安全性,广泛应用于汽车、航空航天、精密仪器等领域。
检测项目
- 端部直径公差
- 端部圆度误差
- 端部圆柱度
- 端部直线度
- 端部平行度
- 端部垂直度
- 端部同轴度
- 端部对称度
- 端部位置度
- 端部跳动
- 端部全跳动
- 端部表面粗糙度
- 端部角度公差
- 端部长度尺寸
- 端部锥度
- 端部螺纹参数
- 端部配合间隙
- 端部过盈量
- 端部硬度
- 端部材料成分
- 端部热处理状态
- 端部涂层厚度
- 端部耐磨性
- 端部抗腐蚀性
- 端部尺寸稳定性
- 端部疲劳强度
- 端部几何公差
- 端部装配力
- 端部密封性能
- 端部振动测试
检测范围
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
- 轴类端部
- 孔类端部
- 齿轮端部
- 轴承端部
- 法兰端部
- 螺纹端部
- 锥度端部
- 套筒端部
- 活塞端部
- 连杆端部
- 凸轮端部
- 销轴端部
- 键槽端部
- 花键端部
- 密封圈端部
- 连接器端部
- 管道端部
- 阀门端部
- 泵体端部
- 涡轮端部
- 电机轴端部
- 减速机端部
- 联轴器端部
- 导轨端部
- 滑块端部
- 弹簧端部
- 夹具端部
- 模具端部
- 工具端部
- 结构件端部
检测方法
检测报告可以为您解决:产品性能提升改进科研项目立项与结题依据内部科研新品把控生产工艺改进与失效分析
- 三坐标测量法:使用三坐标测量机进行高精度三维尺寸和形位公差检测
- 光学投影法:通过投影仪放大端部轮廓进行对比测量
- 激光扫描法:利用激光扫描技术获取端部表面点云数据
- 气动量仪法:基于气流变化测量端部尺寸和配合间隙
- 千分尺测量法:手动使用千分尺测量端部直径和长度
- 卡尺测量法:使用游标卡尺进行快速尺寸检测
- 显微镜观察法:通过显微镜检查端部微观形貌和缺陷
- 硬度测试法:采用洛氏或布氏硬度计检测端部材料硬度
- 粗糙度仪法:使用表面粗糙度仪测量端部表面质量
- 螺纹规检测法:专用螺纹规检查端部螺纹参数
- 塞规和环规法:用于检测孔和轴的端部配合尺寸
- 影像测量法:通过CCD相机进行非接触式尺寸测量
- 超声波检测法:利用超声波评估端部内部缺陷
- 磁粉探伤法:检测端部表面和近表面裂纹
- 渗透检测法:使用渗透液显示端部表面缺陷
- 振动测试法:分析端部在动态负载下的性能
- 热成像法:通过红外热像仪监测端部温度变化
- 金相分析法:对端部材料进行微观组织观察
- 疲劳试验法:模拟实际工况测试端部耐久性
- 装配测试法:实际装配验证端部配合性能
检测仪器
- 三坐标测量机
- 光学投影仪
- 激光扫描仪
- 气动量仪
- 千分尺
- 游标卡尺
- 显微镜
- 硬度计
- 表面粗糙度仪
- 螺纹规
- 塞规
- 环规
- 影像测量系统
- 超声波探伤仪
- 磁粉探伤设备
端部公差配合检测为什么对机械装配至关重要?端部公差配合检测确保零件尺寸和形位公差符合设计标准,避免装配过紧或过松,减少磨损和故障,提升设备可靠性和寿命。
端部公差配合检测常用哪些标准?常见标准包括ISO 286用于尺寸公差、ISO 1101用于几何公差,以及行业特定的ASME或DIN标准,确保检测结果具有可比性和国际认可性。
如何选择端部公差配合检测方法?选择方法需考虑零件尺寸、精度要求、批量大小和成本,例如高精度大批量生产适合自动化三坐标测量,而小批量可用手动工具如千分尺。
机构信息
机构名称:北京中科光析科学技术研究所
简称:中析研究所
单位性质:集体所有制(股份合作)科研检测单位
隶属单位:北京前沿科学技术研究院
机构定位:以科研检测为主的科学技术研究机构;第三方分析测试技术服务单位
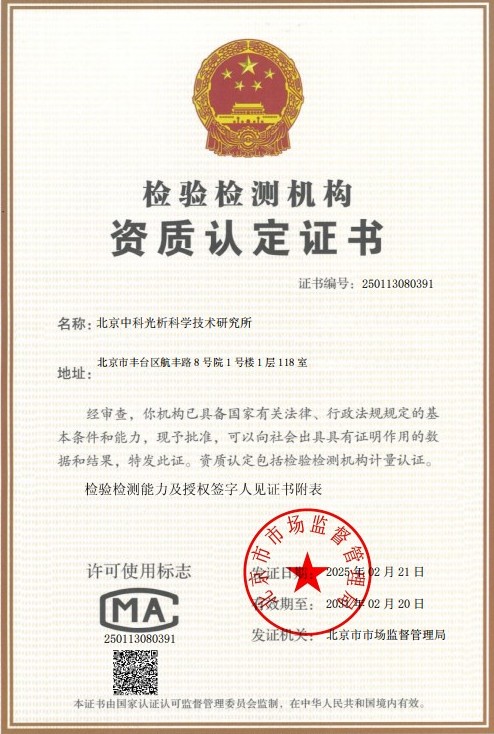
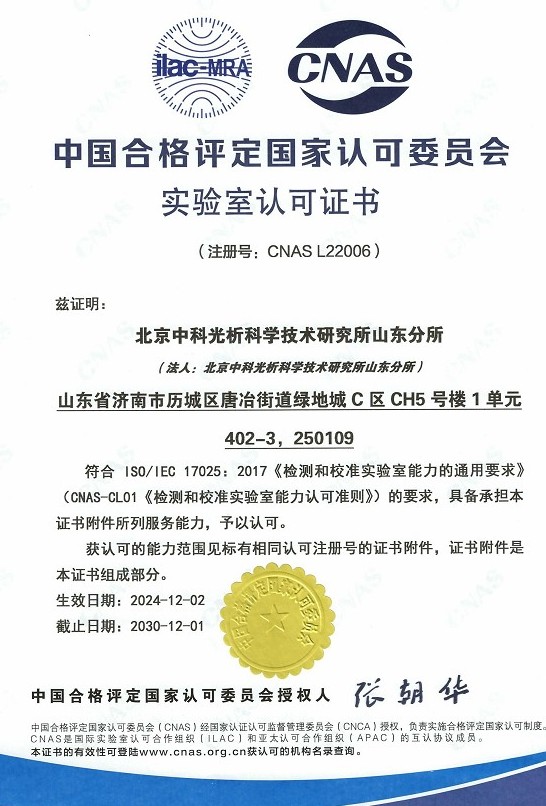
资质认可:旗下实验室获得CMA检验检测机构资质认定与CNAS实验室认可
机构荣誉:国家高新技术企业、中关村高新技术企业
检测方针:公正、科学、准确、满意
执业原则:严谨、诚信
经营理念:以客户需求为中心,真正解决顾客难题
服务内容:研发设计、分析检测、试验验证、共性加工、信息及知识产权等
服务行业:航空航天、军工科研、高端制造、新能源与节能环保、石油化工、生物医药、电子信息、新材料研发、汽车及轨道交通、建筑建材等