技术概述
注射器密合性正压特性测试是评价一次性使用无菌注射器在内部正压条件下密封性能的关键检测项目,通过向注射器器身内施加并保持规定压力,考察外套与活塞之间的密合程度,判断药液是否存在泄漏风险。
检测样品
本测试适用的检测样品为一次性使用无菌注射器,涵盖二件套、三件套等常见结构,规格包括1mL、2mL、5mL、10mL、20mL、50mL等公称容量,样品可以为带针注射器或单独供应的器身。送检样品应处于完好包装状态且在有效灭菌期内,包装无破损、无污染,运输与贮存过程应避免挤压、高温和阳光直射,防止密封件性能在检测前受到影响。
为保证测试结果的代表性,建议按批次抽样送检,每个规格的送样数量一般不少于二十支,其中一部分用于正式测试,其余作为平行复测或备样。检测前,样品需在标准实验室环境中放置不少于四小时,使样品温度与环境达到平衡,消除温度差异对活塞密封配合的干扰。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
1. 注射器密合性正压特性测试(核心项目)
该项目的核心考察指标为注射器在规定正压条件下的抗液体泄漏能力。检测时以水为介质,使注射器内部达到标准规定的压力值,并在规定时间内保持压力稳定,重点观察活塞与外套内壁之间的密封面有无液体渗出、滴落或形成连续液流,同时关注锥头出口的封堵状态。通过该测试可以直接评估注射器在临床推注药液过程中发生泄漏的可能性,是衡量产品密封质量最直接的依据。
2. 液体泄漏性能检测
液体泄漏性能检测与正压密合性密切相关,主要涵盖两个部位:一是活塞与外套之间的器身泄漏,二是锥头与堵头、针座或配套器具连接处的接口泄漏。检测过程需分别记录泄漏部位、泄漏形态与泄漏程度,为分析密合性缺陷的来源提供数据支撑。
3. 活塞滑动性能与配合特性
活塞的滑动性能直接影响密合效果。滑动力过小可能导致活塞与外套贴合不够紧密,在正压环境下容易出现泄漏;滑动力过大则可能引起密封部位过度变形或推注困难。该项目通过测定启动力与平均推、拉力,评估活塞与外套的配合公差是否合理,硅化润滑是否均匀,从结构层面分析密合性表现。
4. 器身结构与外观完整性检查
外套内壁的划痕、气泡、毛刺,活塞的缺损、杂质与尺寸偏差,都可能成为潜在的泄漏通道。该项目通过外观检查与关键尺寸测量,排查影响密合性的结构性缺陷,为正压测试结果提供辅助分析手段,帮助定位质量问题的根源。
检测方法
1. 标准方法:注射器密合性正压特性测试流程
标准方法依据GB/T 15810-2019《一次性使用无菌注射器》及ISO 7886-1等标准的相关要求执行,基本流程如下:
- 样品准备:从包装中取出注射器,检查外观无异常,吸入公称容量的水并充分排尽气泡;
- 出口密封:以专用堵头或密封夹具封堵锥头出口,确保封堵部位自身不发生泄漏;
- 建立压力:通过机械加载方式对活塞施加轴向压力,使器身内部达到标准规定的压力值;
- 保压观察:在规定时间内保持压力稳定,观察活塞与外套之间、封堵接口处有无液体泄漏或异常液滴;
- 结果判定:记录压力值、保压时间及泄漏现象,对照标准要求作出合格与否的判定。
测试过程中应控制加载速度,避免压力冲击造成假性泄漏或样品损伤。若对结果存疑,可用备样进行平行复测,以多次一致的结果作为最终判定依据,确保结论的可靠性。
2. 快速检测与自动化测试技术
随着检测技术的发展,自动化正压测试设备正逐步替代传统人工加压方式。设备通过步进电机或气液传动系统精确控制压力输出,配合高精度压力传感器实时采集压力曲线,一旦压力出现异常下降即可自动提示泄漏风险,显著提高检测效率与结果一致性。此外,还可采用气泡观察法作为快速筛查手段:将加压后的注射器浸入透明水槽,观察密封面有无连续气泡逸出。该方法操作简便、现象直观,适合生产过程中的在线抽查与不同批次样品之间的比对验证。
检测仪器
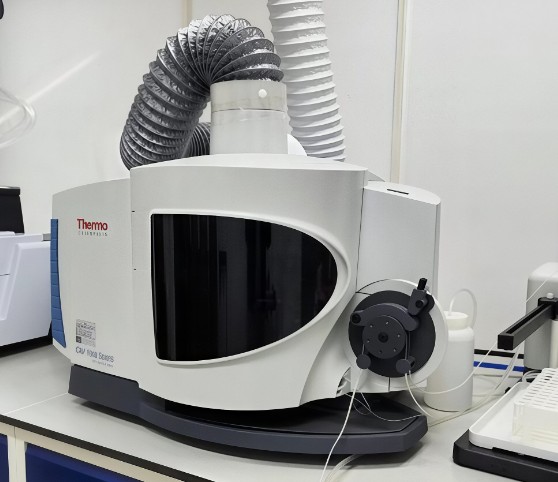
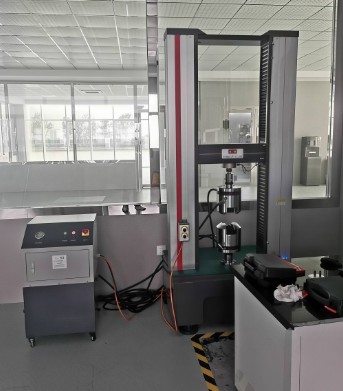
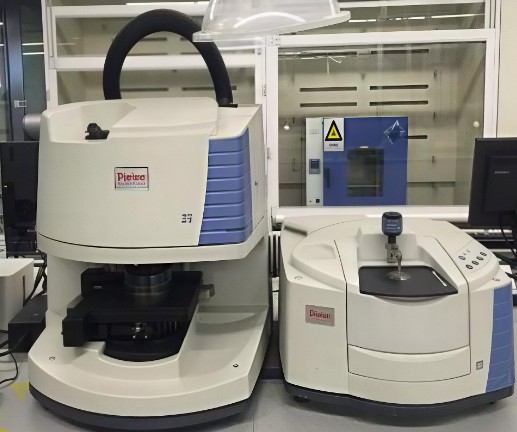
注射器密合性正压特性测试主要依托专用的正压测试设备完成,并配合一系列辅助装置构成完整的测试系统。常用仪器与设备包括:
- 正压密合性测试仪:核心设备,具备压力设定、保压计时与自动判定功能,配备注射器专用夹持机构;
- 压力传感器与数显控制单元:实时监测器身内部压力变化,保证压力控制精度;
- 鲁尔圆锥接头堵头与密封夹具:适配标准圆锥接头,兼容不同规格的注射器;
- 透明恒温水槽与温度计:用于气泡观察法快速筛查及测试介质温度控制;
- 计时装置与数据记录系统:记录保压时间、压力曲线等测试数据,便于追溯与分析;
- 放大镜、卡尺等量具:用于外观缺陷检查与关键尺寸复核。
所有仪器应定期进行校准与维护,压力传感器与计时装置的示值误差需控制在允许范围内,以保证测试数据的准确性与可重复性。
常见问题
问题一:注射器密合性正压特性测试的检测周期是多久?
一般情况下,该项测试的检测周期为7-15个工作日。实际周期受多种因素影响,包括检测项目的数量、送样规格与样品数量、所选方法的复杂程度以及样品状态调节所需的时间等。如有紧急需求,可提前沟通加急安排,在设备与人力条件允许的情况下适当缩短周期;反之,若涉及多规格大批量样品或需要多轮平行复测,周期则可能相应延长。
问题二:注射器密合性正压特性测试的检测价格是多少?
检测价格无法一概而论,主要取决于检测项目的具体内容、所选用的检测方法、送样数量与规格种类、检测周期要求以及是否需要加急处理等因素。单项测试与多项目组合测试的费用差异较大,不同规格样品的测试成本也不相同。建议在送检前与检测方充分沟通,提供样品规格、数量及检测需求清单,即可获得针对性的报价方案。
问题三:测试中出现泄漏的常见原因有哪些?
常见原因包括:活塞与外套配合公差不合理,密封面贴合不够紧密;活塞硅化润滑不均匀或缺失,导致局部密封阻力异常;外套内壁存在划痕、气泡或毛刺,形成细小泄漏通道;锥头封堵不到位造成接口处渗漏。此外,样品在运输或预处理过程中受到挤压、高温影响,也可能导致密封性能暂时下降。
问题四:测试用水和水温有什么要求?
标准方法一般以蒸馏水或纯化水作为测试介质。水温对密封件性能有一定影响:温度过高可能使活塞材料软化、润滑涂层流失,温度过低则可能使密封配合偏紧,均会干扰测试结果。因此测试应在标准规定的环境条件下进行,常用实验室温度为18℃~28℃,具体水温要求以所依据的标准条款为准。
问题五:不同规格的注射器测试压力是否一样?
不完全一样。压力设定与注射器的公称容量、结构形式及所依据的标准条款密切相关。小规格注射器器身细小、活塞直径小,其压力建立方式与保持要求与大规格产品存在差异。检测时应按照产品对应的执行标准确定压力参数,不能简单套用统一的数值。
问题六:检测前样品需要进行哪些状态调节?
样品送抵实验室后,应在标准环境条件下放置一段时间,使其温度与环境温度达到平衡,通常不少于四小时。同时应检查样品包装的完整性,剔除包装破损、灭菌失效或明显受污染的样品。状态调节的目的在于消除运输温度差异与环境湿度变化对密封材料性能的影响,保证各批次样品测试条件的一致性。