技术概述
汽车塑料件高低温色差测试是评估汽车内外饰塑料零部件在极端温度条件下颜色稳定性的专项检测技术,通过量化环境处理前后色差数值的变化,判断材料配方与表面处理工艺的耐温变色能力。该项测试在汽车零部件质量管控体系中占据重要位置,对保障整车外观一致性与零部件批次稳定性具有关键意义。
检测样品
该项测试的检测样品主要来源于汽车生产制造环节中的各类塑料零部件,涵盖外饰件与内饰件两大类别。送检样品既可以是完整零部件,也可以是按照标准要求制备的平板样片或专门制作的色板,具体形式可根据委托方的检测需求与评价目的确定。常见的检测样品包括:
- 外饰类:前后保险杠本体、散热器格栅、车身外侧围板、轮眉、后视镜外壳、门外把手、外水切等;
- 内饰类:仪表板、副仪表板、车门内饰板、A/B/C柱护板、顶棚饰条、中控面板、出风口框架等;
- 功能操作件:组合开关按钮、按键面板、换挡球头、储物盒盖板等;
- 材料类型:PP、ABS、PC、PC/ABS合金、PA、POM、PVC、TPO及各类改性聚烯烃等,表面状态包括免喷涂、喷涂、电镀、水转印、IMD等工艺形式。
为保证测试结果的代表性与可比性,样品表面应清洁、无划伤、无油污及明显瑕疵,色差测试区域应平整且面积满足测色仪器的测量孔径要求。通常建议每种状态准备不少于三件平行样品,以便进行数据统计并降低偶然误差对结论的干扰。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
围绕汽车塑料件在温度应力作用下的颜色变化,检测项目体系从基础色度参数、核心色差项目到关联性能评价逐层展开,形成完整的技术评价链条。
1. 基础色度指标测定
基础色度指标是所有色差评价的数据基础,主要依据CIE标准色度系统对样品颜色进行定量表征。测试通常在D65标准光源、10°视场条件下进行,测定项目包括明度指数L*、红绿轴色度指数a*、黄蓝轴色度指数b*,以及由此计算得出的色差总值ΔE*ab与分量差值ΔL*、Δa*、Δb*。其中ΔL*反映明暗程度的变化,Δa*反映红绿方向的偏移,Δb*反映黄蓝方向的偏移,分项数据有助于分析变色的具体方向与产生原因,为材料配方改进提供线索。
2. 汽车塑料件高低温色差测试核心项目
汽车塑料件高低温色差测试的核心项目包括高温暴露色差、低温暴露色差以及高低温循环色差三类。高温暴露色差考察样品在规定高温(如80℃、100℃、120℃等)环境下保持一定时间后的颜色变化,主要识别材料热氧变色倾向;低温暴露色差考察样品在低温(如-30℃、-40℃)环境中放置后的颜色偏移,关注材料低温状态下的光学稳定性;高低温循环色差则模拟实际使用中反复经历温差的条件,评价材料在多次温度交变后的颜色累积变化。三类项目分别对应不同的使用场景,能够较全面地刻画塑料件对温度的敏感性。
3. 温度循环后的颜色稳定性评估
除单次暴露测试外,还需对样品经历多次温度循环后的颜色稳定性进行系统评估。该项目通过设置高温保持、低温保持及快速温度转换的循环谱,使样品承受交变热应力,循环次数依据产品技术要求设定。评估内容包括循环后色差总值的变化幅度、随循环次数增加的变色趋势,以及颜色变化是否出现饱和、加速恶化等异常现象,从而判断材料在长期温度交变条件下的颜色耐久性。
4. 关联外观性能评价
颜色变化往往并非孤立发生,常与光泽、表面形貌的改变相伴出现。因此在主检项目之外,通常同步开展光泽度变化测试、表面失效检查(如发白、发花、起雾、气泡、开裂、翘曲变形等)以及目视比色评价,将仪器测量数据与人工目视结果相互印证,提高评价结论的完整性与可靠性。
检测方法
检测方法的规范性直接决定数据的有效性,目前该项测试以标准化的环境试验流程为主体,辅以快速筛查手段,构成层次分明的技术方法体系。
1. 标准化的汽车塑料件高低温色差测试流程
标准化的汽车塑料件高低温色差测试流程一般包括样品状态调节、基准色测量、环境暴露试验、恢复处理与复测、数据处理五个阶段。首先将样品在标准环境(温度23℃±2℃、相对湿度50%±5%)下调节至稳定状态;随后使用分光测色仪在规定测量条件下测量基准色度值;再将样品置于高低温试验箱中,按设定的温度谱进行高温、低温或循环暴露;试验结束后将样品放回标准环境恢复规定时间,待表面温度与湿度达到平衡后于相同测量位置复测色度值;最后计算各通道色差数据,与技术限值进行比对判定。测量时应固定测量点并做好位置标记,确保前后两次测量位置一致,必要时采用多点测量取平均值的方式降低局部颜色不均匀性的干扰。
2. 辅助评价与快速筛查方法
在标准流程之外,多种辅助方法可用于提升评价效率或补充信息。目视比色法在标准光源箱内由经训练的评价人员将样品与标准板进行比对,适用于快速判断整体色差等级;光泽度变化测试与色差测试同步开展,用于分析表面光学状态的综合变化;针对开发阶段的材料筛选,可采用加速条件下的短时高温暴露试验进行快速筛查,先行剔除变色倾向明显的材料方案,再进入完整流程验证。多种方法配合使用,能够在保证结论严谨性的同时缩短评价周期。
检测仪器
汽车塑料件高低温色差测试的顺利实施依赖一系列专业仪器设备的协同配合,设备的精度等级与校准状态直接关系到测量数据的可靠性。常用设备包括:
- 高低温试验箱:提供-40℃至150℃甚至更宽范围的温度环境,具备程控升降温与循环功能,温度波动度与均匀性满足相关标准要求;
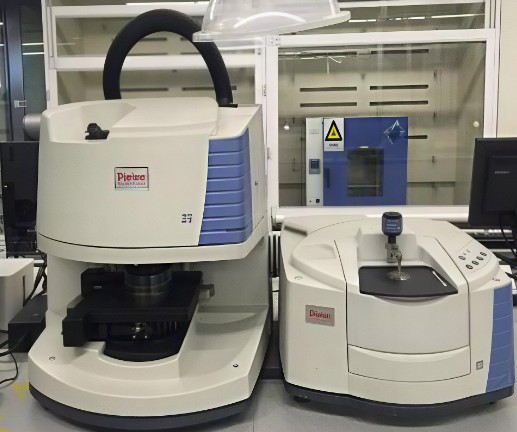
- 分光测色仪:核心测色设备,常见测量几何条件包括d/8°积分球式与45°/0°式,可输出完整的色度参数与光谱反射曲线;
- 便携式色差仪:适用于体积较大的完整零部件的现场快速测量;
- 光泽度仪:按60°、20°等几何角度测定样品表面光泽,用于关联分析;
- 标准光源箱:配备D65、A光源等多种照明条件,为目视评价提供统一环境;
- 温湿度数据记录设备:监测试验箱内环境参数,保障试验过程可追溯。
所有测色类仪器在测试前均需进行白板校准,试验箱需定期开展温度校验,通过规范化的设备管理,确保每一组色差数据具备良好的重复性与再现性,为质量判定提供坚实的数据支撑。
常见问题
问题一:汽车塑料件高低温色差测试的检测周期是多久?
该项测试的检测周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与温度谱的复杂程度是首要因素,单点恒温暴露与多循环交变试验所需的时间差异明显;样品数量与平行样件数会影响装机与测量环节的工作量;若方案中包含较长的恢复调节时间或多项关联测试,周期也会相应延长。对于时间紧迫的委托需求,可与服务方沟通加急安排,通过并行调度设备资源等方式压缩整体周期。
问题二:汽车塑料件高低温色差测试的检测价格是多少?
检测价格受多重因素综合影响,通常没有统一固定的标准。主要影响因素包括所选检测项目的种类与数量、采用的测试方法与温度谱复杂程度、送检样品的数量与尺寸、是否需要多项关联测试组合开展,以及检测周期的缓急安排等。项目组合越复杂、样品量越大,投入的设备机时与人工成本相应越高。建议在委托前与服务方详细沟通测试需求,由对方根据具体方案出具正式报价,从而获得准确的费用信息。
问题三:色差值ΔE控制在多少范围内算合格?
合格判定没有统一的绝对数值,通常依据产品图纸、技术协议或供需双方约定的标准执行。一般而言,位于驾驶员视野区域的零部件色差限值更严格,高光表面的容差往往比纹理表面更小。常见的技术要求中,ΔE*ab限值多在0.5至1.5之间,具体取值需结合零部件安装位置、表面状态与相邻部件的匹配关系综合确定。
问题四:高低温测试的温度范围如何确定?
温度范围主要依据零部件的实际使用环境与技术规范确定。内饰件通常重点关注高温环境下的变化,试验温度多在80℃至110℃区间;外饰件及发动机舱周边零部件需考虑极端低温,常设置-30℃至-40℃的低温条件;对于使用环境严酷的部件,温度上限可达120℃以上。具体参数一般由整车技术标准或双方约定的试验规范明确规定。
问题五:哑光件与高光件的色差测试有什么区别?
两者的测试原理相同,但细节处理存在差异。高光表面镜面反射成分高,测量时对仪器测量几何条件与样品放置状态更为敏感,需确保样品平整贴合测量口;哑光或纹理表面存在较强的表面散射与纹理方向性,建议采用积分球式测量条件并进行多点测量取平均,以降低纹理引起的读数波动。此外,哑光件通常还需同步关注光泽与雾影的变化,以便综合判断外观状态。
问题六:样品测试前需要进行哪些预处理?
样品预处理是保证数据可比性的关键步骤。常规做法包括:清洁样品表面,去除脱模剂、油污与灰尘;在标准环境条件下进行状态调节,使样品温度与湿度达到平衡;检查并标记测量区域,避开划伤、缩孔等缺陷位置;对尺寸较大或存在内应力的制件,必要时先行外观检查确认无变形。预处理完成后再进行基准色测量,确保前后数据具备一致的初始条件。