技术概述
汽车线束胶粘剂剥离检测是通过标准化剥离试验量化胶粘剂与线束外被材料、绝缘胶带或固定基材之间粘接强度的测试技术,可客观评价粘接界面的结合质量、失效模式与耐久性能。该检测广泛应用于汽车整车制造、线束加工与胶粘剂研发等领域,是保障整车电气系统可靠性与行车安全的重要质量控制环节。
检测样品
送检样品应取自实际生产线或按代表性工艺制备,材质、牌号、厚度与固化条件需与实际使用状态保持一致。常见的检测样品类型包括:
- 线束固定用双面胶带、泡棉胶带及其与车身钣金、线束外被材料的粘接样件;
- 线束缠绕用绒布胶带、PVC胶带、布基胶带及其搭接与对贴组合试样;
- 热熔胶、丁基胶、丙烯酸酯胶粘剂与PVC护套、波纹管、海绵条等基材的粘接试样;
- 整车线束总成上的胶粘固定点、分支绑扎点及过孔保护部位的实际取样件;
- 经高温、高湿、冷热循环或盐雾等环境老化处理后的粘接对比样品。
样品尺寸与数量应满足相应试验标准的要求,剥离类试验每组通常不少于5个平行试样;样件制备完成后需在标准环境下放置足够时间,使粘接界面充分固化稳定,同时应随附材质说明、工艺参数与储存条件等背景信息,便于检测结果的分析与判定。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
1. 汽车线束胶粘剂剥离检测之剥离强度测试
剥离强度是评价粘接质量最核心的指标,主要测定胶粘剂与基材分离时单位宽度所需的剥离力。依据粘接结构的不同,可分别开展90°剥离、180°剥离与T型剥离测试,记录剥离力峰值、平均值、最小值以及剥离力曲线的波动形态,判断粘接的均匀性与稳定性。
- 90°剥离强度:模拟胶带与基材垂直分离时的受力状态;
- 180°剥离强度:评价柔性胶粘材料贴附于刚性或柔性基材的粘接性能;
- T型剥离强度:测定两个柔性材料粘接界面分离所需的力;
- 剥离力保持率:对比老化前后剥离强度变化,评估粘接耐久性。
2. 粘接界面失效分析
失效模式分析用于判断剥离破坏发生的位置与机理,是解读剥离数据的重要依据。通过观察剥离后的界面形貌,可区分界面破坏、内聚破坏与混合破坏三种类型,并测定各类型所占面积比例,同时评价残胶量、胶层转移情况及基材表面损伤程度,为改进表面处理工艺与胶粘剂配方提供明确方向。
3. 环境耐受性能评估
汽车线束长期处于发动机舱高温、底盘湿热、盐雾腐蚀等复杂环境中,胶粘接头的环境耐受性直接影响使用寿命。该项目通过老化前后剥离强度的对比,量化粘接性能的衰减程度,主要涵盖以下条件:
- 高温老化:80℃至150℃条件下长时间放置后的剥离强度保持情况;
- 湿热老化:高温高湿环境下胶层水解与界面弱化程度;
- 冷热循环:-40℃至高温区间反复冲击后的粘接可靠性;
- 盐雾腐蚀:模拟冬季融雪剂与沿海高盐环境对粘接界面的侵蚀;
- 耐液体介质:接触机油、制动液、玻璃清洗剂等化学品后的性能变化。
4. 配套粘接性能指标
除剥离强度外,与线束胶粘剂使用性能相关的其他指标也常纳入检测范围,包括初粘力、持粘力、拉伸剪切强度、胶层厚度、断裂伸长率以及胶粘剂与线束外被材料的相容性等。这些项目可与剥离测试结果相互印证,全面刻画材料在实际工况下的综合表现。
检测方法
1. 汽车线束胶粘剂剥离检测的标准试验方法
标准试验方法是获得可比、可复现数据的基础。实验室通常依据国家标准、行业标准及整车企业技术规范开展测试,如GB/T 2790、GB/T 2791、GB/T 2792以及ASTM D3330、ISO 8510系列方法,将标准尺寸的粘接试样固定于专用夹具,以恒定速率连续剥离,由力值传感器采集全程剥离力并计算强度指标。常用方法包括:
- 柔性材料对刚性基材的180°剥离试验;
- 柔性材料对柔性材料的T型剥离试验;
- 浮辊法剥离试验,适用于高强度、难分离的粘接结构;
- 压敏胶粘带低速与高速剥离力测定方法。
试验过程中需严格控制剥离角度、分离速度与环境温湿度等条件,试样破坏后按标准规定剔除非正常破坏数据,以有效试样的算术平均值作为最终结果,确保数据的准确性与一致性。
2. 快速检测与工艺验证技术
在生产现场与工艺开发阶段,快速检测技术可在短时间内获得粘接质量的初步评价。手工剥离与工装辅助剥离通过观察破坏类型快速筛查异常批次;拉力计手持式测试用于产线抽检与来料验证;小样加速老化结合剥离对比试验,可在较短时间内评估胶粘体系的环境适应性,为工艺参数调整提供及时反馈。快速筛查结果与标准试验数据相互对照,可构建完整的质量评价闭环。
检测仪器
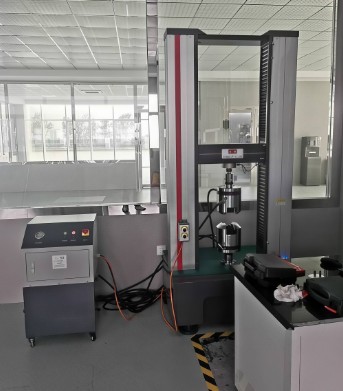
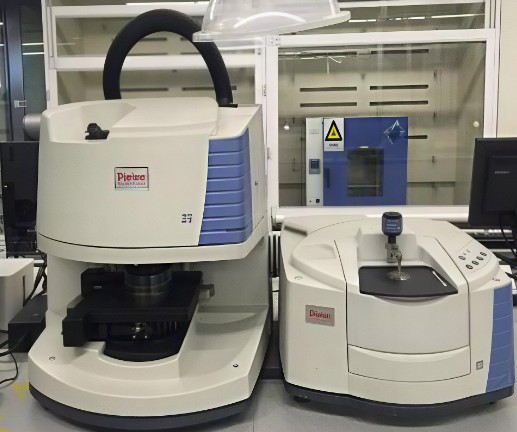
汽车线束胶粘剂剥离检测对力值精度、夹具结构与数据采集系统均有较高要求,仪器配置需覆盖力学测试与老化模拟两大类设备,常用仪器如下:
- 万能材料试验机:配高精度力值传感器,满足不同量程剥离力测试需求;
- 90°剥离夹具、180°剥离夹具与T型剥离夹具:保证剥离角度恒定与受力稳定;
- 浮辊剥离装置:适用于高强度粘接结构的剥离测定;
- 高低温试验箱与冷热冲击试验箱:提供温度老化与循环冲击环境;
- 恒温恒湿试验箱与盐雾试验箱:模拟湿热、盐雾等腐蚀环境;
- 初粘性测试仪与持粘性测试仪:测定胶粘带的配套粘接性能;
- 测厚仪与影像测量仪:精确测定胶层厚度与粘接宽度。
试验前应对设备进行校准与状态确认,力值示值误差、拉伸速度精度需满足相关标准要求,环境箱的温度与湿度偏差应控制在规定范围内,以保证测试条件的一致性与数据的可靠性。
常见问题
问题一:汽车线束胶粘剂剥离检测的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、样品数量越大,所需时间相应延长;若试验包含高温老化、湿热老化、冷热循环等预处理环节,周期会明显增加;方法复杂程度不同也会带来差异,单一剥离强度测试较快,涉及多角度剥离与失效分析的组合项目则耗时更长。如有明确的交付节点,可与检测方沟通确认是否支持加急处理。
问题二:汽车线束胶粘剂剥离检测的检测价格是多少?
检测价格受多个因素综合影响,主要包括所选检测项目的数量与类型、采用的测试方法、送检样品数量、是否包含老化预处理环节,以及检测周期要求等。常规单项测试与多项目组合、标准流程与加急服务的费用差异较大,难以一概而论。建议在送检前明确测试需求与样品信息,与检测服务方直接沟通具体方案,获取针对性的报价。
问题三:剥离测试中90°和180°剥离应如何选择?
选择依据主要是粘接结构与基材刚性。当柔性胶粘材料贴附于刚性基材(如车身钣金、塑料支架)时,通常采用180°剥离评价界面粘接力;当粘接件在实际使用中主要承受垂直方向的剥离载荷时,宜采用90°剥离;两个柔性材料之间的粘接则适用T型剥离。测试角度选择不当会导致数据失去可比性,送检前应结合实际工况与产品规范确定试验方案。
问题四:剥离强度偏低通常由哪些原因引起?
常见原因包括:基材表面清洁不足,残留脱模剂、油污或粉尘;表面处理方式与胶粘剂不匹配,表面能偏低导致润湿不良;胶层涂布不均或厚度偏离工艺窗口;固化时间、温度或压力未达到要求,粘接未充分建立;材料储存超期或储存条件不当引起胶粘剂性能劣化;环境老化导致胶层水解、增塑剂迁移等。结合失效模式分析可快速定位主要原因,指导针对性改进。
问题五:送检样品在制备和运输中需要注意什么?
样品应按标准规定的尺寸与搭接长度制备,粘接面避免手指直接触碰与二次污染;制样后需在标准温湿度环境下放置足够养护时间再行测试;运输过程中应防止高温、暴晒、受潮与挤压变形,胶粘面之间用隔离材料分隔,避免粘连破坏;每件样品宜标注材质、工艺与批次信息,确保样品状态与送检资料一一对应。
问题六:环境老化处理对剥离检测有什么意义?
线束在整车服役中长期承受温度交变、湿热、盐雾与化学介质的作用,常温剥离数据无法完全反映长期可靠性。通过老化前后剥离强度对比及失效模式观察,可以量化胶粘体系的性能衰减趋势,筛选耐候性不足的材料组合,为选材与工艺改进提供数据支撑,降低装车后出现固定松脱、异响或磨损等隐患的风险。