技术概述
车用胶粘剂高温剥离测试是评价汽车胶粘剂在高温工况下粘接可靠性的关键手段,通过模拟发动机舱、排气系统周边等高温环境,测定胶层与基材界面的剥离强度。随着汽车轻量化推进,胶接逐步替代部分焊接与机械连接,该测试已成为整车制造质量控制体系的重要环节,为材料选型与工艺优化提供数据支撑。
检测样品
开展车用胶粘剂高温剥离测试前,样品的制备质量与状态调节直接决定数据的代表性和可比性。试样通常由待测胶粘剂与典型汽车基材粘接而成,基材涵盖冷轧钢板、镀锌钢板、铝合金板、玻纤增强复合材料以及ABS、PP等工程塑料,具体组合依据胶粘剂的实际使用部位确定。
常见的送检样品类型包括:
- 结构粘接用环氧类、聚氨酯类胶粘剂剥离试样;
- 折边胶、点焊密封胶等车身制造专用胶样件;
- 内饰粘接用丙烯酸类胶粘剂、热熔胶膜与双面胶带;
- 动力电池模组灌封、导热粘接用样品;
- 按客户指定基材、胶层厚度与工艺条件制备的定制化标准试样。
样品数量建议每个温度点、每种条件不少于五件平行样,试样宽度、粘接长度与胶层厚度需符合相应标准要求。送检前应明确固化条件(温度、时间、压力)与养护周期,必要时注明表面处理方式,如脱脂、打磨或底涂处理,以确保实验室测试条件与实际生产工艺保持一致,避免因制备差异导致数据失真。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
检测项目围绕高温剥离性能及其影响因素展开,覆盖强度指标、耐温性能、环境老化耐受与失效分析等多个维度,共同构成完整的高温粘接性能评价体系,可满足不同开发阶段与验证目的的测试需求。
1. 车用胶粘剂高温剥离测试的核心强度指标
核心强度指标包括180°剥离强度、90°剥离强度、T型剥离强度与浮辊剥离强度。测试时将试样置于设定温度环境中保温至热平衡状态,随后以规定速度连续剥离,记录剥离过程中的峰值力与平均剥离力,并换算为单位宽度的剥离强度。常规温度点涵盖80℃、100℃、125℃、150℃与180℃,可根据胶粘剂实际服役温度选取,也可设置多个温度梯度绘制剥离强度随温度变化的曲线,全面表征粘接性能的温度依赖性。
2. 耐高低温交变性能
汽车在实际使用中经历季节更替与冷启动冲击,胶接部位反复承受温度循环应力。该项目通过高低温交变试验模拟此类工况,将试样在低温与高温之间循环若干次后,恢复至常温或高温状态进行剥离测定,考察剥离强度保持率,并检查粘接界面是否出现开裂、脱胶、起泡等异常,评估胶粘剂抵抗热疲劳的长期能力。
3. 环境老化后的剥离性能
高温往往与湿热、介质浸渍等因素耦合作用,单一高温数据难以反映真实服役状况。该项目将试样先行开展热空气老化、湿热老化、盐雾、耐油及耐冷却液等预处理,再在设定温度下进行剥离测定,比较老化前后强度的变化幅度,判断胶粘剂在复杂环境下的耐久性,为产品寿命评估提供依据。
4. 失效模式与界面分析
剥离测试完成后,需对破坏界面进行宏观与微观观察,判定失效形式属于内聚破坏、界面破坏还是混合破坏,并统计各类型所占面积比例。失效模式直接反映胶层自身强度与界面附着力的相对水平:内聚破坏比例高说明界面处理充分、附着力充足;界面破坏偏多则提示表面清洁、底涂选择或固化工艺存在改进空间。该项分析是解释强度数据、定位工艺短板的重要补充手段。
检测方法
检测方法以标准化流程为基础,结合高温环境模拟与老化预处理技术,确保测试条件可控、过程规范、数据可比,为不同批次产品之间的横向对比创造条件。
1. 标准化的车用胶粘剂高温剥离测试流程
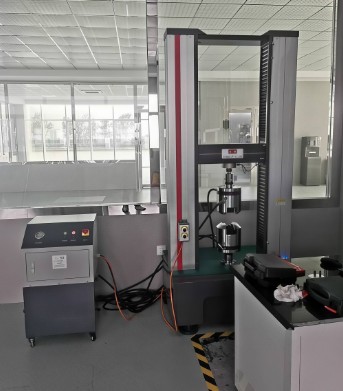
标准流程包括样品制备、固化养护、状态调节、高温保温与剥离加载五个阶段。试样按标准规定制备并完全固化后,在标准温湿度环境下状态调节至少24小时;测试时将试样装夹于配备高温环境箱的万能试验机上,在目标温度下保温规定时间,使胶层与基材整体达到热平衡;随后以恒定速度连续剥离,系统自动记录力值—位移曲线,取稳定剥离段计算平均剥离强度与峰值强度。常用剥离方法依据GB/T 2790、GB/T 2791等相应标准执行,柔性材料与刚性基材的组合可选用浮辊剥离方式,软质薄片对软质薄片的粘接则多采用T型剥离方式。
2. 高温老化与预处理方法
针对需要评估长期耐热性的样品,先将其置于热空气老化箱中,在规定温度下存放数小时至数千小时,模拟不同服役年限的高温暴露;湿热老化则在恒温恒湿条件下进行,重点考察水分渗入对粘接界面的弱化作用;耐介质试验将试样浸入发动机油、冷却液、玻璃清洗液等液体中保持规定时间后取出。预处理完成后,统一在设定温度点开展剥离测定,通过强度保持率量化老化影响程度,形成前后对照数据链。
3. 数据处理与结果评定
每组平行试样的剥离强度取算术平均值,同时报告标准差与离散系数,保证数据稳定性满足要求;涉及老化或交变的项目,以强度保持率作为主要评定参数,并结合失效模式变化综合判断。所有原始曲线、峰值数据与破坏面照片均纳入结果记录,便于后续追溯分析与工艺改进参考。
检测仪器
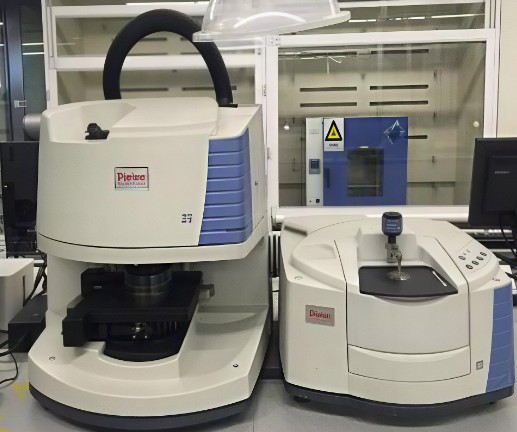
车用胶粘剂高温剥离测试依托高精度力学试验与环境模拟设备完成,仪器的温控精度、力值分辨率与夹持系统稳定性共同决定测试数据的可靠性。实验室常规配置的主要设备如下:
- 电子万能材料试验机:力值精度不低于0.5级,剥离速度可编程设定,适配多种夹具;
- 高温环境箱:温度范围室温至300℃,控温精度±2℃,配备观察窗便于监控剥离过程;
- 热空气老化箱:用于高温长期老化预处理,温度均匀性可控制在±3℃以内;
- 恒温恒湿试验箱:提供湿热老化所需的温湿度复合环境;
- 180°剥离夹具、90°剥离夹具、T型剥离夹具与浮辊剥离夹具:适配不同形式的试样;
- 测厚仪、游标卡尺与表面粗糙度仪:用于试样尺寸与表面状态核查;
- 数据采集与分析系统:实时记录力值曲线,自动计算剥离强度统计值。
设备需定期校准核查,试验前应对高温环境箱进行升温预检,确认腔体温度达到设定值并充分稳定后方可装夹试样,避免温度波动或边缘散热造成的数据偏差;夹持时应保证试样对中,防止附加应力干扰剥离力测量。
常见问题
问题一:车用胶粘剂高温剥离测试的检测周期是多久?
一般为7-15个工作日。具体周期受多项因素影响:检测项目数量越多、平行样品越多,占用设备的时间越长;若方案包含长时间热老化或湿热预处理,周期会相应延长;测试方法的复杂程度与数据分析深度也会影响整体进度。如项目时间紧张,可提前与检测方沟通安排加急处理,通过并行排产缩短排队与等待时间。
问题二:车用胶粘剂高温剥离测试的检测价格是多少?
检测费用受多重因素综合影响,包括所选检测项目的数量与类型、采用的测试方法、送检样品数量、测试温度点数量,以及是否包含老化预处理和加急服务等。由于每位客户的测试方案差异较大,费用无法一概而论,建议在送检前提供具体测试需求,由检测机构评估方案后给出针对性报价,欢迎联系咨询获取详细费用说明。
问题三:高温剥离测试的温度点应如何选择?
温度点应依据胶粘剂的实际服役部位确定。乘员舱内饰粘接一般选取80℃左右;发动机舱周边零部件常用100℃至125℃;贴近排气系统或动力总成的高温区域可提高至150℃甚至180℃。若缺乏明确工况信息,建议设置多个温度梯度进行测试,绘制强度—温度变化曲线,全面掌握粘接性能随温度升高而衰减的规律。
问题四:剥离试样有哪些常用形式,各适用于什么场合?
常用形式包括180°剥离、90°剥离、T型剥离与浮辊剥离。180°剥离多用于柔性材料粘贴于刚性基材的场合,如胶带、胶膜类样品;90°剥离适用于剥离受力方向与基材垂直的结构;T型剥离用于两个柔性基材的对接粘接评价;浮辊剥离则适合柔性与刚性基材的复合结构,能够减小剥离角度波动带来的误差,数据重复性较好。
问题五:送检前需要对样品做哪些准备?
样品应按标准或指定工艺完成制备并充分固化,在标准环境下状态调节不少于24小时;基材表面处理方式、底涂情况与胶层厚度需与实际生产条件一致;每组的平行样数量应满足统计要求,一般不少于五件。此外,送检时最好随附固化条件说明、材料信息表与预期测试温度点,便于实验室据此制定合适的试验方案,减少沟通返工。
问题六:影响高温剥离强度结果的主要因素有哪些?
影响因素包括胶粘剂本体的耐热等级、固化程度、胶层厚度均匀性、基材表面清洁度与粗糙度、底涂工艺、测试温度与保温时间、剥离速度以及装夹对中性等。其中固化不足与界面污染是导致高温强度偏低的常见原因,出现异常数据时应优先核查工艺记录并观察破坏面形貌,通过失效模式定位问题根源,再针对性调整配方或工艺参数。