技术概述
汽车玻璃钢化缺陷分析是针对钢化处理后的汽车玻璃产品开展的系统性质量检测技术,主要用于识别弯曲变形、应力不均、光学畸变、自爆隐患等各类缺陷。该技术能够帮助玻璃生产企业和整车厂商有效把控产品质量,是汽车安全零部件质量控制体系中不可或缺的重要技术环节。
检测样品
开展相关检测时,可送检的样品类型较为广泛,基本覆盖汽车上各类经过钢化处理的玻璃制品,主要包括:
- 前风挡区域钢化玻璃及夹层结构中的钢化玻璃层
- 侧窗钢化玻璃(前门、后门侧窗)
- 后风挡钢化玻璃(含带电热丝加热功能的型号)
- 天窗玻璃与全景天幕玻璃
- 三角窗、后角窗等异形钢化玻璃
- 客车、货车、工程机械车辆用钢化玻璃
送检样品应保持出厂原始状态,表面清洁,避免运输过程中的二次划伤或污染。对于需要评估自爆隐患的样品,建议同时提供爆裂残留碎片与同批次完好玻璃;对于需要分析应力分布均匀性的样品,宜提供同批次、同工艺参数的多件样品,以便对比分析缺陷产生的原因。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
1. 外观缺陷检测
外观缺陷是钢化玻璃最常见的质量问题,主要包括爆边、划伤、结石、气泡、线道、辊痕、麻点、光学畸变、彩虹纹(应力斑)等。检测过程中需要逐一记录缺陷的类型、尺寸、数量及分布位置,并依据相关产品标准判定其是否超出允许限值。外观缺陷不仅影响美观,其中结石、气泡等内部缺陷还可能成为应力集中点,降低玻璃的整体强度,甚至诱发自爆,因此外观检测是整个分析工作的基础环节。
2. 表面应力与碎片状态检测
表面应力是衡量钢化程度的核心指标,直接决定玻璃的机械强度与自爆倾向。表面应力过低意味着钢化不足,抗冲击性能不达标;应力过高则会放大硫化镍等微小杂质的影响力,增大自爆风险。碎片状态检测通过在规定条件下破碎样品,统计单位面积内的碎片数量、观察碎片形态与颗粒大小,评估玻璃破碎后对人体造成伤害的程度,是钢化玻璃安全性能的关键评价项目。
3. 汽车玻璃钢化缺陷分析中的力学与光学性能项目
力学性能项目包括抗冲击性能、抗穿透性能、耐静压性能、弯曲强度等,用于验证玻璃在各类受力条件下的结构可靠性。光学性能项目包括可见光透射比、反射比、光畸变、副像偏离等,重点考察钢化工艺对玻璃光学质量的影响。钢化过程中产生的波筋、光学畸变会造成透过玻璃观察景物时成像扭曲,影响驾驶视野,因此光学性能同样是不可忽视的评价维度。
检测方法
1. 汽车玻璃钢化缺陷分析的常用标准测试方法
标准测试方法以机动车用安全玻璃相关国家标准和行业标准为依据,采用规定的设备与程序进行规范化试验。例如:采用落球冲击试验评估玻璃的抗冲击能力;使用霰弹袋试验机按规定高度和次数冲击样品,评价抗穿透性能;按照标准规定的破碎程序完成碎片状态统计;借助规定的光源与接收条件测量透射比和光畸变。标准方法测试条件严格、结果可比性强,是判定产品合格与否的主要技术依据。
2. 快速检测与无损检测技术
无损检测技术能够在不破坏样品的前提下快速获取缺陷信息,广泛应用于生产过程的在线监控与出厂抽检环节。主要包括:利用偏光应力观察仪查看应力条纹,定性判断钢化均匀性;采用数字散射式表面应力仪定量测量表面应力值;借助斑马线法光畸变装置观察并评级光学畸变;通过体视显微镜、金相显微镜观察结石、气泡、划伤等缺陷的微观形貌,初步判断缺陷来源。
3. 缺陷溯源与失效分析方法
针对已发现的缺陷,可进一步开展溯源分析:利用扫描电子显微镜观察缺陷的高倍微观形貌,结合能谱分析确定结石、杂质的元素组成,判断其来源于玻璃原料、熔窑耐火材料还是析晶产物;通过核查玻璃基板厚度均匀性、辊道水平度、加热炉温度分布、风冷风压等工艺参数,还原缺陷产生的过程条件,为工艺改进和批次质量判定提供明确方向。
检测仪器
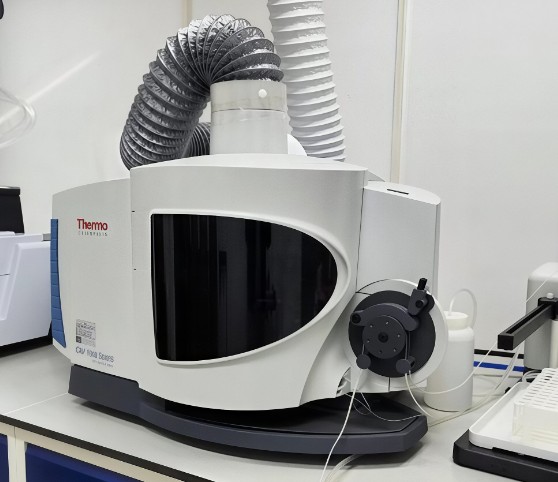
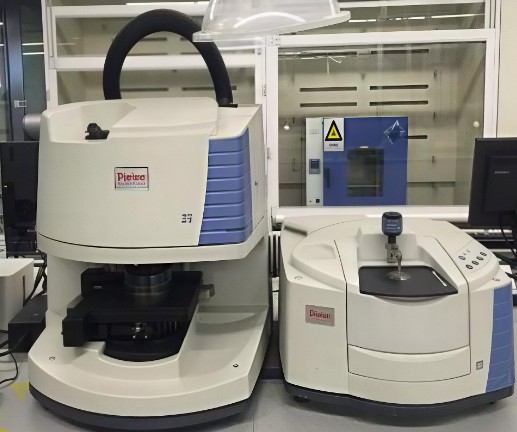
汽车玻璃钢化缺陷分析需要依托多种专业仪器设备协同完成,常用仪器主要包括:
- 数字散射式表面应力仪、偏振光应力仪:定量测定表面应力值,观察应力分布均匀性
- 落球冲击试验机:评估玻璃抗冲击性能
- 霰弹袋冲击试验机:测定抗穿透性能
- 钢化玻璃碎片检测装置:配合标准破碎程序完成碎片数量与形态统计
- 分光光度计、透光率测试仪:测量可见光透射比与反射比
- 光畸变检测装置(斑马线法):评价光学畸变程度
- 体视显微镜、金相显微镜:观察气泡、结石、划伤等缺陷的微观形貌
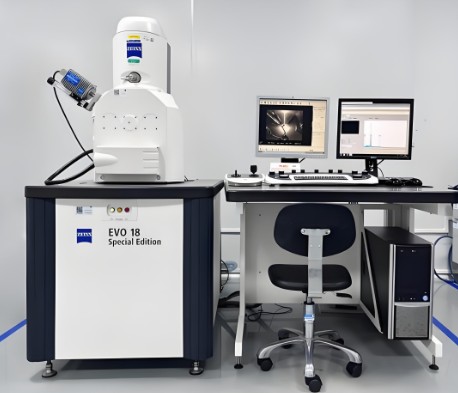
- 扫描电子显微镜及能谱仪:分析缺陷微观结构与元素成分
- 测厚仪、千分尺、平面度检测平台:控制厚度偏差与形位公差
仪器的精度与运行状态直接影响检测结果的可靠性,定期校准与期间核查是保证数据准确的基础。检测人员会根据样品的缺陷类型与委托检测项目,组合选用上述设备,形成从宏观到微观、从定性到定量的完整分析链条,确保结论有据可依。
常见问题
问题一:汽车玻璃钢化缺陷分析的检测周期是多久?
检测周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目数量越多、涉及仪器种类越多,周期相应延长;送检样品数量较大、需要统计碎片状态的批次较多时,测试时间也会增加;若涉及扫描电镜微区成分分析等复杂方法,样品前处理与设备排期耗时较长;此外,客户如有加急需求,可与检测方沟通安排优先排期,适当缩短周期。实际交付时间以委托时双方约定为准。
问题二:汽车玻璃钢化缺陷分析的检测价格是多少?
检测费用需根据实际委托内容确定,无法一概而论。影响价格的主要因素包括:所选检测项目的种类与数量、采用的检测方法及对应仪器的测试成本、送检样品的数量,以及检测周期的缓急程度。项目越全面、样品越多,费用相应越高;加急处理也会产生额外的费用。建议在委托前与检测服务方充分沟通检测方案,明确项目清单后获取正式报价。
问题三:钢化玻璃出现彩虹纹是什么原因?
彩虹纹又称应力斑,是钢化玻璃在自然光或偏振光下呈现的彩色干涉条纹,主要由钢化过程中玻璃内部形成的不均匀内应力引起。加热温度不均、冷却风栅风压波动、辊道传输速度不当等工艺因素都会导致应力分布不均,从而形成肉眼可见的斑纹。轻微的应力斑属于钢化玻璃的固有特征,但过于明显的彩虹纹会影响光学质量,需通过优化加热均匀性与冷却参数加以控制。
问题四:如何判断玻璃是否存在钢化不足的问题?
钢化不足可通过多项指标综合判断:表面应力值低于标准要求范围;碎片状态试验中碎片数量偏少、颗粒偏大,甚至出现长条状尖锐碎片;抗冲击试验中出现贯穿性破坏等。一旦确认钢化不足,应重点排查加热炉温度、加热时间、风冷风压、风栅间距与吹风时间等工艺参数是否偏离设定值,并及时调整。
问题五:玻璃中的结石和气泡是如何产生的?
结石主要来源于玻璃熔制环节:原料中未完全熔化的颗粒、熔窑耐火材料剥落的碎屑以及玻璃液析晶产物残留体内形成结石;气泡则多由熔化澄清不充分、气体夹带等原因造成。这些内部缺陷不仅影响外观,还会在钢化加热过程中形成局部应力集中,成为潜在的自爆诱因。通过显微观察结合能谱成分分析,可以追溯结石的具体来源,为原料把关与熔制工艺改进提供依据。
问题六:送检钢化玻璃样品有哪些注意事项?
送检样品应能代表实际批次的质量状况,保持表面清洁、无二次损伤;用于碎片状态检测的样品,尺寸规格应满足标准规定的要求;若需分析自爆原因,建议同时提供爆裂残留碎片与同批次完好玻璃作为对照;委托时最好注明玻璃类型、公称厚度、钢化工艺及已观察到的缺陷现象,便于检测方制定针对性的检测方案,提高分析效率。