技术概述
PET瓶片筛选检验是再生聚酯产业链中保障原料品质的关键技术环节,通过对回收瓶片的外观、纯度、物理性能与化学指标进行系统化筛查与判定,实现瓶片的分级分类与质量把控。该技术广泛应用于再生塑料加工、涤纶纤维生产以及食品接触级材料制备等行业,是连接废料回收与高值化利用的核心质量手段。
检测样品
检测样品主要来源于废旧聚酯饮料瓶经分拣、去盖去标、破碎、清洗、干燥等工序处理后得到的再生瓶片。按照清洗工艺的不同,样品可分为冷水片、热水片与超洁洗片;按照品质等级与用途,又可分为普通级、纤维级、膜级以及食品接触级瓶片。不同类别样品对应的检测项目组合与判定要求存在明显差异。
- 普通再生瓶片:用于低档注塑制品或填充材料加工,杂质容忍度相对较高;
- 纤维级瓶片:用于涤纶短纤、三维中空纤维等纺丝加工,对黏度与水分要求较高;
- 膜级与瓶级瓶片:用于双向拉伸薄膜或容器再生制造,对纯度与均匀性要求严格;
- 食品接触级瓶片:需满足深度清洗工艺与污染物残留控制要求。
送检样品应当具备良好的代表性,一般建议从同一批次物料的多点位置随机抽取,混合均匀后按四分法缩分至规定数量。样品需使用洁净、干燥、密封的容器盛装,避免在运输与储存过程中吸潮、沾染灰尘或与其他材质交叉污染,并在标签上注明批次号、来源与取样日期,确保检测数据能够真实反映该批次物料的整体质量水平。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
检测项目体系围绕外观质量、物理性能、化学纯度与安全卫生四个维度展开,不同用途的瓶片可依据实际需求选择相应的项目组合与判定限值。
1. 外观与物理性能指标
外观与物理性能是瓶片分级的基础依据,主要包括瓶片颜色(白度、黄度、色差b值)、片型尺寸分布、粉末含量、堆积密度、水分含量、特性黏度以及熔点等参数。其中特性黏度直接决定瓶片的可加工性与最终制品的力学强度,水分含量影响后续干燥工艺与纺丝稳定性,颜色指标则是判断分拣与清洗效果的重要参考,三者构成瓶片验收的核心数据。
2. 化学成分与纯度分析
化学成分分析聚焦于瓶片本体及其所含杂质的定量测定,主要项目包括聚氯乙烯含量、聚乙烯与聚丙烯含量、金属异物含量、灰分、二氧化硅含量以及荧光增白物质筛查等。PVC在高温加工中会释放酸性物质导致聚酯降解,PE与PP等聚烯烃杂质则会在制品表面形成弱点与缺陷,因此这类非聚酯组分的定量控制是纯度分析的重心。
3. PET瓶片筛选检验中的污染物筛查
污染物筛查环节重点针对可能危害加工安全与产品安全的物质,包括重金属含量(铅、镉、汞、六价铬、锑等)、挥发性有机物残留、乙醛含量以及可见异物等。对于拟用于高等级应用的瓶片,还需对非聚酯组分、气味等级与表面洁净度进行严格判定,确保物料满足相应应用场景的安全门槛,杜绝污染物随原料进入下游生产环节。
4. 工艺性能与批次一致性评估
该部分项目侧重于评价瓶片在实际加工过程中的行为表现,包括熔体流动行为参考测试、结晶性能分析、过滤性能试验以及批内均匀性评估等。过滤性能通过测定熔体通过滤网时的压力上升速率,能够直观反映瓶片中微细杂质的含量水平,是纺丝企业与高端造粒企业普遍关注的工艺指标。
检测方法
检测方法的选择需综合考虑检测目的、精度要求与时效要求,实验室通常将标准方法与快速筛查手段相结合,构建从宏观分级到微观定量的完整测试链条。
1. 标准测试方法
标准测试方法以行业通行的技术规范为依据,通过规范化的操作流程获得可复现、可比对的数据。特性黏度测定通常采用溶剂法,将样品溶解于苯酚-四氯乙烷等特定溶剂后,使用乌氏黏度计测定相对黏度并换算得到黏度值;水分测定采用烘干失重法或卡尔费休法;灰分测定采用高温灼烧法;PVC等杂质含量通过密度分离结合称量法测定;熔点与热性能则采用差示扫描量热法测定。
2. PET瓶片筛选检验常用快速检测技术
在大批量物料的验收与分选场景中,快速检测技术发挥着重要作用。近红外光谱可在数秒内完成材质识别,实现对PVC、PE、PP等非聚酯组分的在线区分;静电分选与密度分选配合人工抽检可快速估算杂质比例;色差仪与白度仪能够即时读取颜色指标;在线水分仪可对干燥后的瓶片进行连续监测,为工艺参数调整提供实时数据支持,显著提升验收效率。
3. 仪器分析与确证技术
针对痕量污染物与安全指标,需借助精密仪器进行确证分析。电感耦合等离子体发射光谱或质谱用于重金属元素的准确定量;气相色谱-质谱联用仪用于挥发性有机物与乙醛残留的测定;傅里叶变换红外光谱用于材质确认与未知异物剖析;热重分析可辅助判断材料的热稳定性与无机填料含量,为疑难样品的判定提供确凿证据。
检测仪器
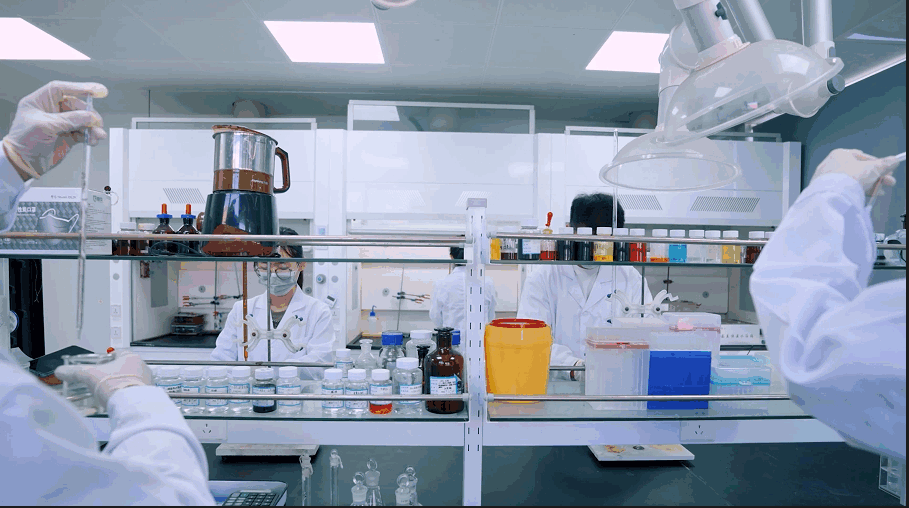
PET瓶片筛选检验需要依托一系列专业仪器设备,涵盖物理性能测试、化学分析与快速筛查等多个类别,仪器的合理配置直接决定检验能力覆盖范围。

- 乌氏黏度计与自动黏度仪:用于特性黏度的测定;
- 差示扫描量热仪:用于熔点与结晶性能分析;
- 水分测定仪与卡尔费休滴定仪:用于水分含量的精确测定;
- 马弗炉:用于灰分与灼烧残渣的测定;
- 色差仪与白度仪:用于颜色与外观指标的量化;
- 电感耦合等离子体光谱仪:用于重金属元素分析;
- 气相色谱-质谱联用仪:用于有机残留物的检测;
- 红外光谱仪:用于材质鉴别与异物确认;
- 标准检验筛与振筛机:用于片型尺寸分布的测定;
- 近红外在线分选设备:用于大批量物料的快速材质筛查。
仪器的定期校准与期间核查、标准物质的配套使用以及温湿度受控的实验环境,是保障测试数据准确性与不同批次之间可比性的基础条件,也是检验工作规范运行的重要保障。
应用领域
1. 再生塑料加工领域
在再生塑料造粒与改性加工企业中,瓶片质量直接决定颗粒产品的等级与市场竞争力。通过严格的PET瓶片筛选检验,企业可以在投料前识别黏度偏低、杂质超标或颜色异常的批次,从源头避免劣质原料进入生产线,减少螺杆磨损、滤网堵塞与废品率的上升,实现按质分级、优质优用的精细化物料管理模式。
2. 化纤纺织行业
再生涤纶短纤与长丝生产对原料瓶片的特性黏度、水分含量与过滤性能要求较高。纺丝企业依据筛选检验数据制定干燥工艺参数、调整熔体过滤配置,并在黏度出现波动时及时混配不同批次原料,从而保障纺丝过程连续稳定与纤维品质的一致性,降低断丝率与色差布面的发生概率。
3. 包装与食品接触材料行业
随着瓶到瓶再生技术的推广,再生瓶片重新进入食品与饮料包装领域逐渐成为现实。此类应用对瓶片的卫生指标、非聚酯组分与气味等级提出了极为严格的门槛,筛选检验在此环节承担着把关原料安全性与批次稳定性的核心职能,是高值化再生链条上不可或缺的质量控制节点。
4. 科研与质量控制领域
科研机构与企业的研发部门利用筛选检验数据开展再生工艺优化、材料老化规律研究以及新产品开发验证。通过系统积累各批次检测数据并建立原料质量数据库,可以为清洗工艺改进、分选装备升级以及行业标准研究提供扎实的数据支撑。
常见问题
问题一:PET瓶片筛选检验的检测周期是多久?
一般情况下,此类检验的周期为7-15个工作日。实际周期受多种因素影响,包括检测项目的数量与组合方式、送检样品的批次数量、所选方法的复杂程度以及实验室当前的排单情况等。若仅进行外观、水分、黏度等基础项目,周期通常较短;若涉及重金属、有机残留等需要精密仪器分析的项目,则耗时相对更长。对于时间紧迫的客户,多数实验室可提供加急服务,在双方协商一致的前提下适当缩短周期。
问题二:PET瓶片筛选检验的检测价格是多少?
检测价格受多重因素共同影响,无法一概而论。主要影响因素包括所选检测项目的种类与数量、采用的检测方法类型、送检样品的批次与数量、检测周期的缓急程度以及是否需要加急处理等。基础物理指标类项目的成本相对较低,而涉及大型精密仪器的痕量分析类项目成本较高。建议在送检前与检测方充分沟通实际需求,由对方根据具体项目组合出具针对性的报价方案,以获得准确的价格信息。
问题三:送检瓶片样品需要多少数量?取样时应注意什么?
常规物理与化学项目一般建议每批次送样不少于500克,涉及多项仪器分析时可适当增加至1千克以上。取样时应从批次物料的不同位置多点抽取,充分混合后按四分法缩分,确保样品具有代表性;同时使用洁净干燥的密封容器包装,避免吸潮与交叉污染,并在标签上注明批次号与来源信息,以便后续数据追溯。
问题四:瓶片特性黏度偏低意味着什么?
特性黏度是衡量聚酯分子量的重要指标,黏度偏低通常意味着原料在回收过程中经历了较严重的降解,可能源于多次回收、加工温度过高或清洗工艺不当。黏度偏低的瓶片制成制品后力学强度下降,纺丝时容易断丝,一般需通过固相增黏处理或与高黏度批次混配的方式加以利用。
问题五:为什么PVC含量是瓶片检验中的重点关注指标?
PVC与PET在外观上极为相似,人工分拣难以彻底剔除。混入的PVC在高温加工时会释放氯化氢,导致聚酯分子链断裂、制品发黄变脆,并腐蚀加工设备的螺杆与模头。行业对瓶片中PVC含量的容忍度极低,通常以百万分之一数量级进行控制,因此几乎所有瓶片检验方案都会将其列为必检或重点筛查项目。
问题六:瓶片水分过高会带来哪些影响?
水分超标会促使聚酯在熔融加工中发生水解反应,造成分子量下降与特性黏度损失,直接影响后续纺丝或造粒工艺的稳定性,表现为气泡增多、断丝频率上升与制品性能劣化。因此水分测定是筛选检验中的基础必检项目,其数据同时可为下游干燥工艺参数的设定提供重要依据。





























