技术概述
双玻光伏组件色差检验方法是评估双玻封装光伏组件外观颜色一致性的重要检测技术,通过目视比对与仪器量化相结合的方式,测定组件表面不同区域及不同批次之间的颜色偏差,为生产工艺改进、产品到货验收和电站整体美观性评估提供科学依据,是光伏组件外观质量控制体系中的关键环节。
检测样品
检测样品以双玻光伏组件为主,涵盖生产线上抽取的成品组件、出厂待交付的批量组件,以及电站到货验收阶段抽检的组件。由于色差属于外观类检测项目,样品应保持表面清洁、无粉尘与油污污染,避免因异物干扰测试结果的准确性。
常见送检样品类型
- 晶硅双玻组件:包括单晶硅与多晶硅双面发电组件,是色差检测中最常见的样品类型;
- 薄膜双玻组件:如碲化镉、铜铟镓硒等薄膜电池双玻封装产品;
- 半成品与材料样品:用于工艺调试的玻璃原片、封装胶膜以及电池片小样;
- 异常争议样品:客户端反馈存在明显色差争议的组件或返修品。
样品数量与制备要求
送检前应明确检测目的与判定基准。一般情况下,色差比对检测建议每次送样不少于三块组件,以保证数据的统计意义;若为批次一致性评估,则应按照抽样方案从同一批次中随机抽取具有代表性的样品。样品在检测前需在实验室环境条件下放置一段时间,使其温度与环境平衡,避免温度变化影响测色数据的稳定性,同时用无尘布对测点区域进行清洁处理。
检测项目
双玻光伏组件色差检验方法所涵盖的检测项目围绕颜色一致性展开,既包括组件自身各区域之间的色差,也包括批次之间、与标准样板之间的颜色偏差,同时可延伸至与外观质量相关的其他缺陷检查,形成完整的外观评价方案。
核心色差检测项目
- 组件内色差:同一块组件不同区域之间的颜色差异,重点考察电池片行列之间、边缘与中心之间的颜色均匀性;
- 批次间色差:同型号不同生产批次组件之间的整体颜色偏差;
- 与标准样板色差:被测组件与供需双方确认的标准色板之间的颜色差值;
- 正面与背面色差:双玻组件前后两片玻璃的颜色一致性;
- 色差量化指标:以CIELAB色空间中的明度差、红绿指数差、黄蓝指数差及总色差值进行表征。
配套外观检测项目
- 表面缺陷检查:气泡、划伤、异物、胶膜褶皱、电池片隐裂、汇流带偏移等;
- 边缘与封边质量:玻璃边缘崩边、缺角、密封胶不连续等;
- 标识与尺寸一致性:铭牌、条码信息与外形尺寸相对标称值的符合性。
检测方法
在实际检测中,双玻光伏组件色差检验方法通常采用目视初筛与仪器量化相结合的流程:先通过标准化光源环境下的目视检查识别明显色差区域,再利用分光测色仪或成像式测色系统获取客观数据,最终形成可追溯的量化检测结论。
标准光源目视比对法
将组件置于标准光源观察箱或标准化观察条件下,由经过色觉训练的检测人员在规定的观察距离与角度下,与标准样板或相邻组件进行目视比对,初步判定色差等级。该方法按照光伏组件外观检查相关标准中的目视检查程序执行,具有直观、的特点,适合生产现场的快速筛查,但结果受主观因素影响较大,一般作为量化测试的前置环节使用。
分光测色仪量化测试法
采用分光测色仪或色差仪,在规定的几何光学条件下(如45°/0°或d/8°结构)对组件表面的代表性测点进行测量,获得CIE 1976 L*a*b*色度坐标,并计算测点之间或测点与标准样板之间的总色差值。测试时应在组件表面按矩阵方式布置多个测点,覆盖四角、中心及电池片密集区域,对多点数据进行统计分析,以平均值与极差综合评价色差水平。该方法数据客观、可比性强,是出具正式检测结论的主要依据。
成像式色差分析法
利用面阵成像测色系统对组件整个表面进行一次性扫描,获取全幅面的颜色分布图像,通过软件算法生成色差分布云图,直观呈现颜色偏差的位置与程度。该方法适合对大尺寸组件进行整体均匀性评价,能够发现目视法难以察觉的轻微色差与渐变式色差,常用于工艺改进研究和高端外观要求项目的验收检测。
检测仪器
色差检测对仪器精度和环境条件要求较高,合理的设备配置与稳定的环境控制是保证数据准确性与复现性的基础。
核心测色与观察设备
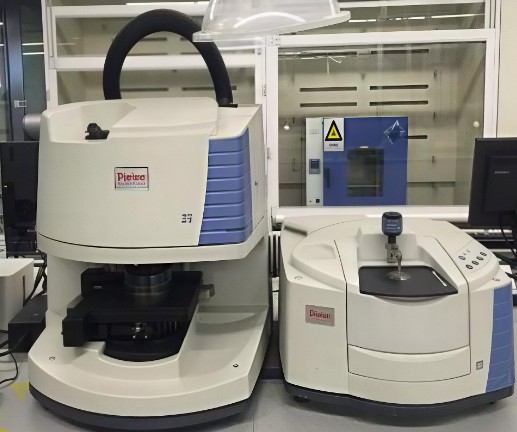
- 分光测色仪/色差仪:用于测量组件表面的光谱反射特性并计算色度坐标与色差值;
- 标准光源箱:提供D65等标准照明条件,用于目视比对与样品状态确认;
- 成像式颜色分析系统:实现组件全幅面颜色扫描与色差云图输出;
- 标准白板与校准色板:用于仪器开机校准与日常期间核查。
辅助器材与环境条件
- 样品支架与定位工装:保证组件摆放位置与角度一致,减少测量几何误差;
- 环境监测设备:记录检测时的温度与湿度,确保实验室条件符合测色要求;
- 清洁耗材:无尘布、专用清洁剂,用于测试前组件表面除尘处理。
应用领域
双玻光伏组件色差检验方法主要应用于光伏制造、电站建设及运维评估等多个环节,为相关方提供客观的外观质量数据支持,帮助识别工艺波动、划分色差等级并统一供需双方的验收口径。
组件制造与工艺改进
组件生产企业将该检测方法嵌入来料检验与成品出厂检验流程,通过持续跟踪不同批次玻璃、胶膜、电池片的颜色数据,分析色差产生的工艺来源,如玻璃镀膜不均、胶膜黄变、电池片颜色分档混乱等,从而优化物料分档规则与层压工艺参数,提升产品外观一致性。
电站建设与到货验收
在大型地面电站及分布式项目中,双玻组件常以光伏幕墙、车棚、农光互补等形态出现,外观一致性直接影响项目整体观感。业主、总包方与监理单位可依据色差检测数据对到货组件进行分档排布,将颜色相近的组件集中安装于同一视野区域,并对色差超标组件提出整改或更换要求,降低后期纠纷风险。
质量争议处理与科研评估
当供需双方对外观质量存在分歧时,量化的色差数据可作为协商处理的客观依据;同时,该检测方法也广泛应用于新材料评价、老化试验前后颜色变化研究等科研场景,为双玻组件长期外观稳定性与耐候性评估提供数据支撑。
常见问题
问题一:双玻光伏组件色差检验方法的检测周期是多久?
双玻光伏组件色差检验的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与范围、送样组件的数量、所选用的方法类型(单纯目视比对较快,成像式全幅面分析耗时较长)、数据报告的详细程度,以及实验室同期任务安排等。若客户有加急需求,可与检测机构提前沟通加急方案,在保证数据质量的前提下适当缩短交付时间。
问题二:双玻光伏组件色差检验方法的检测价格是多少?
双玻光伏组件色差检测的费用没有统一标准,实际价格受检测项目的多少、所选方法的复杂程度、送检样品数量、是否需要出具详细数据分析报告以及检测周期要求(常规或加急)等因素影响。一般来说,检测项目越多、方法越复杂、样品量越大,投入的人力与设备资源越多,费用也相应增加。建议在委托检测前与检测机构充分沟通检测需求与技术方案,获取针对性的报价信息。
问题三:双玻光伏组件色差检验方法主要参考哪些标准?
色差检测通常参考光伏组件外观检查相关标准中的目视检查程序,同时结合色度学领域的基础标准执行,例如采用CIE规定的标准照明体与观察条件、CIE 1976均匀色空间及相应的色差计算公式。具体的判定限值一般由供需双方在合同或技术协议中约定,也可参照行业通行做法中的外观分级要求执行,确保检测结论有据可依。
问题四:色差检测中经常提到的ΔE值是什么含义?
ΔE是总色差值的表示符号,用于量化两个颜色之间的视觉差异程度。它由明度差、红绿色差和黄蓝色差三项分量按公式计算合成。ΔE数值越小,说明两个颜色越接近;当ΔE超过约定限值时,即判定为存在可感知或不可接受的色差。检测报告中通常会分别列出三个分量差值与总色差值,便于分析色差产生的方向与来源。
问题五:双玻光伏组件产生色差的常见原因有哪些?
常见原因包括:玻璃镀膜层厚度不均导致反射色差异;封装胶膜批次差异或老化黄变;电池片颜色分档不严格,混用了不同档位的电池片;层压工艺温度与时间波动引起胶膜与电池片界面变化;此外,运输存储过程中的局部受热、受潮也可能造成颜色变化。通过系统的色差数据跟踪与对比分析,可以帮助企业定位主要成因并进行针对性改进。
问题六:色差会影响双玻组件的发电性能吗?
轻微的色差通常主要影响外观一致性,对发电性能的影响有限。但如果色差来源于电池片电性能分档混乱或胶膜严重黄变,则可能伴随光学透过率下降或电池片性能差异,进而对组件输出功率产生一定影响。因此,当色差较为明显时,建议结合电性能测试进行综合评估,而不能仅凭外观结论对组件质量作出最终判断。