技术概述
塑料购物袋厚度测定方法是一类用于准确测定购物袋薄膜单层厚度及其均匀性的检测技术,常用手段包括机械测量法与称重法,是判定产品是否满足国家限塑要求(单层厚度不小于0.025mm)的核心依据。
检测样品
适用样品类型
塑料购物袋厚度测定所针对的样品涵盖市面上常见的主流袋型与材质,样品应表面平整、无明显皱褶、破洞与污染,且同一批送检样品的规格、颜色、材质应保持一致,以保证测定结果的代表性与可比性。
- 高密度聚乙烯(HDPE)背心式购物袋;
- 低密度聚乙烯(LDPE)平口袋、冲孔手提袋;
- 聚丙烯(PP)等其他聚烯烃材质购物袋;
- 以PBAT、PLA等为基材的可降解塑料购物袋;
- 带印刷图案、覆膜等二次加工处理的购物袋。
样品数量与状态调节要求
送检样品数量一般不少于10只,建议同时提供产品的标称厚度、规格尺寸、材质信息及执行标准等基础资料,便于实验室制定针对性的测定方案。对于用于仲裁或监督抽查的样品,还应满足封样、留样等相关要求,确保检测过程的可追溯性。
样品在测定前需按GB/T 2918的规定,在温度23℃±2℃、相对湿度50%±10%的标准环境条件下进行状态调节,放置时间不少于4小时,以消除环境温湿度变化对薄膜厚度测定结果造成的影响。
检测项目
厚度测定核心项目
塑料购物袋厚度测定方法围绕单层薄膜厚度展开,核心检测项目包括平均厚度与极限厚度。按照国家关于塑料购物袋的相关技术要求,塑料购物袋单层厚度不得小于0.025mm,厚度测定结果是对产品是否属于超薄袋作出判定的直接依据,也是产品标识与规格符合性核查的基础数据。
厚度偏差与均匀性项目
除平均厚度外,厚度平均偏差与厚度极限偏差同样是重要的检测项目。该项目通过多点测量数据的统计分析,评价购物袋薄膜在宽度方向与长度方向上的厚度分布情况,反映生产设备口模精度与工艺稳定性,是薄膜质量分级与工艺改进的重要参考指标。
配套物理性能项目
厚度与购物袋的承载性能密切相关,实际检测中通常与下列项目配合实施,以全面评价产品质量:
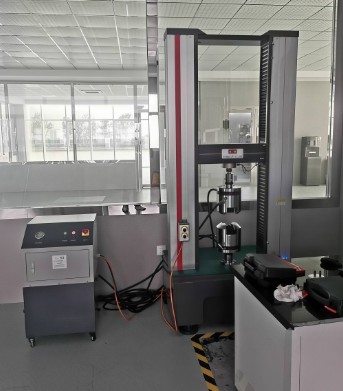
- 拉伸强度与断裂伸长率(纵横向);
- 落镖冲击抗冲击性能;
- 热封合强度;
- 提吊性能与跌落试验。
检测方法
机械测量法
机械测量法是塑料购物袋厚度测定方法体系中的基础方法,依据GB/T 6672《塑料薄膜和薄片厚度测定 机械测量法》执行。测定时采用带有上下两个平行平面测头的测厚仪,在恒定测量压力下读取薄膜厚度值。取样点通常沿样品宽度方向均匀分布,测点距袋体边缘一般不小于10mm,并避开热封边、折痕、印刷图案密集区等部位,每个样品的测量点数不少于规定数量,最后以各测点厚度的算术平均值作为测定结果,同时记录最大值与最小值,用于评估厚度均匀性。
称重法
称重法又称质量法,通过测定已知面积试样的质量,结合材料密度换算得到平均厚度。具体步骤为:在购物袋袋身平整部位用专用裁样器裁取规定面积的试样(常用100mm×100mm),用精度不低于0.001g的电子天平称量其质量,按公式"厚度=质量/(密度×面积)"计算得出厚度值。材料密度可按GB/T 1033规定实测,或采用产品明示的标称密度。该方法操作简便、结果稳定,尤其适合大批量样品的快速筛查。
结果计算与合格判定
无论采用何种测定方法,最终均需对数据进行统计处理,出具平均厚度、厚度偏差及均匀性指标。判定时以单层平均厚度不小于0.025mm为基本合格线,同时结合产品明示的规格偏差要求进行综合评价。当机械测量法与称重法结果出现明显差异时,应从密度取值准确性、测点选取、试样平整度等方面查找原因,必要时通过仲裁方法复核确认。
检测仪器
厚度测量设备
厚度测定所用的核心测量设备应满足相应标准对分度值、测头尺寸与测量压力的规定,并定期校准以保证量值准确可靠。
- 立式数显测厚仪:分度值0.001mm,配有恒定压力加载装置;
- 立式光学计或千分表式测厚装置:用于更高精度的厚度比对测定;
- 接触式测头组件:上下测头平行度与直径符合标准要求。
制样与辅助设备
除测量主机外,完整的厚度测定流程还需配套以下辅助设备,共同保障制样规范与结果准确:
- 电子天平:分度值0.1mg~1mg,用于称重法试样称量;
- 专用裁样器(冲刀):用于裁取规定尺寸的标准面积试样;
- 恒温恒湿状态调节箱:提供23℃、50%RH的标准环境条件;
- 钢直尺与游标卡尺:用于试样尺寸与取样位置的确定。
应用领域
塑料购物袋厚度测定方法的应用领域覆盖生产、流通、监管与科研等多个环节,是塑料薄膜行业质量控制体系中一项基础且高频实施的检测项目。
生产企业质量控制
购物袋与薄膜生产企业在吹膜、制袋工序中定期抽样测定厚度,可及时掌握口模磨损、工艺波动对厚度的影响,实现厚度闭环控制,在满足标准下限的同时优化原料用量、控制生产成本,避免整批次产品因厚度不合格而报废。
市场监管与采购验收
市场监管部门在流通领域开展超薄购物袋专项检查时,厚度测定是核心筛查手段;商超、电商及连锁企业在对供应商产品进行进货验收时,也普遍将厚度测定结果作为重要的质量凭证,用于供应商评价与产品质量追溯。
新材料研发与科研评价
在可降解购物袋、新型包装薄膜的研发过程中,厚度测定数据是评价配方与工艺对成膜均匀性影响的基础指标,广泛应用于科研院所、高校及相关企业的实验评价与产品开发工作,为新材料配方优化与工艺参数调整提供数据支撑。
常见问题
问题一:塑料购物袋厚度测定方法的检测周期是多久?
一般情况下,塑料购物袋厚度测定的检测周期为7-15个工作日。实际周期受多种因素影响:若仅进行厚度单项测定,周期相对较短;若同时委托拉伸、落镖冲击、提吊等配套项目,周期会相应延长。此外,送检样品数量、测定方法的复杂程度(如称重法需同步进行密度测定)、检测结果需要复测确认等情形,也会影响最终出具报告的时间。对于有紧急需求的客户,多数检测机构可提供加急服务,具体周期应在委托检测前与检测机构确认。
问题二:塑料购物袋厚度测定方法的检测价格是多少?
塑料购物袋厚度测定的检测价格受多重因素影响,难以一概而论。主要影响因素包括:委托检测项目的数量与组合(仅测厚度或全项检测)、所采用的测定方法、送检样品的数量、检测周期要求(常规或加急)以及报告的用途等。单项厚度测定与包含多项物理性能在内的综合检测在费用上差异较大,建议在送检前明确自身检测需求,直接与检测机构沟通联系,获取针对具体检测方案的正式报价。
问题三:为什么国家要求塑料购物袋单层厚度不得小于0.025毫米?
0.025毫米是国家限塑政策中对塑料购物袋单层厚度的底线要求。低于该厚度的超薄购物袋强度差、易破损,通常被一次性丢弃,难以重复利用,且回收价值低,极易造成资源浪费与环境污染。通过厚度测定把住质量关,是限制超薄购物袋生产与流通的重要技术手段。
问题四:机械测量法和称重法测出的厚度结果不一致怎么办?
两种方法出现一定差异属于正常现象。常见原因包括:称重法中材料密度取值与实际密度存在偏差;机械测量法测点恰好落在薄膜厚薄不均的部位;印刷层、折边等部位对测量的干扰等。出现明显不一致时,应核查密度取值、测点布置与试样制备过程,增加测量点数,必要时通过仲裁方法进行复核,以复核结果为准出具最终结论。
问题五:厚度测定时取样位置应如何选择?
取样应避开热封边、袋口折边、提手部位、印刷图案密集区及任何有明显折痕、变形的区域,测点一般距袋体边缘不小于10毫米。测量点宜沿样品宽度方向均匀分布,确保测定结果能够真实反映整只购物袋袋身厚度的平均水平与均匀程度。
问题六:测定前样品为什么需要进行状态调节?
塑料薄膜的厚度会随环境温度变化发生轻微的热胀冷缩,湿度对部分可降解材料也有一定影响。为消除环境条件差异带来的测量误差,样品需在温度23℃±2℃、相对湿度50%±10%的标准环境中放置不少于4小时后再进行测定,保证不同实验室、不同批次检测结果之间具有可比性。