技术概述
PET塑料回收料熔融指数测定是评价再生PET材料流动性能与加工适配性的核心检测手段,通过量化回收料在规定温度与负荷条件下单位时间内的熔体流出量,反映其分子量水平、降解程度与批次稳定性,为回收料分级定价、改性配方设计及制品生产工艺优化提供关键数据,是再生塑料产业链质量控制体系中的基础环节。
检测样品
适用样品类型
本项检测覆盖再生PET产业链上下游的多种材料形态,主要包括:
- 废PET瓶经分拣、破碎、清洗后得到的瓶片料,如透明瓶片、蓝白瓶片、杂色瓶片等;
- 瓶片或废膜经挤出造粒得到的rPET再生粒料,涵盖瓶级、片材级、纤维级与改性级;
- PET薄膜、片材生产过程中产生的边角料与卷膜破碎料;
- 涤纶化纤行业的废丝、浆块再加工料及无纺布边角回收料;
- 注塑、吹塑不良品回收破碎料与混合来源回收料。
样品数量与状态要求
常规单项目测试建议送样不少于100g,如需平行测定、多负荷对比或组合特性黏度、水分等项目,建议提供200g以上。样品应密封防潮包装,避免吸潮;瓶片类样品应尽量剔除金属、砂石、标签纸等杂质;粒料应保持干燥、无严重粘连。送样时请注明样品名称、来源批次、拟执行的试验条件等信息,以便实验室准确开展测试。
检测项目
PET塑料回收料熔融指数测定围绕材料熔体流动性能展开,依据标准方法与客户需求可细分为以下具体项目:
熔体质量流动速率(MFR)测定
在规定温度与负荷下,测定熔体每10分钟经标准口模挤出的质量,结果以g/10min表示。该指标直接反映回收料的流动等级,是判断加工过程中充模能力、流动行为差异最常用的量化依据。
熔体体积流动速率(MVR)测定
基于活塞位移测定单位时间挤出的熔体体积,以cm³/10min表示,可结合熔体密度与MFR相互换算。该方法省去切样称量环节,自动化程度高、重复性好,适合大批量样品的快速筛查。
流动速率比(FRR)测定
在同一温度、不同负荷(如2.16kg与5kg、10kg组合)条件下分别测定流动速率并计算比值,用于表征熔体对剪切速率的敏感性,辅助评估回收料的加工窗口宽窄与工艺适配性。
配套组合测试项目
为全面刻画回收料品质,常将熔融指数与特性黏度、含水率、灰分、密度、色差(L值、b值)、熔点等项目组合开展,形成完整的质量评价报告,便于上下游数据交接与到货验收。
检测方法
PET塑料回收料熔融指数测定主要依据GB/T 3682.1、GB/T 3682.2、ISO 1133-1、ISO 1133-2及ASTM D1238等标准执行,按测定原理可分为质量法与体积法两类,具体流程如下:
样品干燥预处理
PET分子链中的酯键在高温下极易水解,微量水分即可导致分子量下降、测值偏高,因此测试前须将样品置于120℃~140℃干燥箱中充分干燥数小时,将含水率降至很低水平,随后置于干燥器中冷却保存并尽快完成测试。干燥是否充分,是决定结果准确性的首要前提。
质量法(切样称重法)测试流程
将约3~5g干燥样品装入已恒温的料筒,压实后加装活塞,在设定温度(PET常用270℃~280℃)与常用2.16kg负荷下预热熔融;待活塞下降至规定刻度线后,按设定时间间隔切取挤出物样条,冷却后逐一称重,剔除异常值后取平均计算MFR。全过程需控制装料时间、预热时间与切样节奏,减少人为操作偏差。
体积法(活塞位移法)测试流程
利用仪器自动监测活塞移动设定距离所需的时间或在设定时间内的位移量,结合料筒截面积直接计算MVR,无需人工切样称重,可同步记录流动过程数据,便于观察材料流动的均匀性与波动情况,特别适合存在轻微降解或组分不均的回收料。
试验条件的选定原则
试验温度、负荷及预热时间等条件应依据产品标准、贸易合同或供需双方协议确定,并在报告中明确注明,保证不同批次、不同来源的数据具备可比性。对于来源复杂的回收料,建议固定统一试验条件并适当增加平行样数量,以提升结果的代表性。
检测仪器
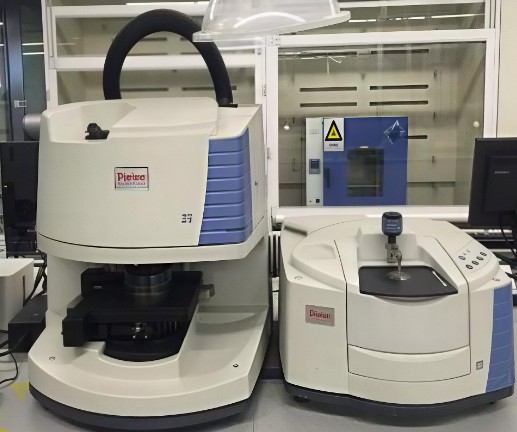
测定工作需依托以下主要仪器设备与器具完成:
- 熔体流动速率测定仪:配备标准料筒、活塞、口模及成套砝码,控温精度与负荷精度须满足标准要求;
- 鼓风干燥箱或真空干燥箱:用于样品测试前的除湿预处理;
- 快速水分测定仪:核查样品干燥后的残余含水率;
- 电子天平:感量不低于0.1mg,用于挤出样条的准确称量;
- 计时装置、切样刀、口模与料筒专用清洁工具、干燥器及密封样品容器等辅助器具。
仪器应保持料筒、口模内壁光洁无残料,定期进行温度校核与负荷核查;测试结束后及时清理,避免残料碳化影响后续结果。良好的设备维护习惯是保障长期数据稳定可靠的基础。
应用领域
PET塑料回收料熔融指数测定结果贯穿再生塑料的回收、贸易、改性与制品加工全链条,典型应用方向包括:
再生造粒与改性配方开发
造粒企业通过逐批监控熔融指数,掌握挤出过程中的降解程度与扩链、增黏工艺效果;改性企业依据测值设计玻纤增强、增韧、合金化配方,并确定合理的加工温度与螺杆组合,避免因原料流动性能波动造成工艺不稳定。
瓶到瓶与包装片材生产
rPET瓶片在固相增黏前后、片材挤出与瓶坯注塑环节均需监控流动性能,测值直接影响瓶坯壁厚均匀性、片材厚度公差及成品力学表现,是食品包装与日化包装生产企业的重要过程控制指标。
化纤纺丝行业
再生涤纶短纤、长丝及填充料生产中,原料熔体流动性能关系到纺丝温度设定、喷丝板压力与断丝率,熔融指数作为进料验收指标之一,帮助纺丝厂稳定生产运行、降低异常停机风险。
回收料贸易定价与质量验收
回收料交易双方常以熔融指数作为分级定价与到货验收的核心依据,测值高低直接对应材料等级与用途去向;客观的检测数据可为交易过程提供凭证支撑,减少因指标争议引发的商务纠纷。
常见问题
问题一:PET塑料回收料熔融指数测定的检测周期是多久?
一般为7-15个工作日。具体周期受检测项目数量、送检样品数量、方法复杂程度等因素影响:常规单一熔融指数项目流程较短;若样品含水率较高需要延长干燥预处理时间,或组合特性黏度、水分、灰分等配套项目,或样品批次较多,周期会相应顺延。如时间紧迫,可与检测机构沟通加急安排,在保证数据质量的前提下适当压缩报告出具时间。
问题二:PET塑料回收料熔融指数测定的检测价格是多少?
检测费用受多重因素综合影响,主要包括所选检测项目的种类与数量、执行的测试方法、送检样品数量、是否需要多负荷或不同温度条件的对比测试,以及检测周期要求(是否加急)等。单项常规测定与多指标组合方案的费用差异明显,批量送样通常也有相应的统筹空间。为获得准确的费用信息,建议在送检前明确自身测试需求,直接联系检测机构沟通确认方案,机构会依据具体情况提供针对性报价。
问题三:为什么PET回收料测熔融指数前