
刨花板出厂检验项目分析
旗下实验室资质

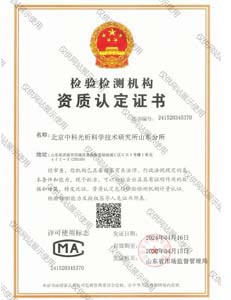
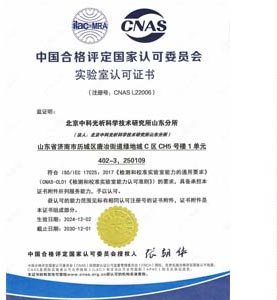
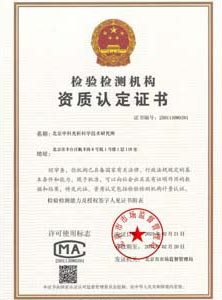
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
刨花板又称颗粒板,是以木材或非木材植物纤维材料(如刨花、碎料、锯末等)为原料,施加脲醛树脂或其他胶粘剂,经拌胶、铺装、热压等工艺制成的人造板材。由于其原料来源广泛、生产成本较低、幅面尺寸大、板面平整且尺寸稳定性好,刨花板被广泛应用于家具制造、室内装修、地板基材等领域,是目前市场上用量最大的人造板品种之一。
出厂检验是刨花板生产企业质量控制体系中的核心环节,也是产品进入市场前的最后一道质量关口。通过对板材的外观质量、尺寸规格、理化性能以及甲醛释放量等指标进行系统检测,可以及时发现生产过程中的工艺缺陷,如施胶不均、热压温度不足、原料含水率控制不当等问题,从而有效规避批量性质量事故。刨花板出厂检验项目分析,正是围绕现行国家标准所规定的各项检验指标,系统梳理检测要求、试验方法与判定依据,帮助企业建立完善的出厂检验制度,提升产品质量管控水平。
目前刨花板出厂检验主要依据GB/T 4897《刨花板》系列标准执行,甲醛释放限量按照GB 18580《室内装饰装修材料 人造板及其制品中甲醛释放限量》进行判定,理化性能试验方法则参照GB/T 17657《人造板及饰面人造板理化性能试验方法》实施。针对出口产品或有特殊用途要求的产品,还可参照相关国际标准或行业标准进行补充检验。
检测样品
刨花板出厂检验的样品应从提交检验批中按规定随机抽取,抽样应具有充分的代表性,能够真实反映该批次产品的整体质量水平。样品在取样后应妥善包装、编号,并附样品信息单,注明产品名称、规格型号、生产日期、批号、执行标准及委托方信息等内容,避免样品混淆或信息缺失影响检验流程。
用于理化性能检测的试样,需在样品板上按标准规定的部位和方向截取。由于刨花板的力学性能在板材的长度方向与宽度方向存在差异,试样截取方向必须严格按照标准执行,否则将直接影响静曲强度、内结合强度等关键指标的测试结果。试样在试验前还应在温度(20±2)℃、相对湿度(65±5)%的环境条件下调节至质量恒定,以消除环境因素对测试数据的干扰。
送检样品的数量与规格应根据检测项目的多少确定,力学性能试验通常需要截取足够数量的试件,以保证每组数据的有效性和可重复性。样品表面应无明显的运输损伤、受潮变形等缺陷,避免因样品自身问题导致检测结果失真,影响对整批产品质量的判断。
检测项目
刨花板出厂检验项目主要涵盖外观、尺寸、理化性能和环保性能等方面,具体包括:
- 外观质量:包括板材表面的压痕、划痕、胶斑、局部松软、边角缺损等缺陷的检查与判定;
- 尺寸与偏差:包括厚度、长度、宽度、对角线差、边缘不直度以及翘曲度等尺寸指标的测量;
- 密度及密度偏差:反映板材内部结构的均匀性,直接影响力学性能的稳定性;
- 含水率:板材出厂时的水分含量,关系到板材的尺寸稳定性与后续加工性能;
- 静曲强度:评价板材抵抗弯曲破坏能力的关键力学指标;
- 弹性模量:反映板材在弹性变形阶段抵抗变形能力的重要参数;
- 内结合强度:评价板材内部刨花之间胶合牢固程度的核心指标;
- 表面结合强度:反映板材表层与芯层之间的结合质量,对饰面加工尤为重要;
- 吸水厚度膨胀率:评价板材耐水性能的重要指标,直接关系到潮湿环境下的使用可靠性;
- 握螺钉力:包括板面握螺钉力和板边握螺钉力,反映板材的连接强度;
- 甲醛释放量:衡量板材环保性能的关键指标,是出厂检验中的强制性项目。
检测方法
各项检测均应按照现行有效国家标准规定的方法执行,主要试验方法如下:
外观质量检验采用目测结合量具测量的方式,在光线充足的条件下检查板材表面及边缘的各类缺陷,并按标准规定判定等级。尺寸检验使用游标卡尺、千分尺、钢卷尺及塞尺等量具,测量厚度、长度、宽度及对角线偏差;翘曲度检验则将板材自由放置于水平平台上,测量最大弯曲高度与对应长度之比。
含水率测定采用烘干法,从样品上截取规定尺寸的试件,称量后置于(103±2)℃的烘箱中干燥至质量恒定,通过干燥前后的质量变化计算含水率。密度测定可与含水率测定共用试件,通过测量试件尺寸计算体积,结合质量得出密度值,进而计算密度偏差。
静曲强度与弹性模量测试在万能材料试验机上按三点弯曲方式加载,试件对称放置于两支座上,以规定速度匀速加载至破坏,记录最大载荷与挠度变化,据此计算静曲强度和弹性模量。内结合强度测试则将试件上下表面与专用加载头用胶粘剂粘合牢固,沿垂直于板面方向拉伸至破坏,以最大破坏载荷除以受拉伸面积得出结果。
吸水厚度膨胀率测试将试件浸入(20±2)℃的恒温水槽中(24±1)h后取出,擦干表面水分,测量浸水前后试件中心点的厚度变化并计算膨胀率。握螺钉力测试需在试件上按标准规定预先钻孔并拧入相应规格的自攻螺钉,以规定速度拔出螺钉,记录过程中的最大拔出力。
甲醛释放量测定根据产品类型与实际需求可选择干燥器法、穿孔萃取法或气候箱法。其中1立方米气候箱法作为仲裁方法,能够模拟室内环境条件,测定结果更接近实际使用状态下的释放水平,是目前主流的检测手段,也是判定产品是否符合环保限量要求的重要依据。
检测仪器
刨花板出厂检验涉及的仪器设备主要包括:
- 万能材料试验机:用于静曲强度、弹性模量、内结合强度、表面结合强度及握螺钉力等力学性能测试;
- 1立方米甲醛气候箱:用于甲醛释放量的环境模拟测试;
- 紫外-可见分光光度计:用于甲醛显色反应后的吸光度测定;
- 穿孔萃取仪:用于穿孔萃取法测定板材中的甲醛含量;
- 电热鼓风干燥箱:用于含水率测定及试件干燥处理;
- 电子天平:用于试件质量的准确称量;
- 千分尺与测厚仪:用于试件厚度的准确测量;
- 游标卡尺、钢卷尺、塞尺:用于板材尺寸及翘曲度测量;
- 恒温恒湿调节箱:用于试件试验前的含水率平衡处理;
- 专用卡具与粘接装置:用于内结合强度、握螺钉力试验的试件固定与加载。
所有仪器设备均应定期进行检定或校准,并处于受控状态,以保证检测数据的准确性与可追溯性,为出厂检验结论的可靠性提供设备保障。
应用领域
刨花板出厂检验的分析结果广泛应用于以下领域:
- 家具制造:板式家具、橱柜、办公家具等产品的板材进厂验收与质量控制;
- 室内装饰装修:定制家居、墙面装饰、吊顶等工程用板的环保与性能把关;
- 地板行业:强化地板、复合地板基材的性能评估与筛选;
- 建筑装饰:门板、隔断、展柜等制品的结构用材检验;
- 包装运输:出口包装箱、托盘等包装用板的性能验证;
- 贸易流通:板材经销商、电商平台对产品质量的抽检与验收;
- 质量监督:市场监管部门开展的产品质量抽查与风险监测。
常见问题
问题一:刨花板出厂检验项目分析的检测周期是多久?
刨花板出厂检验项目分析的检测周期一般为7-15个工作日。具体所需时间受多方面因素影响:检测项目数量越多、送检样品数量越大,所需的试验与数据处理时间越长;甲醛释放量等周期较长的项目会明显影响整体进度;检测方法的复杂程度也是重要变量。如客户有加急需求,可与实验室提前沟通安排加急处理,在保证数据准确的前提下尽量缩短交付时间。
问题二:刨花板出厂检验项目分析的检测价格是多少?
刨花板出厂检验项目分析的检测价格受多种因素综合影响,包括所选检测项目的数量与类型、采用的检测方法、送检样品的数量以及检测周期的要求等。仅开展基础理化性能检测与包含甲醛释放量等环保项目的检测,费用构成会有明显差别;是否需要加急处理也会影响最终报价。建议在送检前与检测机构充分沟通具体需求,由人员根据实际情况提供针对性的报价方案。
问题三:刨花板出厂检验项目分析测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖人造板及其制品的相关国家标准和行业标准,能够开展刨花板出厂检验涉及的外观尺寸、理化性能、力学性能及甲醛释放量等各类项目的检测工作。同时,我们组建了经验丰富的技术团队,配备齐全的力学试验机、气候箱等先进仪器设备,建立了完善的质量管理体系,可为客户提供科学、公正、准确的检测服务与技术支持。
问题四:刨花板出厂检验与型式检验有什么区别?
出厂检验是产品交货前由生产企业或委托检测机构对每批次产品进行的检验,检验项目以常规项目为主,如外观质量、尺寸偏差、含水率、密度以及甲醛释放量等,目的是判定该批次产品是否可以放行出厂。型式检验则是对产品质量进行的全面考核,检验项目覆盖标准规定的全部技术指标,通常在新产品定型、结构工艺或材料发生重大改变、长期停产后恢复生产以及质量监督抽查时进行。两者在检验范围、抽样方式和判定目的上均有所不同。
问题五:甲醛释放量检测常用哪些方法?各有什么特点?
常用的甲醛释放量检测方法包括气候箱法、干燥器法和穿孔萃取法。气候箱法模拟室内使用环境,将样品置于恒温恒湿的箱体内,测定达到稳定状态后的甲醛释放浓度,结果最接近实际使用情形,是目前的仲裁方法,但测试周期相对较长。干燥器法操作简便、周期短,适合企业开展过程控制与快速筛查。穿孔萃取法测定的是板材中的甲醛含量而非释放量,多用于生产过程中的质量监控。不同方法之间不存在简单的换算关系,应根据产品用途与标准要求选择合适的检测方法。
问题六:刨花板出厂检验抽样时应注意哪些事项?
抽样时应从检验批中按标准规定随机抽取,确保样品覆盖批内不同的垛位与位置,避免只从表层或局部取样导致代表性不足。样品应做好标识与封样记录,注明批号、规格与生产日期。运输过程中应防止受潮、磕碰与变形。理化性能试件在试验前须进行状态调节,确保样品处于稳定的温湿度条件后再开展测试,否则含水率等因素的波动会直接影响检测结果的准确性与判定结论。
问题七:出厂检验中发现不合格项目应如何处理?
当出厂检验中发现不合格项目时,应首先对该批次产品进行隔离和标识,防止误发货流入市场。随后分析不合格产生的原因,可从原料质量、施胶量控制、热压工艺参数、板坯含水率控制等环节逐一排查。如对检测结果存疑,可按标准规定进行复检或加倍抽样重新检验。对于确认不合格的批次,应采取降级处理、返工或报废等措施,并将不合格信息纳入质量档案,作为工艺改进的依据,形成质量闭环管理,避免同类问题重复发生。
注意:因业务调整,暂不接受个人委托测试。
以上是关于刨花板出厂检验项目分析的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


