
航空航天用MJ螺纹自调心桶形游动自锁螺母锁紧性能测试
旗下实验室资质

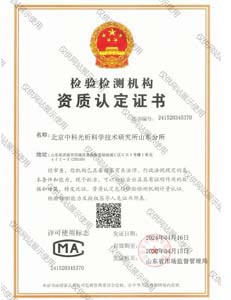
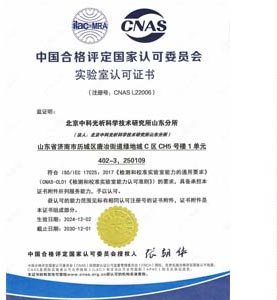
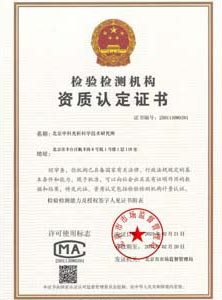
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
MJ螺纹是我国航空航天领域广泛采用的米制加强型螺纹,其牙顶与牙底均采用大圆弧过渡设计,相比普通米制螺纹具有更低的应力集中系数和更优异的抗疲劳性能,特别适用于承受交变载荷、冲击载荷和长期振动环境的飞行器结构连接部位。MJ螺纹的基础牙形、极限尺寸及公差配合在GJB 3系列标准中均有明确规定,是航空高端紧固件设计与制造的基础依据。
自调心桶形游动自锁螺母是一类结构特殊的航空紧固件,其螺母本体外形呈桶形(鼓形),通过壳体或托板安装于结构孔内,螺母可在壳体中沿径向和角度方向进行一定范围的浮动调节(游动),从而补偿孔位加工偏差、安装角度误差以及结构件之间的装配错位,实现螺栓与螺母轴线的自动对中,避免螺纹副承受附加弯矩。同时,该类螺母设有专门的锁紧结构,如非圆收口段、椭圆变形段、金属压嵌锁紧或非金属嵌件锁紧形式,在拧紧后能够产生稳定可靠的锁紧力矩,有效防止振动环境下螺纹连接松脱。
锁紧性能测试是评价此类自锁螺母安全性与可靠性的核心试验项目,主要考核首次拧入拧出力矩、多次装配循环后的力矩保持能力、振动条件下的防松性能、扭矩与预紧力的一致性以及环境老化后的锁紧力矩衰减等指标。试验方法可参照GJB 715系列紧固件试验方法标准、GJB 3系列MJ螺纹标准、HB及QJ等航空、航天行业标准,并参考NASM1312、DIN 65151、ISO 16130等国内外先进标准执行。通过系统的锁紧性能测试,可以全面评估螺母在真实服役工况下的防松可靠性,为航空、航天型号的选材、设计验证与批次质量验收提供数据支撑。
检测样品
检测样品以成品自锁螺母及其配套连接副为主,送检前样品应保持清洁、无磕碰损伤,并附带必要的规格信息与工艺资料。常见的检测样品包括:
- 各规格MJ螺纹自调心桶形游动自锁螺母成品件,涵盖常用螺纹规格系列;
- 配套的MJ螺纹螺栓、螺桩或高锁螺栓,用于组成完整螺纹副进行装配试验;
- 安装螺母所用的壳体、托板螺母座或安装座组件;
- 经不同表面处理工艺(镀镉、镀锌镍、化学氧化、干膜润滑等)处理的成品;
- 不同批次、不同热处理状态或不同锁紧结构形式的对比样品;
- 环境试验(盐雾、湿热、高低温)前后的对比考核样品。
送检样品数量应根据检测项目配置,通常需要包含力学性能、力矩测试、振动考核、尺寸测量及备份样品,具体数量可在委托检测时由技术工程师根据试验方案确定。
检测项目
针对MJ螺纹自调心桶形游动自锁螺母的结构特点与使用工况,锁紧性能测试体系主要包括以下检测项目:
- 尺寸与螺纹参数检测:MJ螺纹中径、螺距、牙型半角、牙底牙顶圆弧半径、大径小径偏差,螺母外形尺寸、桶形浮动量、自调心角度范围及形位公差;
- 首次拧入力矩与首次拧出力矩测试:评估锁紧结构初始锁紧能力是否满足标准规定的上下限要求;
- 多次拧入拧出循环试验:考核规定的装配循环次数后锁紧力矩的衰减规律与力矩保持率;
- 振动防松性能试验:包括横向激振(Junker试验)与轴向振动试验,测定预紧力衰减曲线与相对转角变化;
- 扭矩-预紧力关系测试:测定扭矩系数、螺纹摩擦系数与支承面摩擦系数,评价扭矩-轴向力转化一致性;
- 高低温环境下的锁紧力矩测试:考核极端温度环境对锁紧性能的影响;
- 盐雾、湿热等环境老化试验后的锁紧力矩复测;
- 力学性能测试:硬度、抗拉强度、保证载荷、楔负载试验;
- 表面处理检测:镀层厚度、镀层附着力、耐蚀性评价;
- 材料检验:化学成分分析、金相组织检验、脱碳层深度测定及氢脆敏感性评估。
检测方法
锁紧力矩测试:将螺母与配套MJ螺纹螺栓按规定的安装方式组装于专用夹具中,使用经校准的扭矩测量装置以规定的拧入转速将螺母拧入至全啮合状态,记录首次拧入力矩;随后将螺栓-螺母副拧紧至规定安装力矩并保持规定时间后,以恒定转速将螺母拧出,记录拧出过程中的最大力矩值,即首次拧出力矩(锁紧力矩),该值须落在标准规定的力矩带范围内。
多次循环试验:在完成首次测试后,按标准规定循环次数(通常为15次或按型号规范规定)重复拧入拧出操作,逐次记录力矩值,绘制力矩衰减曲线,计算规定循环次数后的力矩保持率,评价锁紧结构的耐久性能。
振动防松试验:采用横向激振方式(Junker原理)时,将装配至规定预紧力的螺纹副安装在振动夹具上,通过偏心机构施加规定频率与振幅的横向交变位移,同步采集预紧力衰减曲线和螺栓与螺母之间的相对转角;采用轴向振动方式时,将试样安装在振动台上,按规定的频率、量级和时间进行扫频或定频振动。试验后以预紧力残留率、相对转角及试件是否松脱作为合格判定依据。
扭矩-预紧力测试:在专用扭矩-拉力测试系统上,将螺栓-螺母副安装在贯穿式载荷传感器夹具中,连续施加拧紧扭矩,同步采集扭矩与轴向预紧力信号,绘制扭矩-预紧力曲线,计算扭矩系数及摩擦系数,评估产品批次间的一致性。
环境考核试验:将样品置于高低温交变箱中,在规定温度点保温后取出进行锁紧力矩复测;或先进行盐雾、湿热老化试验,再复测拧入拧出力矩,对比环境老化前后的力矩变化,评估镀层保护与锁紧性能的耐环境能力。
检测仪器
为确保测试数据的准确性与可追溯性,检测过程配备以下主要仪器设备:
- 微机控制扭矩-拉力(预紧力)综合测试系统;
- 数显扭矩扳手与静态扭矩测量仪;
- Junker横向振动防松试验机;
- 电磁式振动台及配套水平滑台;
- 电液伺服万能材料试验机与高频疲劳试验机;
- 高低温交变湿热试验箱;
- 中性盐雾试验箱;
- 大型工具显微镜、投影仪与三坐标测量机;
- 螺纹轮廓扫描仪与表面粗糙度仪;
- 洛氏硬度计、显微维氏硬度计;
- 金相显微镜与图像分析系统;
- 直读光谱仪等材料成分分析设备;
- X射线镀层测厚仪。
应用领域
MJ螺纹自调心桶形游动自锁螺母锁紧性能测试服务主要面向航空航天高端制造与科研领域,典型应用场景包括:
- 飞机机体结构装配:机身框段、壁板、蒙皮及口盖连接部位的自锁螺母进厂检验与批次验收;
- 航空发动机与燃气轮机:发动机外部管路、机匣、附件安装用紧固件的防松可靠性验证;
- 航天运载火箭与导弹武器系统:级间段、舱段结构、伺服机构安装连接件的锁紧性能考核;
- 卫星与深空探测器:结构板、天线、太阳翼展开机构用紧固件的锁紧性能与温度环境适应性评价;
- 起落架、飞控与液压系统:高动载荷、强振动部位紧固件的防松能力验证;
- 紧固件制造企业:新产品研制阶段的型式试验、工艺定型验证以及国产化替代产品的对标测试;
- 科研院所与高校:连接结构防松机理研究、仿真模型标定与试验数据支撑。
常见问题
问题一:航空航天用MJ螺纹自调心桶形游动自锁螺母锁紧性能测试的检测周期是多久?
一般情况下,该类锁紧性能测试的检测周期为7-15个工作日。具体周期会受到多方面因素影响:一是检测项目数量,若仅进行拧入拧出力矩测试,周期相对较短,若同时开展多次循环试验、振动防松试验、环境老化试验及力学性能测试等组合项目,周期会相应延长;二是送检样品数量与批次情况,样品量较大时需排队依次测试;三是试验方法的复杂程度,振动试验涉及夹具设计与装调,高低温及盐雾试验本身需要较长的保温与暴露时间;四是是否选择加急服务,如有紧急需求可与技术团队沟通安排优先测试。委托时提供完整的产品信息与试验要求,有助于缩短方案确认时间,加快整体进度。
问题二:航空航天用MJ螺纹自调心桶形游动自锁螺母锁紧性能测试的检测价格是多少?
检测费用需根据实际试验方案进行核算,无法一概而论。影响价格的主要因素包括:所选择的检测项目组合,单项力矩测试与包含振动防松、环境老化、力学性能在内的全套测试费用差异较大;采用的试验方法与判定标准,不同标准对循环次数、振动量级和考核指标的要求不同,试验成本也随之变化;送检样品的数量与规格种类;检测周期要求,加急处理会涉及额外的资源调配成本。建议在委托前与检测机构的技术人员充分沟通检测需求,明确项目范围后获取正式报价。
问题三:航空航天用MJ螺纹自调心桶形游动自锁螺母锁紧性能测试需要什么资质?
从事此类航空紧固件锁紧性能测试,检测机构应具备相应的资质能力与技术储备。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖螺纹紧固件的尺寸测量、力矩性能、振动防松、力学性能及环境适应性等试验项目;同时配备了扭矩-拉力测试系统、Junker振动试验机、高低温交变箱等仪器设备,测试团队由具有航空航天紧固件检测经验的工程师组成,能够依据GJB、HB、QJ等行业标准以及相应的国内外标准规范开展测试,确保测试过程规范、数据准确可靠。
问题四:MJ螺纹与普通米制螺纹有什么区别?为什么航空航天连接件要采用MJ螺纹?
MJ螺纹是在普通米制螺纹基础上发展而来的加强型螺纹,最显著的特征是牙底(外螺纹)和牙顶采用大圆弧过渡,增大了螺纹根部的圆角半径。这一设计能有效降低螺纹根部的应力集中,提高外螺纹的疲劳寿命,这对于长期承受振动、交变载荷的航空结构至关重要。此外,MJ螺纹对尺寸公差、牙型精度提出了更严格的要求,配合精度更高,连接可靠性更好,因此被广泛用于飞机、发动机、航天器等对疲劳性能和可靠性要求极高的部位。
问题五:自调心桶形游动自锁螺母为什么要重点做锁紧性能测试?
该类螺母通常用于无法直接加工螺纹孔的薄壁结构或封闭区域,依靠浮动自调心特性补偿安装误差,其工作状态直接影响连接质量。航空航天飞行器在服役中经历强烈的振动、冲击与温度交变,若螺母锁紧结构设计不当或工艺波动导致锁紧力矩不足,螺纹连接可能逐渐松脱,引发预紧力丧失甚至连接失效,造成严重安全隐患。通过锁紧性能测试,可以在装机前识别锁紧力矩偏低、循环衰减过快、振动环境下防松能力不足等问题,确保产品满足型号使用要求。
问题六:送检时需要准备多少样品?对样品有什么要求?
样品数量取决于检测项目组合:拧入拧出力矩及循环试验通常需要若干套完整的螺栓-螺母装配副;振动防松试验需要独立试样,且每种工况建议配备平行样品;尺寸测量、硬度、金相等破坏性项目需另行预留样品。样品应为清洁的合格成品,避免磕碰、划伤和污染,锁紧部位不得预先拧入;送检时建议提供产品规格、螺纹公差带、材料牌号、表面处理状态、安装力矩要求及拟执行的标准编号,以便技术人员准确编制试验方案。
问题七:振动防松试验的结果如何判定螺母是否合格?
振动防松试验通常以预紧力保持情况和相对转动量作为核心判定指标。试验中实时监测螺栓轴向预紧力的衰减曲线,若在规定的振动频率、振幅和试验时间内,预紧力残留率不低于标准要求,且螺栓与螺母之间未发生超出允许范围的相对转动、螺母未松脱,则判定防松性能合格;部分标准还要求试验后复测拧出力矩,确认锁紧力矩仍保持在规定范围内。对于有特殊要求的型号,可按型号规范规定的更严苛条件执行考核,并结合力矩循环衰减结果进行综合评价。
注意:因业务调整,暂不接受个人委托测试。
以上是关于航空航天用MJ螺纹自调心桶形游动自锁螺母锁紧性能测试的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


