技术概述
潜水器钛锻件渗透探伤检测是一种针对潜水器(含载人深潜器、无人潜水器及各类深海作业装备)用钛合金锻件表面及近表面开口性缺陷的无损检测技术。潜水器工作于数百米乃至万米深的极端海洋环境中,其耐压结构长期承受巨大的静水压力、海水腐蚀以及交变载荷的作用,任何微小的表面裂纹、气孔、夹杂或折叠缺陷都可能在服役过程中不断扩展,进而威胁整机和人员安全。钛合金凭借其高比强度、优异的耐海水腐蚀性能和无磁性等特点,已成为潜水器耐压壳体、观察窗座、阀体及各类结构件的首选材料,而锻件作为其中承受高应力的关键形态,其表面质量必须通过严格的渗透探伤加以把关。
渗透探伤(Penetrant Testing,简称PT)的基本原理是毛细作用:将含有染料或荧光物质的渗透液涂覆在经清洗干净的受检表面,渗透液在毛细作用下渗入表面开口缺陷中,去除多余渗透液并施加显像剂后,缺陷内的渗透液被回吸至表面,形成放大了的缺陷显示痕迹,从而实现对裂纹、折叠、气孔、夹杂等缺陷的直观识别。该方法不受材料磁性的限制,特别适合钛合金这类非磁性金属材料,能够发现宽度仅为微米级的表面裂纹,灵敏度极高。
与射线检测、超声检测等体积型检测方法相比,渗透探伤对表面开口缺陷的检出能力更强,操作工艺相对简便,检测面积大,综合成本可控,是潜水器钛锻件出厂检验、过程检验和在役检修中应用最广泛的表面无损检测手段之一。根据显示方式的不同,渗透探伤可分为荧光渗透法和着色渗透法两大类;按照多余渗透液的去除方式,又可分为水洗型、后乳化型和溶剂去除型三种工艺,检测方可依据锻件的表面状态、灵敏度要求和现场条件灵活选择。
检测样品
潜水器钛锻件渗透探伤检测适用的样品范围广泛,涵盖潜水器建造与维修过程中涉及的各类钛及钛合金锻件,常见牌号包括TA5、TA7、TC4、TC4 ELI、TC11等。典型检测样品包括:
- 载人舱球壳、耐压壳体分段及球面支座等大中型承压锻件;
- 观察窗窗座、窗盖及密封面机加工成品件;
- 阀体、阀盖、阀瓣等深海阀类锻件;
- 管系接头、法兰、三通、异径接头等耐压管路连接件;
- 吊点、耳板、舵轴、推进器轴系等高应力传动与系泊锻件;
- 压载、浮力调节及抛载机构中的活塞、缸体、连杆类锻件;
- 框架、支架、安装座等结构锻件及焊接坡口预制件。
送检样品一般应完成最终热处理及机加工,表面粗糙度满足相关标准要求,表面不得有氧化皮、油污、油漆、锈蚀及其他可能堵塞缺陷开口的覆盖物。对于表面状态不佳的锻件,检测前需通过酸洗、轻微打磨等工艺进行预处理,但应避免过度打磨掩盖或压合缺陷开口,影响检测结果的可靠性。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
潜水器钛锻件渗透探伤检测围绕表面缺陷的发现、定量、定性及验收判定展开,主要检测项目包括:
- 表面裂纹检测:识别锻造、热处理、机加工及服役过程中产生的纵向、横向及网状裂纹;
- 折叠与分层检测:发现锻造变形不当引起的表面折叠、端部分层等缺陷;
- 气孔与针孔检测:检出显露于表面的气孔、针孔及疏松密集区;
- 非金属夹杂显示判定:识别表面开口的夹杂条痕与异常显示;
- 缺陷定性定量分析:确定显示的类型(线状、圆形)、位置、尺寸与分布,并按标准进行分级;
- 验收评定:依据相关产品标准和技术条件,判定锻件合格、返修或报废;
- 返修后复检:对打磨消除缺陷或补焊修复后的区域进行再次渗透检测。
此外,检测过程中还可对渗透剂灵敏度、显像剂性能、对比试块(如镀铬淬火试块与铝合金淬火试块)校验结果等工艺参数进行完整记录,作为检测质量追溯的重要依据。
检测方法
潜水器钛锻件渗透探伤的标准工艺流程包括以下步骤:
- 表面预清洗:采用溶剂清洗、碱洗或酸洗等方式去除表面油污、氧化物及其他污染物;
- 渗透:将渗透剂均匀施加于受检表面,渗透时间不少于标准规定的最短时间,通常控制在10~60分钟,视环境温度与灵敏度等级而定;
- 去除:按所选工艺采用水洗、乳化后水洗或溶剂擦除方式去除表面多余渗透剂,以背景不残留、显示不损伤为度;
- 干燥:采用洁净压缩空气或热风干燥,严格控制干燥温度与时间,防止过热挥发缺陷内渗透液;
- 显像:均匀施加显像剂(干粉、水悬浮或溶剂悬浮型),显像时间一般不少于7分钟且不超过规定上限;
- 观察与评定:着色法在白光下观察,白光照度满足标准要求;荧光法在暗环境紫外灯下观察,控制紫外辐照度与环境杂散光;
- 记录与报告:对超标显示进行标记、记录尺寸与位置,出具检测报告;
- 后清洗:检测完成后清除残余显像剂与渗透剂,防止对钛件后续使用造成污染。
在方法选择上,高灵敏度要求的载人舱等关键锻件通常优先采用后乳化型荧光渗透法(2级或3级灵敏度),一般结构件可采用水洗型荧光法或溶剂去除型着色法,现场与在役检测则以溶剂去除型着色渗透最为便捷。检测依据可包括GB/T 18851系列、NB/T 47013.5、GJB相关标准、ASTM E1417及AMS 2644/2645等,具体按产品设计文件与订货技术条件执行。当工件温度低于或高于方法适用范围时,需采用低温或高温特种工艺并经试块验证后方可实施。
检测仪器
潜水器钛锻件渗透探伤检测涉及的主要设备与器材如下:
- 荧光渗透检测成套装置:含浸渍槽、滴落架、水洗槽、干燥箱、显像装置及暗室观察室;
- 黑光灯(UV-A灯):提供峰值波长365nm左右的紫外辐射,用于激发荧光显示;
- 紫外辐照计与白光照度计:用于校验黑光灯辐照度及观察环境可见光照度;
- 着色渗透检测喷罐套装:含渗透剂、清洗剂与显像剂,适合现场快速作业;
- 对比试块:镀铬裂纹试块与铝合金淬火试块,用于工艺系统灵敏度校验与性能验证;
- 放大镜与图像记录设备:5~10倍放大镜、数码照相或荧光成像系统,用于显示的复核与存档;
- 洁净压缩空气系统、干燥箱与温度计:保证干燥工序参数可控、可追溯;
- 防护与辅助器材:无绒擦拭布、手套、通风与防污染设施等。
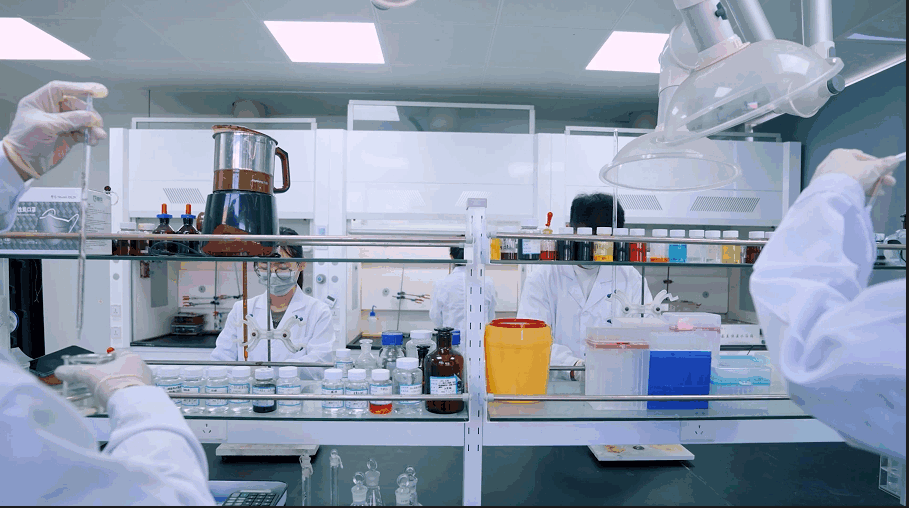
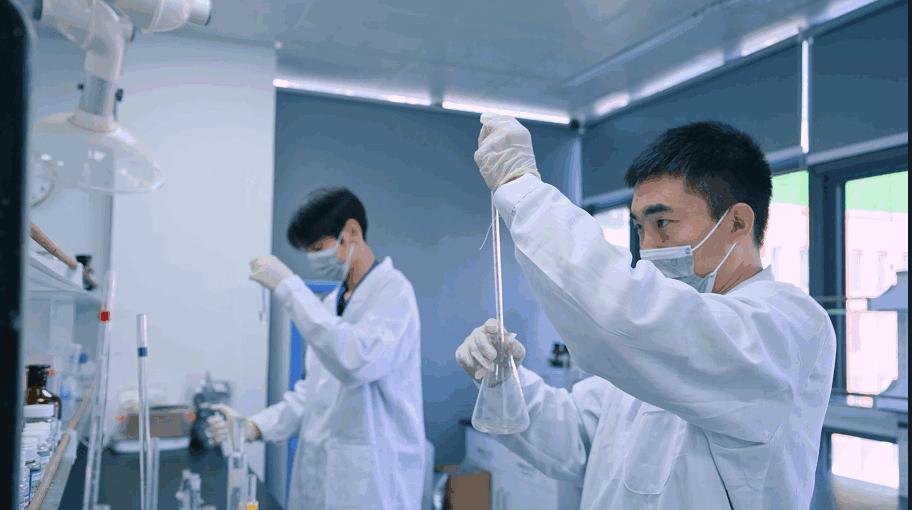
所有渗透材料(渗透剂、显像剂、清洗剂)均应与钛合金相容,避免含有会诱发钛合金氢脆或腐蚀风险的成分,其中卤素、硫等元素含量需满足相关标准的限量要求。仪器设备按周期检定校准,灵敏度试块定期校验,从硬件层面确保检测数据准确可靠、检测过程全程可追溯。
应用领域
潜水器钛锻件渗透探伤检测技术广泛应用于深海装备研制、生产制造、服役监护及维修保障等多个环节,主要应用领域包括:
- 载人深潜器:载人舱、观察窗座及耐压结构锻件的出厂检验与在役检测;
- 无人遥控潜水器(ROV)与自主水下航行器(AUV):框架、浮力与推进系统锻件的检验;
- 深海空间站与海底作业装备:结构件与承压件的定期检查与验收;
- 海洋油气与深海采矿装备:水下阀门、管汇、连接器等锻件的检测;
- 船舶与海洋工程:耐压壳体分段、舵系与轴系锻件的探伤;
- 科研院所与高校:深海装备材料工艺研究与性能验证中的检测支持;
- 质量仲裁与失效分析:对争议锻件或事故件的缺陷判定与技术分析。
通过规范开展渗透探伤检测,能够有效拦截带缺陷锻件流入总装环节,为潜水器全寿命周期的结构完整性提供坚实保障,对提升深海装备的可靠性与安全性具有重要支撑作用。
常见问题
问题一:潜水器钛锻件渗透探伤检测的检测周期是多久?
潜水器钛锻件渗透探伤检测的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量的多少、送检样品的数量与尺寸大小、所采用的渗透工艺类型(荧光法所需工序时间通常长于着色法)、是否需要对缺陷进行复检或返修后二次检测,以及实验室当前的排单情况等。对于批量较小、表面状态良好的常规锻件,周期可能接近下限;而对于载人舱等大型关键件,或需要多区域、多灵敏度等级检测的情况,周期则相应延长。若客户有紧迫的项目节点,可与检测机构沟通加急安排,在保证检测质量的前提下尽量压缩周期,但加急服务需视实验室产能而定,建议送检前提前预约并明确报告交付时间。
问题二:潜水器钛锻件渗透探伤检测的检测价格是多少?
潜水器钛锻件渗透探伤检测的价格需结合具体检测需求确定,无法一概而论。影响价格的主要因素包括:检测项目的数量与验收等级要求、采用的渗透方法与灵敏度等级(如后乳化型荧光渗透的工艺成本高于溶剂去除型着色渗透)、样品的尺寸与检测面积大小、送检批次的数量、是否需要现场检测服务、检测周期的缓急程度,以及是否需要附加缺陷判定、复检或技术咨询等增值服务。一般来说,检测要求越复杂、涉及工序越多,投入的人力与材料成本相应增加。为获取准确的报价,建议客户在咨询时提供锻件图纸、技术条件、验收标准及送检数量等信息,检测机构将据此进行评估并提供正式的报价方案。
问题三:渗透探伤能发现钛锻件内部缺陷吗?
不能。渗透探伤基于毛细作用原理,只能发现暴露于工件表面并形成开口的缺陷,如表面裂纹、折叠、气孔和夹杂等,对埋藏于锻件内部、未与表面贯通的缺陷无法检出。若需评估钛锻件内部质量,应配合超声检测、射线检测等体积型无损检测方法,将渗透探伤与内部检测手段组合使用,形成完整的质量评价体系。对于潜水器关键锻件,工程上通常规定渗透检测与超声检测并行实施,以确保表面与内部质量同时受控。
问题四:渗透探伤对钛合金材料本身有损伤吗?
渗透探伤属于无损检测方法,不会对钛锻件的组织结构、力学性能造成任何损伤。需要关注的是化学相容性问题:渗透材料中若含有过量的卤素、硫等元素,可能对钛合金产生不利影响。因此,用于钛合金检测的渗透剂、显像剂和清洗剂应选用满足相关标准限量要求的产品,检测完成后及时进行后清洗,彻底清除残留物,即可完全消除潜在影响,保证锻件后续装配与服役安全。
问题五:荧光渗透法和着色渗透法应如何选择?
两种方法各有适用场景。荧光渗透法灵敏度高,缺陷显示在暗室紫外灯照射下呈明亮黄绿色,反差大,特别适合载人舱球壳、观察窗座等高要求关键钛锻件,但需要暗室环境、黑光灯及水电配套,一般在实验室或专用场地实施。着色渗透法在自然白光下即可观察,喷罐套装便于携带,适合现场检测、在役检查及大件局部区域的快速排查,但灵敏度相对较低。选择时应综合考虑验收标准规定的灵敏度等级、锻件的重要性类别、检测环境条件与工期要求,必要时可先用着色法筛查、再以荧光法复核,兼顾效率与可靠性。
问题六:渗透探伤前对锻件表面有哪些要求?
渗透探伤的效果很大程度上取决于受检表面状态。锻件表面应清洁干燥,无氧化皮、油污、油漆、锈蚀、飞溅金属及毛刺等覆盖物,以免堵塞缺陷开口或产生虚假显示;表面粗糙度不宜过大,机加工表面通常应控制在相应标准规定的范围内。若表面存在较厚的污染层,应通过溶剂清洗、碱洗或酸洗等方式进行前处理;对局部凸起或飞边可作轻微修磨,但修磨应适度,避免将缺陷开口压合导致漏检。检测时的工件温度也应在方法允许范围内,超出范围时需采用经试块验证的特种工艺。做好表面准备可显著提高缺陷检出率,避免漏检与误判。