技术概述
塑料片材镜面光泽度测定是评价塑料片材表面光学外观质量的一项基础性检测技术。所谓镜面光泽度,是指在外来光源以规定几何角度照射到片材表面时,试样表面沿镜面反射方向反射的光通量,与同一条件下玻璃标准板镜面反射光通量之比,通常以光泽单位GU表示。光泽度数值越高,说明片材表面越接近镜面,反射影像越清晰;数值越低,则表面呈现哑光或漫反射特征。
对于塑料片材而言,镜面光泽度是反映其表面平整程度、加工质量与外观等级的重要指标。光泽度的高低受到多方面因素的综合影响,包括树脂种类、填料与助剂的添加情况、颜料的分散状态、挤出或压延工艺参数、抛光辊或压光辊的表面粗糙度、冷却定型条件以及片材表面的划伤、污染和微观缺陷等。因此,通过系统的镜面光泽度测定,可以帮助生产企业监控工艺稳定性、评价配方合理性、划分产品外观等级,同时也能为下游客户的来料验收和质量争议提供客观数据依据。
塑料片材镜面光泽度测定的主要依据标准包括GB/T 8807《塑料镜面光泽试验方法》、ASTM D523《镜面光泽的标准试验方法》以及ISO 2813、DIN 67530等国内外通用方法标准。这些标准对测量几何角度、光源条件、标准板要求、测量程序和结果表示方法均作出了明确规定,确保不同实验室之间的测试结果具有可比性。
需要注意的是,光泽度是一个相对量而非绝对物理量,其数值与测量角度、仪器光斑尺寸、标准板基准值密切相关。因此,在报告光泽度结果时,必须同时注明所采用的几何角度和试验条件,不同角度、不同条件下获得的数据不能直接进行比较。
检测样品
塑料片材镜面光泽度测定适用于多种热塑性和热固性塑料片材类产品,常见的检测样品类型包括:
- 聚丙烯(PP)片材、聚乙烯(PE)片材;
- 硬质及软质聚氯乙烯(PVC)片材、装饰膜片;
- PET、APET、PETG透明包装片材;
- ABS板片材、HIPS片材、GPPS片材;
- 聚碳酸酯(PC)片材、聚甲基丙烯酸甲酯(PMMA、亚克力)板片;
- TPU、EVA等功能性片材以及各类复合片材、镀膜片材。
送检样品应满足一定的外观和状态要求。首先,测试区域表面应平整、无翘曲变形、无明显划痕、气泡、缩孔、杂质和油污指纹,因为表面缺陷会直接影响镜面反射光的强度;其次,样品尺寸应大于仪器测量光斑的覆盖范围,一般建议裁取不小于一定面积的方形试样,并保证可进行多点测量;再次,同一批次送样时建议提供多片试样,以反映批次的整体光泽水平。样品应明确标注测试面,对于双面光泽度不同的产品,应分别标明正反面。此外,样品在试验前一般需在标准环境条件下进行状态调节,以消除温湿度变化对测试结果的影响。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
围绕塑料片材的表面光学性能,可开展的检测项目主要包括:
- 60°镜面光泽度:通用测量角度,适用于中等光泽范围的片材表面,是应用最广泛的常规项目;
- 20°镜面光泽度:适用于高光泽表面,如抛光PC片、PMMA片、高光ABS片材等,该角度下分辨率更高;
- 85°镜面光泽度:适用于低光泽、哑光表面,接近掠射角测量,对哑光片材的分辨能力更强;
- 光泽度均匀性:在片材不同位置多点测量,评价整幅片材光泽的一致性,反映压延或挤出工艺的稳定性;
- 批次间光泽一致性:对不同生产批次样品进行对比测试,用于质量趋势监控;
- 处理前后光泽保持率:对经过老化、耐磨、耐擦刮等处理前后的样品分别测定光泽度,评价其表面耐久性(扩展项目)。
委托方可根据产品的实际用途、外观等级要求和客户验收规范,选择单一角度测试或多角度组合测试,也可以将光泽度与雾度、透光率等其他光学项目组合委托,以全面评价片材的光学性能。
检测方法
塑料片材镜面光泽度测定的基本原理是:以符合标准规定的光源和接收器几何条件组成的光学系统,在规定的入射角下将光束投射到试样表面,并在镜面反射角方向上测量反射光,将其与工作标准板的反射光量进行比较,从而得出试样的光泽度值。典型的试验流程如下:
- 样品制备与状态调节:从片材上裁取平整、无缺陷的试样,清洁表面并去除灰尘杂质,在标准实验室环境下进行状态调节,使样品温度与环境达到平衡;
- 仪器校准:使用经过量值溯源的高光泽工作标准板(抛光黑玻璃)对光泽度仪进行校准,必要时用中光泽或低光泽标准板核查示值线性,并检查零点;
- 测量角度选择:一般先用60°角进行预估测量,若光泽度值较高则改用20°角测量,若光泽度值较低则改用85°角测量,使读数处于各角度的最佳分辨区间;
- 多点测量:在每片试样的不同有效位置进行测量,避开边缘区域,记录各点读数;对于存在方向性的片材,应注意测量方向的一致性,必要时分别记录沿加工方向和垂直方向的结果;
- 数据处理与结果表示:计算各测量点的平均值,同时关注极差以评价均匀性,结果以GU表示并注明测量角度、标准依据和试验条件。
为保证测试结果的准确性和重复性,试验过程中应严格控制环境温湿度,避免振动和强光干扰,操作人员不得直接用手触摸测试面,每次测量前应确认仪器示值稳定。若发现读数异常波动,应重新清洁样品表面并核查仪器校准状态。
检测仪器
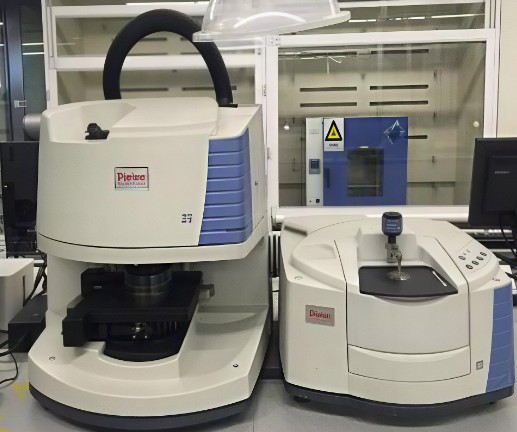
塑料片材镜面光泽度测定所用的主要仪器设备包括:
- 镜面光泽度仪:具备20°、60°、85°标准几何角度(部分仪器还配备45°等其他角度),光源、接收器光路符合相关标准规定的几何条件与光谱特性;
- 工作标准板:包括高光泽抛光黑玻璃标准板及中、低光泽标准板,其量值可溯源至国家基准,用于仪器校准和期间核查;
- 零光泽标准(黑筒或黑绒):用于检查仪器的零点漂移;
- 状态调节设备:标准恒温恒湿环境装置,用于试验前样品的温度湿度平衡处理;
- 辅助器材:无尘擦拭布、清洁溶剂、镊子、样品裁切工具等,用于样品的清洁与制备。
仪器的日常维护与定期校准同样重要。光泽度仪和标准板应定期送至计量机构进行量值溯源,标准板表面应妥善保护,避免划伤和污染,一旦发现标准板反射特性发生变化,应立即停用并更换,以保证检测数据的长期可靠性。
应用领域
塑料片材镜面光泽度测定的应用范围十分广泛,几乎覆盖了所有对外观质量有要求的片材加工与使用领域:
- 包装行业:食品吸塑包装片材、透明折叠盒片材、装饰面片等的光泽质量评价;
- 建筑装饰:PMMA亚克力板、PC耐力板、PVC装饰片材、墙面板等表面光泽等级的判定;
- 汽车工业:车内饰条、仪表板表皮片材、门板膜片等内饰件外观件的光泽控制;
- 家用电器:面板、外壳装饰膜片、高光及哑光效果片材的品质检验;
- 电子显示:导光板、扩散板、光学膜片等光学组件的表面反射特性评价;
- 广告印刷:灯箱片、标牌基材、覆膜片材的表面效果验收;
- 科研与质量控制:新材料配方开发、工艺参数优化、供应商来料检验、贸易交付验收以及质量纠纷的技术仲裁等。
通过规范开展镜面光泽度测定,企业可以建立量化的外观质量评价体系,将原本依赖人眼主观判断的表面效果转化为可追溯、可比较的数据指标,从而有效提升质量管理水平,减少因外观判定分歧带来的贸易风险。
常见问题
问题一:塑料片材镜面光泽度测定的检测周期是多久?
塑料片材镜面光泽度测定的检测周期一般为7-15个工作日。具体时长会受到多种因素的影响:检测项目的多少是首要因素,单一角度的光泽度测试周期较短,若同时委托多角度测试以及光泽均匀性、老化后光泽保持率等组合项目,周期会相应延长;样品数量和批次数量增加时,制样与测量工作量加大,也会占用更多时间;若样品需要进行较长时间的标准环境状态调节,或涉及方法确认、重复性验证等复杂操作,周期同样会有所增加。此外,如果委托方有紧急需求,可与实验室沟通安排加急处理,在保证数据质量的前提下尽量压缩交付时间。
问题二:塑料片材镜面光泽度测定的检测价格是多少?
塑料片材镜面光泽度测定的费用受多方面因素影响,无法一概而论。主要的影响因素包括:委托检测的具体项目内容,例如仅进行单一角度的光泽度测试,还是进行多角度组合测试或添加均匀性评价等扩展项目;所依据的检测标准与方法的复杂程度;送检样品的数量和批次;对检测周期的要求,常规周期与加急服务的费用投入不同;以及是否需要结合其他光学或理化性能项目一并测试。由于每位客户的检测需求差异较大,建议在委托前联系我们的在线客服或技术顾问,说明产品类型和具体测试需求,我们将根据实际情况为您提供准确的报价方案。
问题三:光泽度的单位GU是什么含义?
GU是光泽单位的英文缩写。光泽度是一个相对比较值,而不是绝对的物理量,其数值是以规定折射率的抛光黑玻璃标准板在特定角度下的镜面反射能力为基准而定义的。在测量条件一致的前提下,试样的GU值越高,表示其表面越接近镜面反射特性;GU值越低,则表面越偏哑光。需要特别强调的是,只有在相同的测量角度和相同的仪器条件下获得的光泽度数值之间才具有直接可比性,不同角度测得的结果不能放在一起直接比较大小。
问题四:20°、60°、85°三种测量角度应该如何选择?
三种角度分别适用于不同光泽水平的表面。60°角是通用角度,适用于大多数中等光泽的塑料片材,通常的做法是先用60°角进行初步测量:如果读数较高,说明样品属于高光泽表面,应改用20°角测量,因为小角度条件下仪器对高光泽区的分辨能力更强;如果60°角读数很低,说明样品属于低光泽或哑光表面,应改用85°角测量,大角度条件更有利于区分低光泽表面的细微差异。通过这种分区间选择角度的方式,可以保证测试结果始终处于方法灵敏度最好的范围内。
问题五:样品表面状态对光泽度测试结果有什么影响?
样品表面状态对镜面光泽度测试结果的影响非常显著。片材表面的灰尘、油污、指纹、静电吸附的颗粒以及细微划痕都会改变镜面反射光的比例,导致读数偏低或波动;样品翘曲、不平整会使表面与测量光路的角度发生偏差,同样造成测量误差。因此,测试前应使用无尘布和适当的清洁方式轻轻清理测试面,操作时避免用手直接接触测量区域,剔除有明显缺陷的部位。对于翘曲的片材,应尽可能平整放置并保证测量区域与仪器开口紧密贴合。必要时,样品还应在标准温湿度环境下进行充分的状态调节后再行测试。
问题六:同一片样品上多点测量结果差异较大是什么原因?
造成同片样品多点光泽度读数离散的原因可能来自多个方面:一是片材本身光泽不均匀,例如挤出或压延过程中熔体温度波动、辊筒表面磨损或污染、冷却不均匀等都会导致表面微观平整度存在区域性差异;二是片材厚度不均或表面存在方向性纹理,使不同位置、不同方向的反射特性不一致;三是测量环节的问题,如样品清洁不彻底、个别测点恰好落在缺陷处、仪器未及时校准或存在漂移、测试环境温湿度波动较大等。遇到这种情况,建议重新清洁样品、避开明显缺陷位置、增加有效测量点数量,并核查仪器校准状态和环境条件,以获得能够真实反映片材整体光泽水平的结果。