技术概述
塑料门窗密封条是建筑门窗中不可或缺的功能性配件,通常安装于门窗框扇之间的密封槽内,承担着隔音、隔热、防水、防尘、减震等多重作用。密封条的密封效果在很大程度上取决于其截面结构与尺寸精度,若截面尺寸偏差过大,将导致密封条与型材槽口配合过紧或过松:配合过紧会造成启闭阻力增大、密封条压缩变形加剧甚至早期老化失效;配合过松则会出现密封不严、漏风渗水等问题,直接影响门窗的气密性能、水密性能和使用寿命。
塑料门窗密封条截面尺寸精度检测是指依据相关产品标准和测量规范,采用精密测量仪器对密封条横截面的宽度、高度、壁厚、球头直径、槽口间距、爪部尺寸及角度等几何参数进行系统测量,并将实测值与设计图纸或标准规定的公差范围进行比对,从而评定其制造精度是否满足要求的一种检测技术。该检测是密封条生产企业质量控制的核心环节,也是门窗制造企业进料检验和工程质量验收的重要手段。
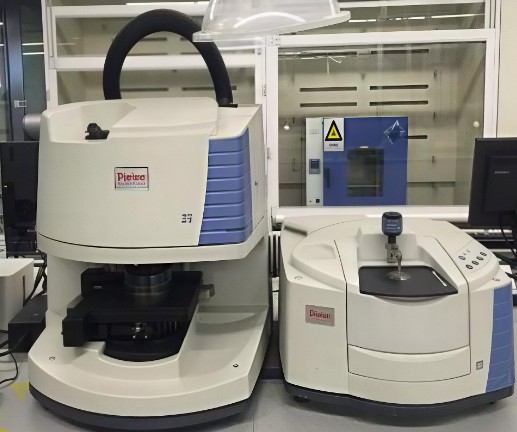
从技术原理上看,截面尺寸精度检测属于几何量计量范畴,具有测量精度要求高、参数多、材质柔软易变形等特点。随着影像测量、激光扫描等技术的发展,密封条截面测量已从传统的卡尺、千分尺等接触式量具逐步发展为以二维影像测量仪、工具显微镜、投影仪为主的现代测量方式,测量效率和数据可靠性显著提升。
检测样品
塑料门窗密封条截面尺寸精度检测的样品通常从批次产品中随机抽取,样品应具有代表性,表面应无明显的划伤、变形、气泡、缺料等影响测量的外观缺陷。送检前应避免样品受到挤压、扭曲或高温环境影响,防止截面形状发生塑性变形而影响测量结果的准确性。常见的检测样品类型包括:
- 玻璃密封条(压条):安装于玻璃与型材之间,截面多带爪状卡接结构;
- 框扇密封条(框扇条):安装于框扇搭接处,常见空心管状、唇形或梳形截面;
- 门底密封条、框料转角密封条等特殊用途密封条;
- 不同材质的软质聚氯乙烯(PVC)密封条、改性PVC密封条、热塑性弹性体(TPE/TPV)密封条等;
- 新研发截面结构的试制样品、挤出模具调试样品以及质量纠纷仲裁样品等。
样品数量一般根据检测项目和方法确定,建议每批次抽取规定根数、每根长度满足截面切取和多次测量需要的样品,以保证数据的统计有效性。对于截面形状复杂的样品,必要时需采用专用切片装置制备垂直于轴线的平整截面,为后续精密测量创造条件。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
塑料门窗密封条截面尺寸精度检测的项目依据产品图样、订货技术协议及相关标准确定,主要涵盖截面各部位的线性尺寸、角度和形位要求,常见的检测项目如下:
- 截面总宽度:密封条横截面左右方向的最大外形尺寸;
- 截面总高度:密封条横截面上下方向的最大尺寸;
- 球头(泡管)直径:空心球形密封部位的外径尺寸;
- 安装爪宽、爪间距与爪高:与型材槽口配合的倒钩部位尺寸;
- 壁厚:密封条各部位的材料厚度,包括球头壁厚、连接部位壁厚;
- 槽口宽度与深度:卡入槽内的开口尺寸与深度尺寸;
- 唇边长度与角度:唇形密封部位的关键几何参数;
- 截面角度:如倒钩角度、唇边张角、斜面倾角等角度参数;
- 圆角半径与过渡弧尺寸:截面各转角处的圆弧参数;
- 单位长度质量(克重):间接反映截面尺寸一致性的参考指标;
- 尺寸偏差与批次一致性:同批次不同样品之间尺寸的波动范围。
以上项目的公差要求一般在产品图纸中明确标注,未标注时可参照相关国家或行业标准中规定的极限偏差执行。检测机构应根据委托方提供的图纸或选定的标准依据,逐项测量并给出各参数的实测值与偏差评定结果。
检测方法
针对密封条截面形状复杂、材质柔软易变形的特点,截面尺寸精度检测需要合理选择测量方法,常用的检测方法包括以下几种:
1. 影像测量法:将密封条截面置于二次元影像测量仪工作台上,通过光学成像系统将截面轮廓放大后,利用软件对轮廓点、线、圆进行构造和坐标计算,获取各部位的尺寸、角度和位置关系。该方法属于非接触测量,可避免测力引起的软质材料变形,是当前截面尺寸检测的主流方法。
2. 投影仪测量法:利用光学投影仪将密封条截面轮廓以一定倍率投射到投影屏上,通过与标准放大图比对或直接在投影屏上读数,确定轮廓尺寸偏差。该方法直观简便,适合批量样品的快速筛查。
3. 工具显微镜测量法:借助工具显微镜的高倍率光学系统和精密移动工作台,对截面局部特征(如爪尖、窄槽、小圆弧)进行瞄准测量,适合细小结构和低公差参数的高精度测定。
4. 接触式量具测量法:对尺寸较大、刚性相对较好的部位,可采用外径千分尺、精密游标卡尺、深度尺等进行直接测量。测量时应控制测力,多点重复取值以减小变形误差,主要用于车间过程控制。
5. 激光扫描与轮廓测量法:利用激光轮廓传感器或三维扫描设备对截面进行快速扫掠,获得完整的截面轮廓点云,经软件拟合后自动输出全部尺寸参数。该方法效率高、信息量大,适用于复杂截面的全尺寸检测和数据存档。
无论采用何种方法,测量前均应对样品进行状态调节,通常在标准环境温度下放置一定时间,消除内应力与环境温差的影响;测量截面应垂直于密封条轴线并保持平整无变形。每项尺寸一般不少于三次重复测量,取平均值作为最终结果,并按规定的修约规则处理数据,确保结果的可比性与可追溯性。
检测仪器
塑料门窗密封条截面尺寸精度检测所用的主要仪器设备包括:
- 二次元影像测量仪:分辨率高,配备轮廓捕捉与几何计算软件,是截面全尺寸测量的核心设备;
- 大型工具显微镜:具备测角目镜与精密十字工作台,用于微细结构和角度参数的精密测量;
- 光学投影仪:放大倍率可切换,适合轮廓比对与快速测量;
- 激光扫描轮廓仪:非接触快速获取截面点云数据,支持全尺寸自动评价;
- 数显外径千分尺、数显游标卡尺、数显高度尺:用于实验室与现场的接触式尺寸测量;
- 精密切片机与截面料具:用于制备平整、垂直的测量截面;
- 电子天平与长度量具:用于单位长度质量的测定;
- 恒温恒湿状态调节箱:保证测量前样品达到规定的环境条件。
所有计量器具均应经检定或校准合格并在有效期内使用,测量系统的示值误差应满足被测尺寸公差的五分之一至十分之一原则,以保证测量结果的可信度。仪器日常维护、期间核查和环境条件监控也是保障数据质量的重要环节。
应用领域
塑料门窗密封条截面尺寸精度检测的应用领域十分广泛,主要包括:
- 密封条生产企业:用于原材料配方验证、挤出模具调试、生产过程巡检和成品出厂检验,是控制批次一致性的关键手段;
- 门窗制造企业:用于进厂密封条的进货检验,确保密封条与型材槽口匹配,保障整窗气密、水密性能达标;
- 建筑型材与门窗配套行业:用于新截面结构的开发验证与零部件互换性评估;
- 建筑工程质量验收:为工程用门窗密封配件的质量核验提供数据支持;
- 科研院所与检测机构:用于新产品研发、标准验证、失效分析和技术仲裁;
- 质量监督与市场抽检:为市场监管部门提供客观的质量评价依据;
- 出口贸易与供应链管理:满足采购方技术协议中关于尺寸精度的验收要求。
常见问题
问题一:塑料门窗密封条截面尺寸精度检测的检测周期是多久?
塑料门窗密封条截面尺寸精度检测的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响:一是检测项目的数量,若仅对少量关键尺寸进行测量,周期较短,若需要全尺寸测量并出具详细数据,所需时间相应增加;二是样品数量与截面复杂程度,样品多、截面结构复杂时测量与数据处理工作量增大;三是所选方法的复杂程度,常规量具测量较快,影像测量与激光扫描涉及轮廓拟合计算,耗时略长;四是是否有加急需求,实验室可根据实际情况安排加急处理,缩短检测周期。委托方在送检前可与检测机构充分沟通,明确检测项目与时间要求,合理安排检测计划。
问题二:塑料门窗密封条截面尺寸精度检测的检测价格是多少?
塑料门窗密封条截面尺寸精度检测的费用受多方面因素影响,难以一概而论。主要影响因素包括:检测项目的多少,全尺寸检测与个别关键尺寸测量的工作量差异较大;所选用的检测方法,影像测量、激光扫描等精密测量方式与常规量具测量的成本不同;样品数量与批次情况,样品越多、批次越复杂,整体费用相应变化;检测周期要求,加急服务通常会增加一定成本;以及是否需要附加数据处理、图纸比对分析等增值服务。如需了解具体的检测报价,建议直接联系检测机构,提供产品图纸、检测项目清单和样品信息,由专业人员评估后给出针对性的报价方案。
问题三:密封条截面尺寸检测前需要对样品做哪些处理?
检测前的样品处理直接影响测量结果的可靠性。首先应将密封条在标准实验室环境下放置一段时间进行状态调节,消除温度应力与卷绕变形;其次应垂直于密封条轴线切取平整截面,切口应平整无毛刺、无挤压变形,必要时使用锋利刀具或专用切片机制备;对于卷曲严重的样品,可裁取平直段并轻微固定,使其在自然状态下接受测量。此外,样品表面应保持清洁,去除脱模剂、油污和灰尘,以保证影像测量时轮廓成像清晰。
问题四:软质密封条在测量中容易变形,如何保证测量准确性?
软质材料的变形控制是密封条截面测量的技术难点。实验室通常采取以下措施:优先采用非接触的影像测量、投影测量或激光扫描方式,避免测力引起截面变形;样品安放时以自然状态置于工作台,不施加额外夹紧力;对必须接触测量的部位,选用测力较小的量具并采用多点重复测量取平均;对空心球头等易变形部位,可通过轮廓拟合计算几何特征而非直接压测。通过上述手段,可将变形误差控制在允许范围内,保证数据的真实性与重复性。
问题五:如果截面尺寸检测不合格,可能的原因有哪些?
截面尺寸不合格的原因是多方面的。模具方面,口模设计不当、磨损或积碳会直接造成截面轮廓偏差;工艺方面,挤出温度、牵引速度与冷却定型不匹配,会导致截面收缩不均、尺寸超差或翘曲变形;材料方面,配方中填料含量波动、原料含水或批次性能差异,会引起挤出胀缩不一致;此外,截面切片不平整、样品状态调节不充分也可能造成测量偏差。建议结合模具检查、工艺参数核查和材料检验进行系统排查,找出根本原因并落实整改措施。
问题六:截面尺寸精度与门窗密封性能之间有什么关系?
截面尺寸精度是决定密封条密封性能的关键因素之一。密封条依靠压缩变形填充框扇间隙,球头直径、唇边尺寸等决定了压缩量的大小:尺寸偏小会造成压缩量不足,密封条与型材接触不实,出现漏风渗水、隔声下降;尺寸偏大则压缩过度,门窗启闭费力,密封条长期处于高应力状态易龟裂老化,缩短使用寿命。爪部尺寸与槽口不匹配还会引起密封条松脱移位。因此,通过严格的截面尺寸精度检测控制制造公差,是保证门窗气密性、水密性和耐久性的重要前提。