技术概述
钛合金凭借密度低、比强度高、耐蚀性好、耐高温性能优良等特点,已成为航空航天、船舶制造、化工装备、生物医疗等高端领域不可或缺的关键结构材料。焊接是钛合金构件成形与连接的核心工艺,然而钛及钛合金在高温状态下化学活性极高,受热后极易吸收氢、氧、氮等气体元素,其中氢的吸收行为对焊缝质量的威胁最为突出。钛合金焊缝氢含量测定正是针对这一问题开展的专业检测项目,是焊接质量控制体系中不可缺少的一环。
氢在钛合金焊缝中主要以间隙固溶态和氢化物两种形式存在。当焊缝金属中氢含量超过其固溶度极限时,过饱和的氢会与钛结合生成脆性氢化钛相,在晶界和晶内呈针状或片状析出,使焊缝金属的塑性、韧性和疲劳性能显著下降,即所谓“氢脆”现象。同时,在焊接残余应力和工作应力作用下,氢原子会不断向应力集中区扩散聚集,当局部氢浓度达到临界值时便可能诱发延迟裂纹,导致构件在远低于设计载荷的条件下发生突然断裂。多起钛合金焊接结构的失效案例均与氢含量超标直接相关,由此可见氢含量控制与测定的重要性。
钛合金焊缝氢含量测定是运用科学的取样、制样与分析手段,定量测定焊缝金属中氢元素含量的过程,结果通常以质量分数(%)或百万分比浓度(ppm、μg/g)表示。通过该项检测,可以评判焊接材料、焊接工艺、保护条件是否满足要求,为工艺优化、产品验收和失效分析提供关键数据支撑。
检测样品
钛合金焊缝氢含量测定对样品的代表性要求较高,取样位置、取样方式和样品状态直接影响测定结果的可靠性。检测机构通常可承接以下类型的样品:
- 钛合金板材、管材对接焊缝及角焊缝试样;
- 专门针对焊缝金属(熔敷金属)的专项取样样品;
- 包含焊缝、熔合线及热影响区的焊接接头综合试样;
- 采用钨极氩弧焊、熔化极氩弧焊、等离子弧焊、真空电子束焊、激光焊等工艺施焊的接头试样;
- 用于对比分析的母材(基体材料)试样;
- 焊丝、焊带等焊接填充材料样品;
- 常见钛合金牌号包括TA1、TA2、TA9、TA10、TA15、TC4、TC11等纯钛及钛合金材料。
制样时应采用低速车削、铣削或线切割等方式从焊缝部位获取分析试样,过程中应充分冷却,防止因切削热导致氢的逸出或增量;试样表面须用丙酮、无水乙醇等有机溶剂超声清洗去除油污,经干燥后置于干燥器中保存,并尽快送检分析,避免样品吸潮或表面污染引起氢含量变化。
检测项目
需要检测,但不确定项目与标准?工程师为您一对一制定检测方案
围绕钛合金焊接质量评价需求,氢含量相关的检测服务通常涵盖以下项目:
- 焊缝金属总氢含量测定;
- 焊接母材氢含量测定(用于对比分析);
- 焊缝及热影响区氧、氮、氢三元素联合测定;
- 焊丝、焊条等填充材料气体元素含量测定;
- 焊后热处理(真空退火、除氢处理)前后氢含量变化分析;
- 服役构件氢含量复检及氢脆失效分析中的氢含量验证;
- 焊接工艺评定中的气体元素指标验证。
其中氧、氮、氢三元素联合测定应用最为普遍。氧和氮同样是钛合金焊缝的重要间隙元素,与氢共同构成评价焊缝冶金质量的核心气体指标,一次性联合测定可以提高检测效率并降低综合成本。
检测方法
钛合金焊缝氢含量测定目前主流采用惰性气体熔融-热导检测法,相关国家标准GB/T 4698《钛及钛合金化学分析方法》以及ASTM E1447等标准均对方法原理和操作规程作出了规范。其基本原理为:将处理好的试样置于石墨坩埚中,在惰性气氛下利用电极炉或脉冲炉将试样快速加热熔融,氢在高温环境下以氢气分子形式定量释放,随高纯氩气载气进入热导检测器,检测器根据氢与载气热导率的差异输出电信号,再通过与标准物质建立的校准曲线换算出试样中的氢含量。
完整的检测流程一般包括以下环节:
- 样品接收与状态确认:核对样品编号、牌号、焊接工艺等信息,检查样品表面状况;
- 制样与清洗:按要求切取规定质量的试样,经有机溶剂超声除油、漂洗、干燥备用;
- 称量:使用高精度电子天平称取试样,精确记录质量;
- 仪器校准:采用钛基氢标准物质建立校准曲线,确保量值溯源可靠;
- 空白试验与条件确认:通过空白分析监控系统本底,确认分析条件稳定;
- 样品分析:每件样品平行测定,考察结果的重复性与稳定性;
- 数据处理与报告:按标准规定对平行结果进行统计处理,出具检测数据与结论。
为保证测定结果准确,实验室还会通过标准物质核查、留样复测、人员比对、仪器期间核查等内部质量控制手段监控检测过程,一旦发现异常数据及时复检确认,避免因表面污染、吸附水、仪器漂移等因素造成结果偏差。
检测仪器
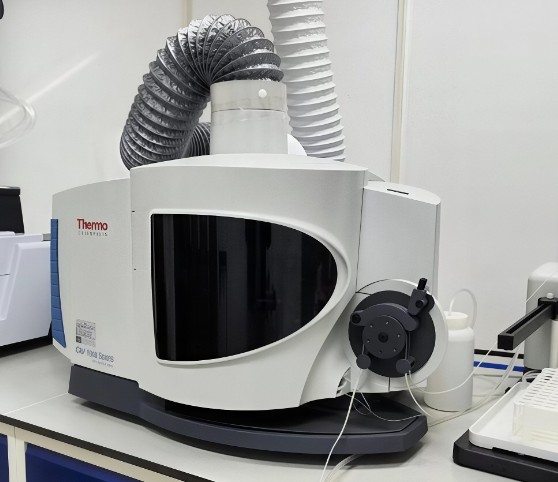
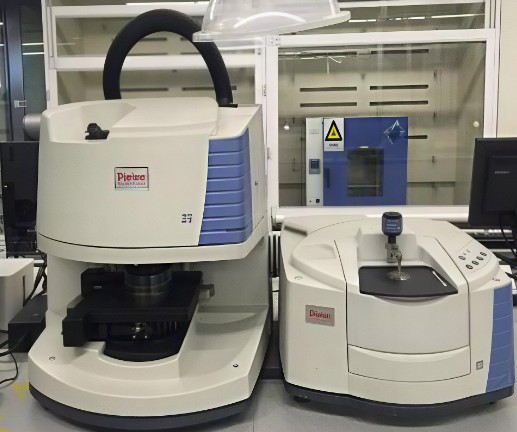
钛合金焊缝氢含量测定对仪器设备和分析环境要求较高,专业实验室通常配备以下设备:
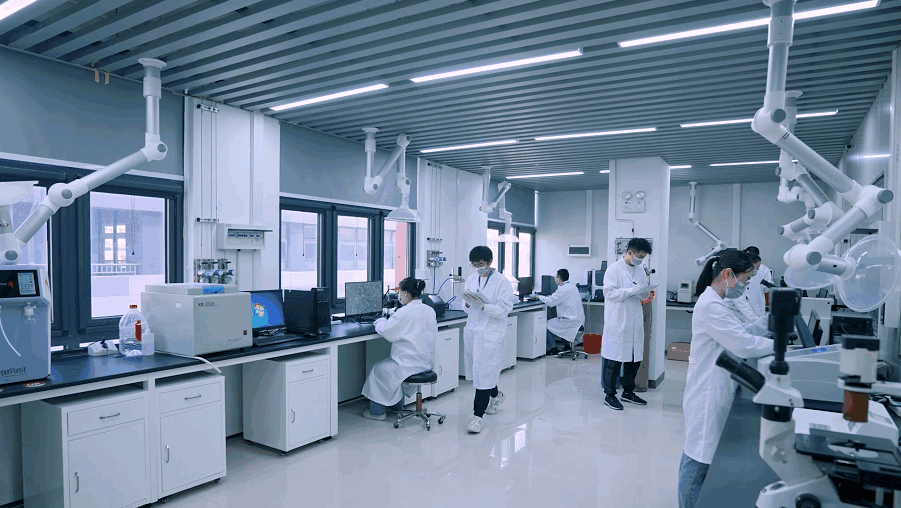
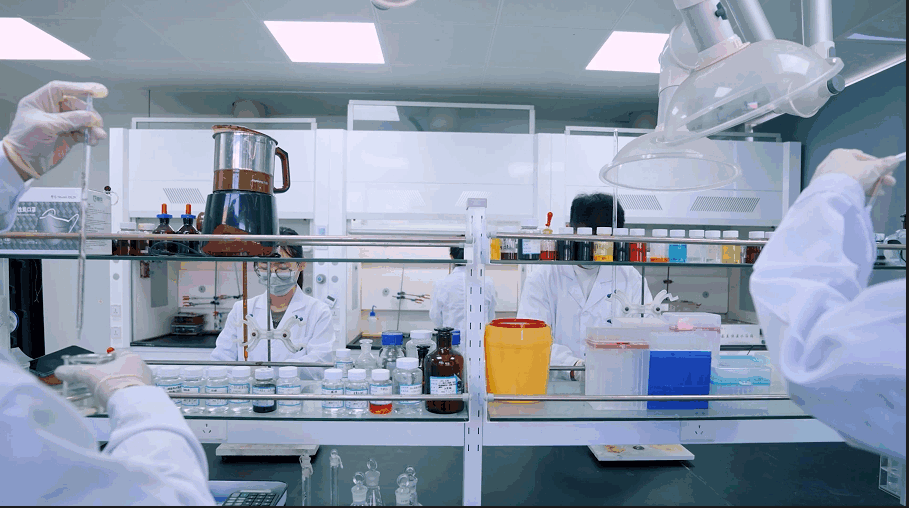
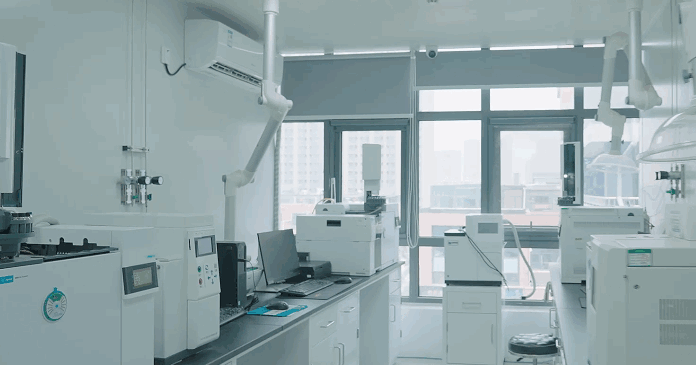
- 氧氮氢分析仪(惰性气体熔融型,配备电极炉或脉冲炉及高灵敏度热导检测器);
- 万分之一克级高精度电子天平;
- 超声波清洗器及干燥箱,用于样品前处理;
- 低速车床、铣床或线切割设备,用于低损伤取样;
- 高纯氩气(纯度通常不低于99.999%)及配套气路净化装置;
- 丙酮、无水乙醇等分析纯有机溶剂及干燥器皿;
- 钛基氢含量标准物质,用于仪器校准与量值溯源。
仪器状态是决定数据质量的关键因素。检测机构应定期对分析仪器的炉温、载气流量、检测器灵敏度、空白水平等进行核查与维护,确保设备始终处于受控状态,从硬件层面保障测定结果的可信度。
应用领域
钛合金焊缝氢含量测定服务覆盖多个高端制造与科研领域:
- 航空航天:飞机机身框架、发动机部件、运载火箭贮箱与管路等焊接结构的质量验收;
- 船舶与海洋工程:深潜器耐压结构、海水冷却管系、舰船推进装置等钛合金焊接件检测;
- 化工装备:反应釜、热交换器、塔器、压力容器等耐蚀钛材焊接设备的出厂检验与定期复检;
- 医疗器械:骨科植入物、手术器械等医用钛合金精密焊接件的材料验证;
- 能源电力:核电辅助设备、海水淡化装置、烟气脱硫系统等焊接构件的质量控制;
- 科研教育:为高校及科研院所开展钛合金焊接工艺研究、新材料开发、氢脆机理研究提供数据支持;
- 失效分析:对开裂、脆断等失效件进行氢含量验证,为事故原因判定提供依据。
常见问题
问题一:钛合金焊缝氢含量测定的检测周期是多久?
钛合金焊缝氢含量测定的检测周期一般为7-15个工作日。实际周期受多种因素影响:检测项目数量越多、样品数量越大,所需时间相应延长;若样品需要特殊的前处理或涉及氧氮氢多元素联合测定,周期也会有所增加;此外,若委托方对数据有复核、复验等额外要求,同样需要预留时间。对于工期紧迫的客户,可与检测机构沟通安排加急服务,在实验室排期允许的情况下适当缩短交付时间,具体以双方确认的委托协议为准。
问题二:钛合金焊缝氢含量测定的检测价格是多少?
钛合金焊缝氢含量测定的检测价格受多方面因素综合影响,主要包括:检测项目的种类与数量、所选用的检测方法、送检样品的数量、是否需要多元素联合测定、检测周期的缓急程度以及是否需要附加的取样、制样等前处理服务。不同客户的检测需求差异较大,检测方案个性化程度高,因此统一报价并不科学。如您有相关检测需求,欢迎与我们联系,说明具体的材料牌号、样品情况和测试要求,我们将安排专业技术人员评估后为您提供针对性的检测方案与报价服务。
问题三:钛合金焊缝氢含量测定的取样和制样有哪些注意事项?
取样制样环节对结果影响很大。首先,应根据检测目的选择取样部位,评定焊缝质量应从焊缝中心部位取样,必要时同步取母材进行对比;其次,切割和切削过程中应采取低速、小进给并充分冷却的方式,避免切削热导致氢逸出;再次,试样表面必须彻底除油清洗,经有机溶剂擦拭后干燥保存;最后,制好的试样应尽快检测,不宜长期暴露于潮湿空气中,防止表面吸附水分造成氢含量偏高。
问题四:钛合金焊缝氢含量为什么会超标?如何预防?
氢含量超标的常见原因包括:氩气纯度不足或保护气流量不够,焊接熔池及高温区与空气、水分接触;母材或焊丝表面存在油污、水分、氧化皮等污染物;施焊环境湿度过大;背面保护或拖罩保护不完善,焊缝高温区暴露时间过长等。预防措施主要有:选用高纯度氩气并保证气体露点达标;焊前对坡口及焊丝进行认真清理;控制施焊环境温度和湿度;完善正面、背面及拖罩联合保护体系;优化焊接线能量和冷却条件;必要时对焊后构件进行真空退火除氢处理,并通过氢含量测定验证处理效果。
问题五:钛合金焊缝氢含量的合格限值一般是多少?
不同产品和技术条件对钛合金焊缝氢含量的要求有所差异。一般来说,常见钛材技术标准中氢含量多控制在150ppm(即0.015%)以内,航空航天等高端领域的要求往往更为严格,部分技术条件将上限控制得更低。具体合格指标应以产品设计图纸、采购技术协议或相关材料标准的规定为准。检测机构可依据客户指定的判定依据对测定结果进行符合性评价,给出明确的合格与否结论。
问题六:钛合金焊缝氢含量测定结果出现异常时应如何处理?
当测定结果出现异常偏高或偏低,或平行结果离散性偏大时,建议从以下几个方面排查:样品表面是否被油污、水分污染;试样存放时间是否过长;仪器校准是否有效、空白值是否稳定;称量数据是否准确;取样部位是否具有代表性。正规实验室对此类情况均有规定的处理程序,通常会重新制样、复测验证,并通过标准物质核查确认仪器状态,必要时采用留样再测或比对试验确认最终结果,确保交付客户的每一个数据都经得起复核与追溯。