
机床几何误差测定
旗下实验室资质

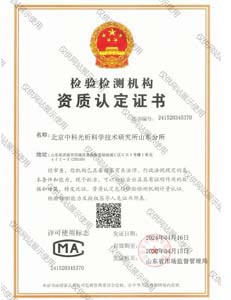
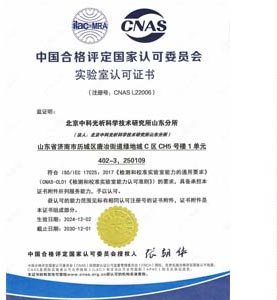
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
机床几何误差测定是评价机床本体制造与装配质量的核心手段,指在无负荷或精加工条件下,按照国家及国际相关检验标准,对机床各关键部件的几何形状精度以及部件之间相互位置精度进行的系统性测量与评定。几何误差直接决定了机床的静态精度水平,是影响零件加工精度、表面质量和批量一致性的首要因素,也是机床出厂验收、大修验收以及周期性精度检定的必检内容。
从误差构成来看,以典型的三轴数控机床为例,每根运动轴存在六项基本几何误差,即三个线性误差(定位误差、两个方向的直线度误差)和三个角摆误差(俯仰、偏摆、滚摆),三根轴共计十八项,再加上三对轴之间的垂直度误差,共同构成常说的“二十一项几何误差”模型。对于五轴联动机床,还涉及旋转轴的轴向窜动、径向跳动、角度摆动以及旋转轴与线性轴之间的位置关系误差,误差项数量和耦合关系更为复杂。
几何误差的来源主要包括:基础零件(如床身、立柱、工作台、主轴箱)的加工误差、装配与调整误差、导轨系统的磨损、地基沉降与刚性变形、温度变化引起的热变形以及意外碰撞造成的结构损伤等。随着机床使用时间增长,几何误差会逐渐累积和扩大,若不及时测定与修正,将直接导致工件尺寸超差、形位公差失控、表面质量恶化等问题。通过科学的几何误差测定,可以全面掌握机床精度现状,为精度恢复、误差补偿参数输入以及预防性维护决策提供可靠的数据依据。
检测样品
机床几何误差测定的适用对象覆盖了绝大多数金属切削与成形机床,通常承接的样品类型包括:
- 数控车床、车削中心、车铣复合机床;
- 立式、卧式加工中心,龙门加工中心,五轴联动加工中心;
- 各类铣床、镗床、钻床、平面磨床、外圆磨床、内圆磨床及数控磨床;
- 齿轮加工机床,如滚齿机、插齿机、磨齿机;
- 电加工机床,如电火花成形机、线切割机床;
- 重型机床、专用机床、组合机床及柔性制造单元;
- 机床大修、改造、搬迁后需要精度鉴定的在用设备;
- 新机床到货后的入库验收与精度仲裁检验。
无论是整机还是功能部件(如主轴单元、回转工作台、刀架),只要涉及几何精度评价,均可纳入测定范围。委托方可根据机床类型、精度等级和实际用途,选择全项检测或针对性单项检测。
检测项目
依据机床检验通则及各类机床的几何精度检验规范,机床几何误差测定的常见项目可归纳为形状误差、位置误差、运动误差和主轴误差等几大类:
- 形状误差类:导轨直线度、工作台面平面度、运动轨迹直线度等;
- 位置误差类:部件之间的平行度、垂直度、同轴度、等高度与重合度,主轴轴线与导轨的平行度或垂直度,轴与轴之间的垂直度;
- 运动误差类:定位精度、重复定位精度、反向间隙、运动角摆误差(俯仰、偏摆、滚摆);
- 主轴误差类:主轴定心轴颈径向跳动、主轴锥孔径向跳动、主轴轴向窜动、主轴轴肩端面跳动;
- 回转部件误差类:回转工作台的分度精度、重复分度精度、端面跳动及与主轴的同轴度;
- 联动与插补误差类:两轴联动圆度误差、圆试件切削精度等综合反映几何误差耦合效果的项目。
检测时会依据具体机床的结构形式与精度等级,按照相应产品标准逐项确定公差要求,给出每项误差的实测值、判定结论以及误差方向与量值分析,便于委托方进行后续调整与补偿。
检测方法
机床几何误差测定以静态或准静态条件下的直接测量为主,常用方法包括以下几类:
1. 激光干涉仪法:以激光波长为基准,配合光学镜组测量线性轴的定位误差、重复定位误差和反向间隙,是定位精度检测的主流方法。配合角度镜组与平面镜组,还可以测量俯仰、偏摆与垂直度误差,测量分辨能力可达亚微米级。
2. 自准直仪与多面棱体法:利用光电自准直仪配合反射镜沿导轨逐段测量水平面与垂直面内的直线度,通过作图或计算获得导轨直线度误差;配合多面棱体可检测回转工作台的分度精度与重复分度精度。
3. 电子水平仪法:将电子水平仪借助节距桥逐段移动,测量工作台面平面度及导轨在垂直平面内的直线度,尤其适用于大尺寸龙门结构与长导轨的检测。
4. 指示器与基准器具法:使用千分表、测微表配合检验平尺、直角尺、检验芯棒、等高块等基准器具,测量平行度、垂直度、径向跳动、轴向窜动等位置误差,操作直观可靠,是机床几何精度检验的经典方法。
5. 球杆仪法:在主轴与工作台之间安装球杆仪,令机床做两轴联动圆周运动,通过半径变化快速诊断反向间隙、垂直度误差、伺服不匹配等多种误差源,广泛用于机床周期点检与快速健康评估。
6. 多线法误差辨识:针对数控机床多项几何误差,可采用九线法、十二线法、十四线法等位移辨识方案,通过沿不同路径的定位误差测量分离出单项几何误差,为数控系统误差补偿提供完整参数表。
检测过程中须同步记录环境温度,必要时进行温度补偿;各项目按标准规定的测量位置与重复次数取值,确保结果的可比性与复现性。
检测仪器
为满足从微米级到亚微米级的测量需求,机床几何误差测定通常配置以下高精度仪器设备:
- 双频激光干涉仪及全套光学镜组、环境补偿单元;
- 光电自准直仪、多面棱体、节距桥;
- 高精度电子水平仪、合象水平仪;
- 球杆仪(圆度测试系统);
- 高精度主轴芯棒、标准检验棒、大理石平尺、直角尺、方箱、等高块;
- 千分表、杠杆千分表、测微表及磁力表座;
- 激光干涉式角度与直线度测量组件;
- 温湿度记录仪、振动测量仪等辅助环境监测设备。
所有计量器具均经过溯源校准,保证量值准确可靠。高精度仪器与规范测量方法的结合,使检测结果能够真实反映机床的几何精度水平。
应用领域
机床几何误差测定服务广泛应用于机械制造产业链的各个环节,典型应用场景包括:
- 机床制造企业:新机床出厂检验、型式试验与精度等级评定;
- 航空航天领域:飞机结构件、发动机零部件加工设备的精度验收与定期检定;
- 汽车及零部件行业:发动机缸体缸盖、变速箱壳体生产线机床的精度监控;
- 模具制造行业:高精度模具加工中心的形位精度保障;
- 精密机械与仪器仪表:精密磨床及各类坐标加工设备的精度鉴定;
- 机床再制造与大修:精度恢复效果的量化评估与验收依据;
- 第三方质量仲裁:买卖双方对机床精度存在争议时的公正检测;
- 数字化车间与智能工厂:机床健康监测、误差补偿与预测性维护的数据基础。
通过定期开展几何误差测定,企业可以及时掌握机床精度衰减趋势,合理安排维修与补偿,降低废品率,提升加工过程能力与产品一致性。
常见问题
问题一:机床几何误差测定的检测周期是多久?
机床几何误差测定一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多(例如全项几何精度加定位精度检测),耗时越长;同批送检机床数量较多时需排队顺延;采用激光干涉仪、球杆仪等多仪器组合的复杂方法,装夹调试时间长于常规表具检测;大型龙门机床需现场架设仪器,周期也可能相应增加。若委托方有加急需求,可与检测机构沟通安排优先处理,缩短交付时间。
问题二:机床几何误差测定的检测价格是多少?
机床几何误差测定的费用没有统一固定标准,主要取决于检测项目的数量与范围(单项检测与全项检测差异较大)、所选用的检测方法与仪器(常规表具检测与激光干涉仪等精密测量成本不同)、样品数量与机床规格(大型机床需现场检测,涉及差旅与工期)、检测周期要求(加急服务会产生额外费用)以及是否需要附加数据分析与整改建议等因素。建议委托方在委托前提供机床型号、检测项目清单与现场条件,与检测机构沟通后获取针对性的报价方案。
问题三:机床几何误差测定测试需要什么资质?
机床几何误差测定属于性较强的精密检测业务,检测机构应具备相应的资质能力。我们旗下拥有CMA和CNAS资质,能力范围覆盖机床类产品的几何精度、定位精度等多项检测项目;同时配备激光干涉仪、自准直仪、电子水平仪等高精度测量设备,检测团队由经验丰富的工程技术人员组成,熟悉各类机床结构与相关检验标准,能够保证检测过程规范、数据准确可靠,满足客户验收、监督、仲裁等多种用途的要求。
问题四:机床几何误差测定前需要做哪些准备?
检测前的准备工作直接影响结果的准确性。首先应将机床清洁干净,清除导轨、工作台面的切屑、油污与毛刺;其次机床需按要求进行充分空运转预热,使各部件达到热平衡状态,避免热变形干扰测量;同时应确认地脚螺栓紧固、水平调整合格,机床不得处于明显振动环境中;此外还需提前提供机床说明书、精度检验标准或验收技术协议,明确检测项目与公差要求,并安排好检测期间的停机计划与现场配合人员。
问题五:机床几何误差测定对环境条件有什么要求?
环境温度是影响几何误差测定的首要因素,检测标准通常要求环境温度保持在20℃附近,并控制温度波动与梯度,检测过程中应同步记录温度变化,必要时进行温度补偿。此外,检测场所应远离明显振源,避免行车吊运、冲压设备等引起的振动传递;环境应清洁,无强烈气流与阳光直射;相对湿度应保持在适宜范围,防止光学镜面结露。对于高精度机床,建议在恒温车间条件下进行测定,以获得稳定可靠的检测结果。
问题六:几何误差测定与定位精度检测有什么区别?
两者侧重点不同。几何误差测定主要针对机床静止或缓动状态下部件本身的形状精度与相互位置精度,如导轨直线度、工作台平面度、主轴跳动、部件间平行度与垂直度等,多采用水平仪、自准直仪、指示器等器具测量;定位精度检测则针对数控轴运动到目标位置的准确程度,包括定位误差、重复定位误差与反向间隙,主要采用激光干涉仪测量。几何误差是定位误差的重要来源,两者通常结合进行,才能全面评价机床精度。实际检测方案中,两类项目经常合并为完整的精度验收检测。
问题七:机床几何误差测定结果不合格应如何处理?
若测定结果超出公差要求,首先应分析误差的性质与来源:属于导轨磨损、镶条间隙不当等装配调整类问题,可通过重新调整、刮研或更换磨损件恢复精度;属于地基沉降或安装问题,应重新调平并紧固地脚;属于有规律的系统性误差,可将检测数据整理为误差补偿表输入数控系统,通过软件补偿改善定位精度。处理完成后建议进行复测验证,确认各项指标恢复至公差范围之内。检测机构也可依据数据分析提供误差诊断意见与整改建议,帮助客户制定切实可行的精度恢复方案。
注意:因业务调整,暂不接受个人委托测试。
以上是关于机床几何误差测定的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


