
可锻铸铁裂纹硬度测试
旗下实验室资质

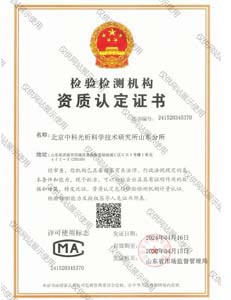
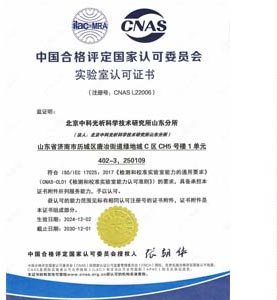
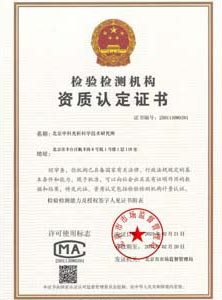
承诺:我们的检测流程严格遵循国际标准和规范,确保结果的准确性和可靠性。我们的实验室设施精密完备,配备了最新的仪器设备和领先的分析测试方法。无论是样品采集、样品处理还是数据分析,我们都严格把控每个环节,以确保客户获得真实可信的检测结果。


技术概述
可锻铸铁(又称马铁、韧性铸铁)是由一定成分的白口铸铁经石墨化退火处理制成的高韧性铸铁材料,其组织中的石墨呈团絮状,相比灰铸铁具有更高的强度、塑性和韧性,广泛应用于管路连接件、汽车零部件、建筑五金、农机配件等领域。由于可锻铸铁的生产需要经历复杂的退火热处理过程,若工艺控制不当,铸件内部极易产生裂纹、缩松、气孔、夹渣以及组织不均匀等缺陷,而这些缺陷往往会显著影响材料的硬度分布和力学性能。可锻铸铁裂纹硬度测试正是针对这一需求开展的综合检测服务,通过对铸件表面及内部裂纹的探测识别,以及对材料硬度的准确测量,全面评估可锻铸铁产品的质量状态与服役可靠性。
裂纹检测与硬度测试两者相辅相成:裂纹的存在会破坏材料的连续性,导致局部应力集中,是铸件失效的主要诱因;而硬度则是衡量材料抵抗局部塑性变形能力的重要指标,与材料的抗拉强度、耐磨性、切削加工性均存在密切关联。通过将两者结合检测,不仅可以判断铸件是否存在宏观或微观缺陷,还能评估退火工艺是否达到预期效果,为生产企业改进熔炼、浇注和热处理工艺提供数据支持,为采购方验收产品提供客观的质量依据。
检测样品
可锻铸铁裂纹硬度测试适用的样品范围广泛,常见送检样品包括以下几类:
- 管路连接件:弯头、三通、四通、管箍、法兰、活接头等玛钢管件;
- 汽车零部件:制动器零件、转向节部件、差速器壳体、悬挂系统铸件等;
- 建筑五金件:脚手架扣件、线路金具、预埋件、紧固件等;
- 农业机械配件:犁铧、播种机部件、传动件、农机用连接铸件等;
- 铁路及电力配件:扣件系统部件、线夹、绝缘子金属附件等;
- 原材料及工艺样品:可锻铸铁铸态试样、退火后试样、不同炉次的对比样件等。
送检样品应具备代表性,表面应尽可能清洁、无油污和氧化皮覆盖。硬度测试部位一般要求表面平整、光洁,必要时可对样品进行局部打磨处理;裂纹检测样品则需保留原始表面状态,以便准确反映实际缺陷情况。
检测项目
可锻铸铁裂纹硬度测试涵盖的检测项目主要包括以下几个方面:
- 表面裂纹检测:探测铸件外表面可见及近表面的裂纹、冷隔、夹渣等线性缺陷;
- 内部缺陷检测:识别铸件内部的缩孔、缩松、气孔、内裂等隐蔽缺陷;
- 布氏硬度测试:适用于铸铁材料的大压痕硬度测定,能较好反映组织的平均硬度;
- 洛氏硬度测试:包括HRB、HRC等标尺,适用于不同硬度范围的可锻铸铁制品;
- 维氏硬度测试:适用于薄件、小件以及需要准确评定显微硬度的场合;
- 显微组织分析:观察石墨形态、珠光体与铁素体比例,评估退火石墨化程度;
- 硬度均匀性测试:对铸件不同部位进行多点硬度测量,评估硬度分布的一致性;
- 脱碳层及表层硬度检测:评估表面氧化脱碳对硬度的影响。
检测方法
针对裂纹和硬度两大类检测对象,可锻铸铁裂纹硬度测试通常采用以下方法组合进行:
裂纹检测方法:磁粉检测是铁磁性材料表面及近表面裂纹检测的首选方法,可锻铸铁具有良好铁磁性,经磁化后喷洒磁悬液,裂纹处的漏磁场会吸附磁粉形成清晰显示,能够发现肉眼难以察觉的细微裂纹。渗透检测适用于非多孔性表面开口缺陷的检出,通过渗透剂渗入裂纹缝隙再经显像剂放大显示,不受材料磁性限制。超声波检测则用于探测铸件内部的缩松、夹杂和内裂等缺陷,通过高频声波在异质界面处的反射信号判断缺陷位置与当量大小。对于形状复杂或需要三维成像的样品,还可采用工业CT进行无损断层扫描,直观呈现内部缺陷的立体分布。
硬度测试方法:布氏硬度试验采用一定直径的硬质合金球压头,以规定试验力压入样品表面,通过测量压痕直径计算硬度值,因压痕面积大、能覆盖较多石墨团絮,特别适合可锻铸铁这类组织不均匀材料的硬度评定。洛氏硬度试验通过测量压痕深度确定硬度值,操作快捷,适合批量产品的快速筛查。维氏硬度试验采用正四棱锥金刚石压头,压痕小、精度高,适合测定特定组织组成物或薄件硬度。硬度测试的试验力、保载时间、压点间距等参数均按照相关国家标准执行,确保数据的准确性与可比性。测试完成后,检测人员会结合硬度值的离散程度分析材料的均匀性,必要时辅以金相检验,从组织层面解释硬度异常的原因。
检测仪器
可锻铸铁裂纹硬度测试依托的仪器设备包括:
- 布氏硬度计:配备硬质合金球压头,用于铸铁试样布氏硬度值的测定;
- 洛氏硬度计:配备金刚石圆锥或钢球压头,实现快速硬度筛查;
- 维氏硬度计/显微维氏硬度计:用于小负荷、高精度硬度测量与组织硬度评定;
- 便携式里氏硬度计:适用于大型铸件现场硬度普查;
- 磁粉探伤设备:包括磁化装置、磁悬液喷洒系统及紫外观察灯;
- 渗透检测成套装置:含渗透剂、清洗剂、显像剂及检测暗室;
- 超声波探伤仪:配标准试块与斜探头、直探头,用于内部缺陷检测;
- 工业CT检测系统:实现铸件内部缺陷的无损三维成像;
- 金相显微镜:配合制样设备,用于显微组织分析与硬度异常溯源;
- 数显布洛维硬度测量系统及压痕光学测量装置:提升硬度读数的客观性与精度。
所有仪器均按规定周期进行校准和期间核查,标准硬度块溯源至国家计量基准,保障测试数据的法律效力和国际互认性。
应用领域
可锻铸铁裂纹硬度测试的应用领域覆盖多个行业:
- 建筑行业:脚手架扣件、玛钢管件等建筑安全件的进货检验与型式检验;
- 汽车制造:底盘件、传动件等安全结构件的缺陷筛查与硬度验收;
- 供水供气工程:输水输气管路连接件的质量控制与工程验收;
- 电力与轨道交通:金具、扣件等关键部件的定期复检与失效分析;
- 农业机械:农机铸件的批量质量把关与工艺优化验证;
- 五金制品行业:出口玛钢件的第三方质量验证;
- 科研与失效分析:新材料的工艺研究、铸件早期失效原因的诊断分析等。
无论是生产企业的过程质量控制、采购方的到货验收,还是针对断裂、渗漏等失效事故的原因追溯,可锻铸铁裂纹硬度测试均能提供全面可靠的技术数据支撑。
常见问题
问题一:可锻铸铁裂纹硬度测试的检测周期是多久?
可锻铸铁裂纹硬度测试的检测周期一般为7-15个工作日。实际周期会受到多种因素影响:检测项目数量越多,例如同时进行磁粉、超声、布氏、洛氏等多项测试,所需时间相应延长;样品数量较大或需要逐件全检时,周期也会增加;检测方法的复杂程度同样是关键因素,若涉及工业CT扫描、金相组织分析等耗时项目,周期可能偏长;此外,若委托方有加急需求,实验室可根据排样情况安排优先处理,适当缩短交付时间。具体周期建议在委托检测时与检测机构沟通确认。
问题二:可锻铸铁裂纹硬度测试的检测价格是多少?
可锻铸铁裂纹硬度测试的费用受多方面因素影响,通常没有统一固定的标准。影响价格的主要因素包括:所选择的检测项目种类与数量,如仅做单一硬度测试与同时开展裂纹无损检测加硬度全套测试,费用差异较大;采用的检测方法不同,常规硬度测试与工业CT扫描等高成本项目的收费差别明显;送检样品的数量、尺寸及制样难度也会影响整体费用;检测周期的要求,如需要加急处理,也会对价格产生影响。如需了解具体报价,建议提供详细的检测需求、样品信息和测试标准,联系检测机构客服获取针对性的费用方案。
问题三:可锻铸铁裂纹硬度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料硬度测试、无损检测等多个领域,可锻铸铁裂纹硬度测试相关项目均在资质能力范围之内。检测团队由经验丰富的工程师组成,熟悉各类铸铁材料的检测标准与评价方法;实验室配备的硬度计、探伤仪等设备均经过计量校准,数据准确可靠。凭借完善的资质体系和严格的质量管理,能够满足客户在产品质量验收、贸易结算、技术研发等方面的检测需求,欢迎有需要的客户咨询洽谈。
问题四:可锻铸铁的硬度测试应选用布氏还是洛氏硬度?
选择硬度测试方法需要综合考虑材料硬度范围、样品厚度和检测目的。可锻铸铁组织中含有团絮状石墨,硬度相对不均匀,布氏硬度因压痕面积大、能覆盖较多石墨区域,测得的硬度值更能代表材料整体平均水平,因此铸铁类材料通常优先推荐布氏硬度测试。洛氏硬度试验快速便捷,适合批量件的快速筛查,但压痕较小,测试结果离散性相对较大。对于薄件、小件或需要评定特定区域硬度时,可采用维氏硬度测试。实际检测中可根据标准要求和样品状态选择合适方法,必要时多种方法配合使用。
问题五:可锻铸件常见的裂纹有哪些类型?
可锻铸件常见裂纹包括:铸造裂纹,如热裂和冷裂,多因浇注温度不当、铸型退让性差或冷却收缩受阻产生;热处理裂纹,通常发生在石墨化退火过程中,因升温过快、冷却不当造成热应力过大而开裂;还有缩松、夹渣等缺陷在受力作用下扩展形成的二次裂纹。裂纹按位置可分为表面裂纹、近表面裂纹和内部裂纹,磁粉检测对表面及近表面裂纹灵敏度高,内部裂纹则需依靠超声波检测或工业CT发现。准确识别裂纹类型有助于追溯成因并改进生产工艺。
问题六:可锻铸铁裂纹硬度测试依据哪些标准进行?
可锻铸铁裂纹硬度测试涉及的标准主要包括:可锻铸铁件的产品技术条件与验收标准,布氏硬度、洛氏硬度、维氏硬度试验方法的国家标准,磁粉检测、渗透检测和超声波检测等无损检测方法标准,以及金相检验相关标准。检测时依据哪个标准,取决于委托方的验收要求、产品的应用领域或贸易合同中的约定。委托检测时建议明确执行标准,实验室也会根据样品情况协助客户选择适用的检测标准与评定级别。
问题七:送检样品在硬度测试前需要进行哪些处理?
硬度测试前,样品测试面应平整、光洁且无氧化皮、脱碳层、油污和涂层覆盖。对于表面粗糙的铸件,需用砂轮或砂纸对测试部位进行打磨,打磨时应避免用力过大导致表面过热,产生加工硬化或局部回火影响硬度真实性。样品应有足够的厚度和刚性,厚度一般要求不小于压痕深度的规定倍数,避免背面产生变形影响结果。测试部位应具有代表性,避开浇口、冒口根部等组织异常区域;如需多点测量硬度均匀性,压痕之间应保持规定的间距。合理的样品处理是保障硬度数据准确可靠的前提。
注意:因业务调整,暂不接受个人委托测试。
以上是关于可锻铸铁裂纹硬度测试的相关介绍,如有其他疑问可以咨询在线工程师为您服务。
了解中析


实验室仪器


合作客户


